


பார்வைகள்: 0 ஆசிரியர்: தள ஆசிரியர் வெளியிடும் நேரம்: 2026-04-01 தோற்றம்: தளம்


துருப்பிடிக்காத எஃகு அதன் தனித்துவமான உலோகவியல் பண்புகள் காரணமாக செயலாக்க கடினமாக உள்ளது. இந்த நெகிழ்ச்சியான கலவையை வடிவமைக்கும் போது உற்பத்தியாளர்கள் தொடர்ந்து தடைகளை எதிர்கொள்கின்றனர். அதிக இழுவிசை வலிமையானது வழக்கமான வெட்டும் கருவிகளை பெரிதும் சிரமப்படுத்துகிறது. பாரம்பரிய இயந்திர வெட்டு முறைகள் பெரும்பாலும் உள்ளூர்மயமாக்கப்பட்ட மன அழுத்தம் மற்றும் விளிம்பு நுண் முறிவுகளை அறிமுகப்படுத்துகின்றன. உடல் பஞ்ச் அழுத்தங்கள் விரைவான கருவி உடைகளுக்கு வழிவகுக்கும். இது வடிவமைப்பு சிக்கலில் சமரசம் செய்ய பொறியாளர்களை கட்டாயப்படுத்துகிறது. இறுதியில், இயற்பியல் கருவி பகுதி தரம் மற்றும் திட்ட அலகு பொருளாதாரம் ஆகிய இரண்டையும் சேதப்படுத்துகிறது. உயர்தர துருப்பிடிக்காத எஃகு உதிரிபாகங்களை உருவாக்க மேம்பட்ட ஆப்டிகல் தொழில்நுட்பத்தைப் பயன்படுத்துவதற்கான தொழில்நுட்ப மதிப்பீட்டு கட்டமைப்பை நாங்கள் வழங்குகிறோம். முதலீட்டின் மீதான வருவாயை எவ்வாறு திறமையாக மதிப்பிடுவது என்பதை நீங்கள் கண்டுபிடிப்பீர்கள். மாற்று புனையமைப்பு முறைகளை துல்லியமாக ஒப்பிடவும் நீங்கள் கற்றுக் கொள்வீர்கள். உங்களின் அடுத்த உற்பத்தித் திட்டத்திற்கான கூட்டாளர்களை எவ்வாறு சரியாகக் கண்காணிப்பது என்பதை நாங்கள் கோடிட்டுக் காட்டுகிறோம். இந்த அடிப்படைக் கருத்துகளைப் புரிந்துகொள்வதன் மூலம், நீங்கள் உற்பத்தி பணிப்பாய்வுகளை மேம்படுத்தலாம். நீங்கள் பொருள் விரயத்தை குறைப்பீர்கள் மற்றும் சந்தைக்கு உங்கள் நேரத்தை விரைவுபடுத்துவீர்கள்.
துல்லியம் மற்றும் சகிப்புத்தன்மை: லேசர் வெட்டுதல் வழக்கமாக ± 0.1mm (அல்லது ± 0.015') சகிப்புத்தன்மையை அடைகிறது, இது இரண்டாம் நிலை இயந்திரத்தின் தேவையை கணிசமாகக் குறைக்கிறது.
செலவு திறன்: மென்பொருளால் இயக்கப்படும் இறுக்கமான கூடு கட்டுதல் மற்றும் பூஜ்ஜிய உடல் கருவி ஆகியவை முன்மாதிரி அமைவு செலவுகளை நீக்கி, பொருள் விளைச்சலை அதிகரிக்கின்றன.
வெப்பக் கட்டுப்பாடு: ஃபோகஸ்டு ஃபைபர் லேசர் தொழில்நுட்பம் வெப்பத்தால் பாதிக்கப்பட்ட மண்டலத்தை (HAZ) குறைக்கிறது, இது மெல்லிய-அளவிலான தாள் உலோகத் தயாரிப்பில் கூட சிதைவதைத் தடுக்கிறது.
செயல்முறை மேன்மை: சகிப்புத்தன்மை/எட்ஜ் ஃபினிஷ் ஆகியவற்றில் பிளாஸ்மாவை மிஞ்சுகிறது மற்றும் வேகம் மற்றும் வேலைப்பாடு திறன்களில் வாட்டர்ஜெட்டை அடிக்கிறது.
பொறியாளர்கள் துருப்பிடிக்காத எஃகு அதன் குறிப்பிடத்தக்க அரிப்பு எதிர்ப்பு மற்றும் அழகியல் முறையீட்டிற்காக தொடர்ந்து தேர்வு செய்கிறார்கள். இருப்பினும், இதே பண்புகள் உற்பத்தித் தளத்தில் அதை ஒரு வலிமையான சவாலாக ஆக்குகின்றன. பல்வேறு தரநிலைகள் தீவிர உடல் அழுத்தத்தின் கீழ் எவ்வாறு செயல்படுகின்றன என்பதை பொருள் அறிவியல் உண்மைகள் ஆணையிடுகின்றன. உதாரணமாக, 300-தொடர் ஆஸ்டெனிடிக் துருப்பிடிக்காத எஃகு ஒப்பிடமுடியாத துரு எதிர்ப்பை வழங்குகிறது. இருப்பினும், எந்திரத்தின் போது அது வேகமாக வேலை செய்கிறது. ஒரு இயற்பியல் கத்தி உலோகத்தைத் தாக்கும் தருணத்தில், இலக்கு பகுதி விதிவிலக்காக கடினமாகிறது. இந்த திடீர் கடினப்படுத்துதல் இடிபாடுகள் அடுத்தடுத்த கட்டிங் பாஸ்கள். மாறாக, 400-தொடர் மார்டென்சிடிக் மற்றும் ஃபெரிடிக் கிரேடுகள் வெப்ப அழுத்தத்தின் கீழ் வித்தியாசமாக செயல்படுகின்றன. அவற்றின் நுட்பமான படிக அமைப்புகளை மாற்றுவதைத் தவிர்க்க கவனமாக கையாள வேண்டும்.
இந்த உலோகவியல் பண்புகள் கடுமையான கருவி இடையூறுகளை உருவாக்குகின்றன. உயர் இழுவிசை துருப்பிடிக்காத உலோகக்கலவைகளை செயலாக்கும் போது, இயற்பியல் பஞ்ச் அழுத்தங்கள் பாரிய தேய்மானம் மற்றும் கண்ணீருக்கு ஆளாகின்றன. வெட்டு கத்திகள் விரைவாக மந்தமானவை. உற்பத்திக் கோடுகள் தவிர்க்க முடியாமல் விலையுயர்ந்த இயந்திர வேலையில்லா நேரத்தை அனுபவிக்கின்றன. சீரழிந்த உடல் குத்துக்களை மாற்ற ஆபரேட்டர்கள் அடிக்கடி செயல்பாடுகளை நிறுத்த வேண்டும். நுகர்பொருட்கள் உங்கள் பட்ஜெட்டை மிகவும் ஆக்ரோஷமாக வெளியேற்றும் போது நீங்கள் உகந்த அலகு பொருளாதாரத்தை அடைய முடியாது.
லேசர் தீர்வு இந்த இயந்திர தடைகளை முற்றிலும் நீக்குகிறது. ஆப்டிகல் லேசர் செயலாக்கம் தொடர்பு இல்லாத முறையை சார்ந்துள்ளது. இது உயர் அழுத்த உதவி வாயுக்களுடன் இணைக்கப்பட்ட அதிக கவனம் செலுத்தப்பட்ட கற்றைகளைப் பயன்படுத்தி பொருளை உருக்கி ஆவியாக்குகிறது. எந்தவொரு உடல் கருவியும் உலோகத்தைத் தொடாததால், வேலை கடினப்படுத்துதல் பொருத்தமற்றதாகிவிடும். அதிக அளவுக்காக ஷீட் மெட்டல் ஃபேப்ரிகேஷன் , தொடர்பு இல்லாத ஆப்டிகல் தொழில்நுட்பத்தை ஏற்றுக்கொள்வது வெறும் மேம்படுத்தலுக்குப் பதிலாக கட்டமைப்புத் தேவையாக செயல்படுகிறது.
சிறந்த நடைமுறை: வடிவமைப்பு கட்டத்தில் எப்போதும் சரியான பொருள் தரத்தை (எ.கா., 304L vs 316) குறிப்பிடவும், குறைந்த கார்பன் மாறுபாடுகள் வெப்ப செயலாக்கத்திற்கு சிறப்பாக பதிலளிக்கின்றன.
பொதுவான தவறு: ஆஸ்டெனிடிக் ஸ்டெயின்லெஸ் குறைந்த அளவு ரன்களுக்கு பாரம்பரிய ஸ்டாம்பிங்கைப் பயன்படுத்த முயற்சிக்கிறது. விரைவான கருவி சிதைவு விரைவில் லாப வரம்புகளை அரிக்கிறது.
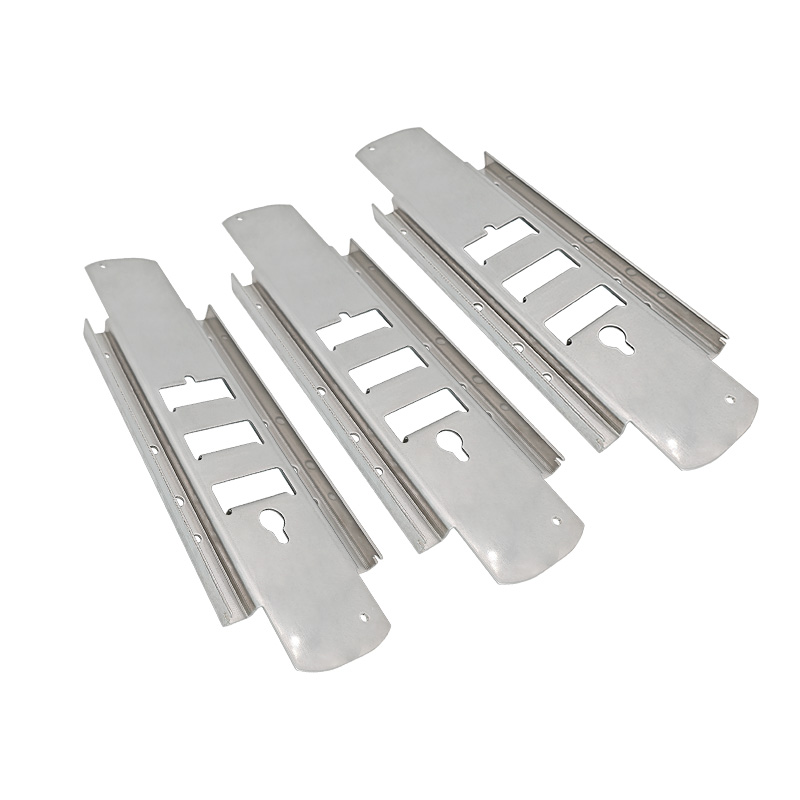
இயந்திர கருவிகளிலிருந்து இயக்கப்பட்ட ஆற்றல் கற்றைகளுக்கு மாறுவது உற்பத்தி நிலப்பரப்பை மாற்றுகிறது. கீழ்நிலை உற்பத்தி உராய்வுகளை இயக்கும்போது நீங்கள் அபரிமிதமான நெகிழ்வுத்தன்மையைப் பெறுவீர்கள். இந்த தொழில்நுட்ப மாற்றத்தின் குறிப்பிட்ட நன்மைகளை ஆராய்வோம்.
இயந்திர கத்திகள் கடுமையான உடல் வரம்புகளை விதிக்கின்றன. அவை இறுக்கமான உள் மூலைகளை எளிதில் செல்லவோ அல்லது பொருள் தடிமனை விட சிறிய மைக்ரோ-துளைகளை குத்தவோ முடியாது. லேசர் தொழில்நுட்பம் இந்த தடைகளை முற்றிலும் கடந்து செல்கிறது. நீங்கள் ரேஸர்-கூர்மையான உள் கோணங்கள், சிக்கலான வளைவுகள் மற்றும் நம்பமுடியாத சிறிய துளைகளை வெட்டலாம். அடிப்படை சகிப்புத்தன்மை எதிர்பார்ப்புகள் வழக்கமாக ± 0.1 மிமீ இருக்கும். இத்தகைய விதிவிலக்கான துல்லியம் நேரடியாக கீழ்நிலை அசெம்பிளியை பாதிக்கிறது. கூறுகள் தடையின்றி ஒன்றாக சரியும். வெல்டிங் வரியில் பொருத்துதல் சிக்கல்களை நீங்கள் அரிதாகவே சந்திக்கிறீர்கள்.
எட்ஜ் தரமானது இறுதி தயாரிப்பு அழகியல் மற்றும் பாதுகாப்பை பெரிதும் பாதிக்கிறது. உயர் ஆற்றல் ஃபைபர் கற்றைகள், நைட்ரஜன் அசிஸ்ட் வாயுவுடன் இணைக்கப்படும் போது, அழகிய முடிவுகளை வழங்குகின்றன. நைட்ரஜன் வெட்டப்பட்ட மண்டலத்திற்குள் ஆக்ஸிஜனை தீவிரமாக இடமாற்றம் செய்கிறது. இது தேவையற்ற ஆக்ஸிஜனேற்றத்தைத் தடுக்கிறது. இது ஒரு சுத்தமான, கசடு இல்லாத விளிம்பை விட்டுச்செல்கிறது. இரண்டாம் நிலை டிபரரிங் மற்றும் கையால் மெருகூட்டல் செயல்முறைகளை நீக்குவது நேரடியாக முன்னணி நேரத்தை குறைக்கிறது. உங்கள் வணிக முடிவுகள் மேம்படுகின்றன, ஏனெனில் பாகங்கள் வெட்டு படுக்கையில் இருந்து வளைக்கும் அல்லது கப்பல் துறைக்கு நேராக நகரும்.
மூலப்பொருள் செலவுகள் திட்டத்தின் நம்பகத்தன்மையை ஆணையிடுகின்றன. நவீன லேசர் அமைப்புகள் மேம்பட்ட CAD-உந்துதல் கூடு கட்டும் வழிமுறைகளைப் பயன்படுத்துகின்றன. மென்பொருள் தனித்தனி பகுதி சுயவிவரங்களை ஒரு முதன்மை தாளில் வெறும் மில்லிமீட்டர் இடைவெளியில் ஏற்பாடு செய்கிறது. இறுக்கமான கூடு கட்டுதல் மூலப்பொருட்களின் கழிவுகளை வெகுவாகக் குறைக்கிறது. வாங்கிய ஒவ்வொரு துருப்பிடிக்காத எஃகு தகடுகளிலிருந்தும் அதிகபட்ச மதிப்பைப் பிரித்தெடுக்கிறீர்கள்.
பாரம்பரிய உற்பத்திக்கு உடல் இறக்கங்கள் தேவை. ஒரு இறக்கை மாற்றுவதற்கு வாரங்கள் எடுக்கும் மற்றும் ஆயிரக்கணக்கான டாலர்கள் செலவாகும். லேசர் வெட்டுதல் முழு அமைவு செயல்முறையையும் டிஜிட்டல் மண்டலத்திற்கு மாற்றுகிறது. இது பூஜ்ஜிய கருவி செலவுகளை ஏற்படுத்துகிறது. ஒரு முன்மாதிரி சரிபார்ப்பில் தோல்வியுற்றால், பொறியாளர்கள் வெக்டார் கோப்பைச் சரிசெய்கிறார்கள். வடிவமைப்பு கோப்புகள் உடனடியாக புதுப்பிக்கப்படும். இந்த சுறுசுறுப்பு விரைவான முன்மாதிரி மறு செய்கைகளிலிருந்து முழு அளவிலான உற்பத்தியை தடையின்றி தாவுகிறது.
ஆப்டிகல் ரெசனேட்டர்களுக்கு இடையே உள்ள அடிப்படை வேறுபாடுகளைப் புரிந்துகொள்வது உங்கள் பயன்பாட்டிற்கான சரியான உபகரணத்தைத் தேர்வுசெய்ய உதவுகிறது. தொழில் தற்போது இரண்டு முதன்மை வடிவங்களைப் பயன்படுத்துகிறது.
ஃபைபர் ஆப்டிக்ஸ் என்பது உலோகங்களைச் செயலாக்குவதற்கான நவீன அளவுகோலாகும். அவை அரிய-பூமி கூறுகளுடன் கூடிய செயலில் உள்ள ஆப்டிகல் ஃபைபர்கள் மூலம் ஒரு கற்றை உருவாக்குகின்றன. தொழில்நுட்ப விளிம்பு குவிய விட்டத்தில் உள்ளது. ஒரு ஃபைபர் லேசர் வழக்கமாக 300µm அளவுக்கு சிறிய புள்ளி அளவை அடைகிறது. இந்த சிறிய மையப்புள்ளியானது பழைய தொழில்நுட்பங்களின் ஆற்றல் அடர்த்தியை விட நான்கு மடங்கு அதிக ஆற்றல் தருகிறது. வணிக முனை சமமாக சுவாரசியமாக நிரூபிக்கிறது. ஃபைபர் இயந்திரங்கள் 4 முதல் 6 மடங்கு அதிக மின் திறன் கொண்டவை. அவை கண்ணாடிகள் அல்லது பீம் பாதையின் உள்ளே நகரும் பாகங்கள் இல்லாமல் செயல்படுகின்றன. இது அவர்களுக்கு 25,000 மணிநேரத்திற்கும் அதிகமான பராமரிப்பு இல்லாத ஆயுட்காலத்தை வழங்குகிறது. மேலும், ஃபைபர் அலைநீளங்கள் பளபளப்பான துருப்பிடிக்காத எஃகு போன்ற அதிக பிரதிபலிப்பு மேற்பரப்புகளில் அற்புதமாக உறிஞ்சப்படுகின்றன.
CO2 லேசர்கள் ஒரு கண்ணாடிக் குழாயின் உள்ளே ஒரு வாயு கலவையை உற்சாகப்படுத்துவதன் மூலம் செயல்படுகின்றன. தொழில்துறை புனையமைப்பில் அவர்களின் பாரிய வரலாற்று தாக்கத்தை நாங்கள் ஒப்புக்கொள்கிறோம். அவை விதிவிலக்கான தடிமனான உலோகத் தகடுகள் அல்லது மரம் மற்றும் அக்ரிலிக் போன்ற உலோகம் அல்லாத செயலாக்கத்திற்கு பயனுள்ளதாக இருக்கும். இருப்பினும், அவற்றின் நீண்ட அலைநீளம் வெற்று துருப்பிடிக்காத எஃகிலிருந்து பெரிதும் பிரதிபலிக்கிறது. அவை கணிசமாக அதிக மின்சாரத்தை பயன்படுத்துகின்றன. அவர்களுக்கு அடிக்கடி கண்ணாடி சீரமைப்பு மற்றும் வாயு நிரப்புதல் தேவைப்படுகிறது. நவீன தைன்-கேஜ் மற்றும் மீடியம் கேஜ் ஃபேப்ரிகேஷனுக்கு, ஃபைபர் திட்டவட்டமான சிறந்த தேர்வாக உள்ளது.
கீழே உள்ள அட்டவணை இரண்டு தொழில்நுட்பங்களுக்கு இடையிலான முக்கிய வேறுபாடுகளை சுருக்கமாகக் கூறுகிறது:
அம்சம் |
ஃபைபர் லேசர் |
CO2 லேசர் |
|---|---|---|
அலைநீளம் |
~1.06 µm (உயர் உலோக உறிஞ்சுதல்) |
~10.6 µm (பிரதிபலிப்புக்கு வாய்ப்புள்ளது) |
ஆற்றல் அடர்த்தி |
4 மடங்கு அதிகம் |
நிலையான அடிப்படை |
மின் திறன் |
மிக அதிகம் (4-6 மடங்கு சிறந்தது) |
குறைந்த |
பராமரிப்பு ஆயுட்காலம் |
~25,000 மணிநேரம் |
அடிக்கடி எரிவாயு/கண்ணாடி சோதனைகள் தேவை |
உற்பத்தி முறைகளை முழுமையாக மதிப்பீடு செய்ய, பிற நிறுவப்பட்ட சுயவிவர வெட்டு அமைப்புகளுக்கு எதிராக லேசர் தொழில்நுட்பத்தை நிலைநிறுத்த வேண்டும். ஒவ்வொரு முறையும் கனரகத் தொழிலில் ஒரு குறிப்பிட்ட பாதையை ஆக்கிரமித்துள்ளது.
பிளாஸ்மா வெட்டுதல் அயனியாக்கம் செய்யப்பட்ட வாயு மற்றும் மின் வளைவை நம்பியுள்ளது. கனரக உள்கட்டமைப்பு திட்டங்களுக்கு இது ஒரு நம்பமுடியாத கருவியாக செயல்படுகிறது. பிளாஸ்மா லேன்: இது மிகவும் தடிமனான தட்டுகள் அல்லது வெல்ட்-பிரெப் பெவல்களுக்கு மிகவும் பொருத்தமானது. நீங்கள் மூன்று அங்குல எஃகு மூலம் விரைவாக வெட்ட வேண்டும் என்றால், பிளாஸ்மா வெற்றி பெறுகிறது. லேசரின் நன்மை: பிளாஸ்மா ஒரு பெரிய வெப்ப-பாதிக்கப்பட்ட மண்டலத்தை (HAZ) உருவாக்குகிறது. நீங்கள் மெல்லிய தாள் உலோகத்திற்கு பிளாஸ்மாவைப் பயன்படுத்தினால், கடுமையான வெப்ப சிதைவு மற்றும் சிதைவு ஏற்படும். லேசர் நுண்ணிய துல்லியத்தை பராமரிக்கிறது. இது சிதைவதைத் தடுக்க சுற்றியுள்ள உலோகத்தை குளிர்ச்சியாக வைத்திருக்கிறது.
வாட்டர்ஜெட் அமைப்புகள் சிராய்ப்பு கார்னெட்டுடன் கலந்த அதி-உயர் அழுத்த நீரைப் பயன்படுத்துகின்றன. வாட்டர்ஜெட்டின் பாதை: வெப்பத்தை முழுவதுமாகத் தவிர்ப்பதில் இது சிறந்து விளங்குகிறது. ஏரோஸ்பேஸ் இன்ஜினியர்கள், தடிமனான, வெப்ப உணர்திறன் கொண்ட டைட்டானியம் உலோகக்கலவைகளை கோபத்தை மாற்றாமல் வெட்டுவதற்கு வாட்டர்ஜெட்களை நம்பியுள்ளனர். லேசரின் நன்மை: வாட்டர்ஜெட் செயல்பாடுகள் மிகவும் மெதுவாக இயங்குகின்றன. அவை குழப்பமானவை மற்றும் பராமரிக்க விலை உயர்ந்தவை. லேசர் கணிசமாக வேகமான செயலாக்க வேகத்தை வழங்குகிறது. மேலும், லேசர்கள் மேற்பரப்பு வேலைப்பாடு மற்றும் பொறிப்புகளைச் செய்யும் தனித்துவமான திறனைக் கொண்டுள்ளன. நீங்கள் ஒரு பகுதி சுயவிவரத்தை வெட்டி, அதே இயந்திர சுழற்சியின் போது QR குறியீடு அல்லது வரிசை எண்ணைக் கொண்டு அதைக் குறிக்கலாம்.
இந்த அடிப்படை முறைகளை ஒப்பிடும் சுருக்க விளக்கப்படம் இங்கே:
செயல்முறை |
மிகவும் பொருத்தமானது |
முதன்மை பலவீனம் |
அடிப்படை சகிப்புத்தன்மை |
|---|---|---|---|
ஃபைபர் லேசர் |
மெல்லிய/நடுத்தர துருப்பிடிக்காத, சிக்கலான வடிவங்கள் |
மிகவும் தடிமனான தொகுதிகளில் போராடுகிறது (> 25 மிமீ) |
± 0.1 மிமீ |
பிளாஸ்மா |
மிகவும் தடிமனான தட்டுகள், கடினமான கட்டமைப்பு வேலை |
மெல்லிய தாள்களில் கடுமையான வெப்ப சிதைவு |
± 0.5 மிமீ |
வாட்டர்ஜெட் |
வெப்ப உணர்திறன் விண்வெளி கலவைகள் |
மெதுவான வேகம், அதிக செயல்பாட்டு செலவுகள் |
± 0.1 மிமீ முதல் ± 0.2 மிமீ வரை |
உலோகக் கூறுகளை வழங்குவதற்கு விடாமுயற்சியுடன் தரக் கட்டுப்பாடு தேவை. முழு உற்பத்தி இயக்கத்தை அங்கீகரிக்கும் முன், உற்பத்தி குறைபாடுகளை எவ்வாறு கண்டறிவது என்பதை நீங்கள் அறிந்திருக்க வேண்டும். விற்பனையாளர் மாதிரி தரத்தை துல்லியமாக மதிப்பிட, இந்த வாங்குபவரின் சரிசெய்தல் கட்டமைப்பைப் பயன்படுத்தவும்.
ஒரு கூறுகளின் கீழ் விளிம்பை நீங்கள் ஆய்வு செய்யும்போது, அது ஒப்பீட்டளவில் மென்மையாக உணர வேண்டும். கடினப்படுத்தப்பட்ட உலோகத் துளிகளை நீங்கள் கண்டால், ஆபரேட்டர் பிழை செய்தார். அடிவயிற்றில் உள்ள துகள்கள் மோசமான குவிய உயர அளவுத்திருத்தம் அல்லது அதிகப்படியான வெப்ப உள்ளீட்டைக் குறிக்கிறது. விற்பனையாளர் தங்கள் இயந்திர ஊட்ட விகிதங்களை மேம்படுத்த வேண்டும். மாற்றாக, அவர்கள் உருகிய உலோகத்தை சுத்தமாக ஊதுவதற்கு உதவி வாயு அழுத்தத்தை அதிகரிக்க வேண்டும்.
ஒரு கச்சிதமாக வெட்டப்பட்ட பகுதி ஒரே மாதிரியான விளிம்பு நேராக வெளிப்படுத்துகிறது. சில நேரங்களில், ஒரு மூலையின் ஒரு பக்கம் கூர்மையாக இருப்பதை நீங்கள் கவனிக்கலாம், அதே நேரத்தில் எதிர் பக்கம் உருகியதாகவோ அல்லது வட்டமாகவோ தோன்றும். இந்த சமச்சீரற்ற விளிம்பு உருகுதல் தவறாக வடிவமைக்கப்பட்ட உதவி வாயு முனையைக் குறிக்கிறது. கேஸ் ஜெட் கட் சோன் ஆஃப் சென்டரைத் தாக்கியது. முறையான இயந்திர அளவுத்திருத்தம் இந்த சிக்கலை எளிதில் தீர்க்கிறது.
துருப்பிடிக்காத எஃகு அரிப்பை எதிர்த்துப் போராட ஒரு செயலற்ற ஆக்சைடு அடுக்கை நம்பியுள்ளது. உயர்தர வெட்டுக்கள் உருகிய உலோகத்தை பாதுகாக்க உயர் அழுத்த நைட்ரஜனைப் பயன்படுத்துகின்றன. வெட்டப்பட்ட சுயவிவரத்தில் பழுப்பு, மஞ்சள் அல்லது இருண்ட மேலோடு இருப்பதை நீங்கள் கண்டறிந்தால், செயல்முறை தோல்வியடைந்தது. இந்த நிறமாற்றம் கடுமையான ஆக்ஸிஜன் மாசுபாட்டை சுட்டிக்காட்டுகிறது. விற்பனையாளர் போதுமான நைட்ரஜன் கவசத்தைப் பயன்படுத்தவில்லை என்று அர்த்தம். இதன் விளைவாக, விளிம்பு அதன் அரிப்பு எதிர்ப்பு பண்புகளை இழந்து தவிர்க்க முடியாமல் துருப்பிடிக்கும்.
சிறந்த நடைமுறை: ஆயிரக்கணக்கானவர்களை அங்கீகரிக்கும் முன் எப்போதும் 'முதல் கட்டுரை ஆய்வு' (FAI) அறிக்கையைக் கோரவும்.
பொதுவான தவறு: அழகியல் பாகங்களில் லேசான விளிம்பு பிரவுனிங்கைப் புறக்கணித்தல். சிறிய நிறமாற்றம் கூட கள தோல்விகளுக்கு வழிவகுக்கும் இரசாயன சமரசத்தைக் குறிக்கிறது.
சரியான உற்பத்தி கூட்டாளரைத் தேர்ந்தெடுப்பது திட்ட வெற்றியை பெரிதும் பாதிக்கிறது. அவற்றின் வசதி, உபகரணங்கள் மற்றும் உள் நெறிமுறைகளை நீங்கள் கடுமையாக சரிபார்க்க வேண்டும்.
அவர்களின் வன்பொருளை ஆய்வு செய்வதன் மூலம் தொடங்கவும். அவர்கள் நவீன பல கிலோவாட் ஃபைபர் லேசர்களை இயக்குகிறார்களா? ஒரு 2kW இயந்திரம் தடிமனான தட்டுகளை திறம்பட துளைக்க போராடலாம், அதேசமயம் 10kW அமைப்பு கடினமான அளவீடுகளை சிரமமின்றி கையாளும். அடுத்து, ஒருங்கிணைந்த மதிப்பு கூட்டல் சேவைகளைத் தேடுங்கள். அவர்கள் ஒரே கூரையின் கீழ் CNC வளைத்தல், ரோபோடிக் வெல்டிங் மற்றும் தூள் பூச்சு ஆகியவற்றை வழங்குகிறார்களா? உங்கள் விநியோகச் சங்கிலியை ஒருங்கிணைப்பது ஷிப்பிங் தாமதங்களைக் குறைக்கிறது. இது பொறுப்புணர்வையும் மையப்படுத்துகிறது. ஒரு வசதி முழு கட்டமைப்பையும் கையாளும் போது, தரக் கட்டுப்பாடு வியத்தகு அளவில் மேம்படுகிறது.
வாய்மொழி வாக்குறுதிகளை நம்ப வேண்டாம். அவர்களின் அதிகாரப்பூர்வ ISO சான்றிதழ்களை சரிபார்க்கவும். ISO 9001 தர மேலாண்மை அமைப்புகளுக்கான உறுதியான அடிப்படையை நிரூபிக்கிறது. மேலும், பொருள் கண்டறியும் தன்மையைக் கோருகிறது. மூல துருப்பிடிக்காத எஃகின் தோற்றம் மற்றும் இரசாயன ஒப்பனையை மெட்டீரியல் சோதனை அறிக்கைகள் (MTRs) நிரூபிக்கின்றன. மருத்துவ சாதனங்கள், உணவு தர உபகரணங்கள் அல்லது விண்வெளி பயன்பாடுகளுக்கு இந்த ஆவணம் முற்றிலும் முக்கியமானது. ஒரு மரியாதைக்குரிய விற்பனையாளர் தயக்கமின்றி கோரிக்கையின் பேரில் எம்டிஆர்களை வழங்குகிறார்.
உறுதியான வேட்பாளரை நீங்கள் கண்டறிந்ததும், மேற்கோள் செயல்முறையை சரியாகத் தொடங்கவும். கொள்முதல் செய்வதற்கான சிறந்த வழியை வரையறுக்கவும். சுத்தமான STEP அல்லது DXF கோப்புகளை அவர்களின் பொறியியல் குழுவிடம் சமர்ப்பிக்கவும். உற்பத்தித்திறன் (DFM) மதிப்பாய்விற்கான முழுமையான வடிவமைப்பைக் கோரவும். ஒரு திறமையான பங்குதாரர் உற்பத்தியை விரைவுபடுத்த சிறிய வடிவியல் மாற்றங்களை பரிந்துரைப்பார். இறுதியாக, விலை வெளிப்படைத்தன்மையை உறுதிப்படுத்த, சரியான சுழற்சி நேர மேற்கோளைக் கேட்கவும்.
உற்பத்தித் தொழில் தொடர்ந்து அதிக துல்லியம் மற்றும் இறுக்கமான விளிம்புகளைக் கோருகிறது. உயர் இழுவிசை உலோகக்கலவைகளுக்கு காலாவதியான இயந்திர கருவிகளை நம்புவது லாபத்தை சேதப்படுத்துகிறது.
செயல்திறன் குறித்த இறுதி தீர்ப்பு: துருப்பிடிக்காத எஃகுக்கு சிறப்பு ஒளியியல் உபகரணங்கள் தேவை. வெளிப்படையான தொழில்நுட்ப முதலீடு, மூலப்பொருள் திறன் மூலம் ஒரு பகுதிக்கு கணிசமாக குறைந்த செலவை அளிக்கிறது.
செயல்முறை ஸ்ட்ரீம்லைனிங்: இயற்பியல் கருவி தாமதங்களை ஒழிப்பது மற்றும் இரண்டாம் நிலை முடித்தல் செயல்பாடுகளைத் தவிர்ப்பது உங்கள் முழுச் சந்தைக்குச் செல்லும் காலவரிசையையும் துரிதப்படுத்துகிறது.
தர உத்தரவாதம்: நைட்ரஜன்-உதவி ஃபைபர் தொழில்நுட்பத்தை கோருவதன் மூலம், கலவையின் முக்கிய அரிக்கும் தன்மையை நீங்கள் பாதுகாக்கிறீர்கள்.
பாரம்பரிய புனையமைப்பு முறைகள் உங்கள் தயாரிப்பு வடிவமைப்புகளைத் தடுக்க அனுமதிக்காதீர்கள். இன்றே நடவடிக்கை எடுங்கள். உங்கள் CAD கோப்புகளை ஒருங்கிணைத்து, உங்கள் STEP மாதிரிகளைத் தயாரித்து, உற்பத்தித்திறனுக்கான தொழில்முறை வடிவமைப்பிற்கான (DFM) கருத்து அமர்வுக்கு அவற்றைச் சமர்ப்பிக்கவும். பொறியியல் நிபுணரிடம் நேரடியாகக் கலந்தாலோசிக்கவும் . சரியான சுழற்சி நேரங்களை பூட்டவும், உங்கள் செயல்பாடுகளை நம்பிக்கையுடன் அளவிடவும் உங்கள் குறிப்பிட்ட உற்பத்தி ஓட்டம் குறித்து
A: நிலையான தொழில்துறை ஃபைபர் லேசர்கள் துருப்பிடிக்காத எஃகு 1 அங்குல (25 மிமீ) தடிமன் வரை எளிதாக வெட்டுகின்றன. நவீன மல்டி-கிலோவாட் அமைப்புகள் (20kW அல்லது 30kW இயந்திரங்கள் போன்றவை) இந்த எல்லைகளை மேலும் தள்ளும் அதே வேளையில், 25mm செயல்பாட்டு வேகத்தை தியாகம் செய்யாமல் சிறந்த விளிம்பு தரத்தை பராமரிப்பதற்கான வழக்கமான இனிமையான இடமாக உள்ளது.
ப: இது உதவி வாயுவைப் பொறுத்தது. ஆக்ஸிஜனுடன் நிலையான நீக்கம் வெப்பம் மற்றும் ஆக்சிஜனேற்றத்தை அறிமுகப்படுத்துகிறது, செயலற்ற ஆக்சைடு அடுக்கை அழிக்கிறது. இருப்பினும், உயர்தரத் தயாரிப்பு உயர் அழுத்த நைட்ரஜன் வாயுவைப் பயன்படுத்துகிறது. வெட்டும் போது நைட்ரஜன் சுற்றுப்புற ஆக்சிஜனை இடமாற்றம் செய்கிறது, விளிம்பு ஆக்சிஜனேற்றத்தைத் தடுக்கிறது மற்றும் பொருளின் இயற்கையான துரு எதிர்ப்பை முழுமையாகப் பாதுகாக்கிறது.
ப: முடிவு சரியான தொகுதி குறுக்கு புள்ளியைப் பொறுத்தது. மில்லியன் கணக்கான ஒரே மாதிரியான அலகுகளை உற்பத்தி செய்யும் போது இயற்பியல் ஸ்டாம்பிங் பெரிதும் வெற்றி பெறுகிறது. மாறாக, லேசர் வெட்டும் குறைந்த முதல் நடுத்தர அளவுகளில் எளிதாக வெற்றி பெறுகிறது. லேசர்களுக்கு பூஜ்ஜிய கருவி முதலீடுகள் தேவைப்படுகின்றன, அவை மிகவும் சிக்கலான வடிவமைப்புகளுக்கு அல்லது அடிக்கடி மாற்றும் தயாரிப்பு மறுபரிசீலனைகளுக்கு எல்லையற்ற சிறந்தவை.


