


Maoni: 0 Mwandishi: Wakati wa Kuchapisha kwa Mhariri wa Tovuti: 2026-04-01 Asili: Tovuti


Chuma cha pua ni ngumu sana kusindika kwa sababu ya mali yake ya kipekee ya metallurgiska. Wazalishaji wanakabiliwa na vikwazo vya mara kwa mara wakati wa kuunda aloi hii inayostahimili. Nguvu ya juu ya mvutano inasumbua sana zana za kawaida za kukata. Mbinu za kitamaduni za kukata kimitambo mara nyingi huleta mkazo wa ndani na fractures za makali. Vyombo vya habari vya kimwili vinasababisha kuvaa haraka kwa zana. Hii inawalazimu wahandisi kuhatarisha ugumu wa muundo. Hatimaye, zana za kimwili huharibu ubora wa sehemu na uchumi wa kitengo cha mradi. Tunatoa mfumo wa tathmini ya kiufundi kwa kutumia teknolojia ya hali ya juu ya macho kutengeneza vipengee vya ubora wa juu vya chuma cha pua. Utagundua jinsi ya kutathmini faida kwenye uwekezaji kwa ufanisi. Pia utajifunza kulinganisha njia mbadala za utengenezaji kwa usahihi. Tunaelezea jinsi ya kuhakiki washirika ipasavyo kwa mradi wako unaofuata wa utengenezaji. Kwa kuelewa dhana hizi za msingi, unaweza kuboresha utendakazi wa uzalishaji. Utapunguza upotevu wa nyenzo na kuongeza kasi ya wakati wako wa soko.
Usahihi na Uvumilivu: Ukataji wa laser mara kwa mara hufanikisha ustahimilivu wa ± 0.1mm (au ± 0.015'), na hivyo kupunguza kwa kiasi kikubwa hitaji la uchakataji wa pili.
Ufanisi wa Gharama: Uwekaji viota wenye nguvu unaoendeshwa na programu na zana sifuri huondoa gharama za usanidi wa mfano na kuongeza mavuno ya nyenzo.
Udhibiti wa Joto: Teknolojia ya leza iliyolengwa hupunguza Maeneo Iliyoathiriwa na Joto (HAZ), kuzuia migongano—hata katika utengenezaji wa karatasi yenye kipimo chembamba.
Ubora wa Mchakato: Hufanya vyema zaidi plasma katika kustahimili/kumaliza ukingo na kushinda ndege ya maji kwa kasi na uwezo wa kuchora.
Wahandisi mara kwa mara huchagua chuma cha pua kwa upinzani wake wa ajabu wa kutu na mvuto wa uzuri. Walakini, mali hizi hizo hufanya iwe changamoto kubwa kwenye sakafu ya uzalishaji. Ukweli wa sayansi ya nyenzo huamuru jinsi darasa tofauti linavyoitikia chini ya mkazo mkali wa kimwili. Kwa mfano, chuma cha pua cha austenitic cha mfululizo wa 300 hutoa upinzani wa kutu usio na kifani. Walakini, inafanya kazi-hugumu haraka wakati wa usindikaji. Wakati blade ya mwili inapiga chuma, eneo linalolengwa huwa gumu sana. Hii ghafla ugumu magofu baadae kukata hupita. Kinyume chake, 400-mfululizo wa darasa la martensitic na ferritic hutenda tofauti chini ya mkazo wa joto. Wanahitaji utunzaji makini ili kuepuka kubadilisha miundo yao maridadi ya fuwele.
Tabia hizi za metallurgiska huunda kizuizi kikubwa cha zana. Wakati wa kusindika aloi zisizo na pua zenye mvutano wa juu, mashinikizo ya ngumi ya mwili huharibika sana. Kukata vile vile wepesi haraka. Laini za uzalishaji bila shaka hupata muda wa gharama wa chini wa mashine. Waendeshaji lazima wasitishe shughuli mara kwa mara ili kubadilishana ngumi zilizoharibika. Huwezi kufikia uchumi bora wa kitengo wakati matumizi yanamaliza bajeti yako kwa ukali sana.
Suluhisho la laser huondoa kabisa vikwazo hivi vya mitambo. Usindikaji wa laser ya macho hutegemea mbinu isiyo ya mawasiliano. Huyeyusha na kuyeyusha nyenzo kwa kutumia mihimili inayolenga sana iliyounganishwa na gesi za usaidizi wa shinikizo la juu. Kwa sababu hakuna chombo cha kimwili kinachoweza kugusa chuma, ugumu wa kazi huwa hauna maana. Kwa sauti ya juu Uundaji wa Metali ya Karatasi , kutumia teknolojia ya macho isiyo na mawasiliano hutumika kama hitaji la kimuundo badala ya uboreshaji tu.
Mbinu Bora: Daima bainisha daraja halisi la nyenzo (kwa mfano, 304L dhidi ya 316) wakati wa awamu ya kubuni, kwani tofauti za chini za kaboni hujibu vyema zaidi katika usindikaji wa joto.
Kosa la Kawaida: Kujaribu kutumia upigaji chapa wa kitamaduni kwa miondoko ya sauti ya chini ya austenitic ya pua. Uharibifu wa haraka wa zana huondoa haraka pembe za faida.
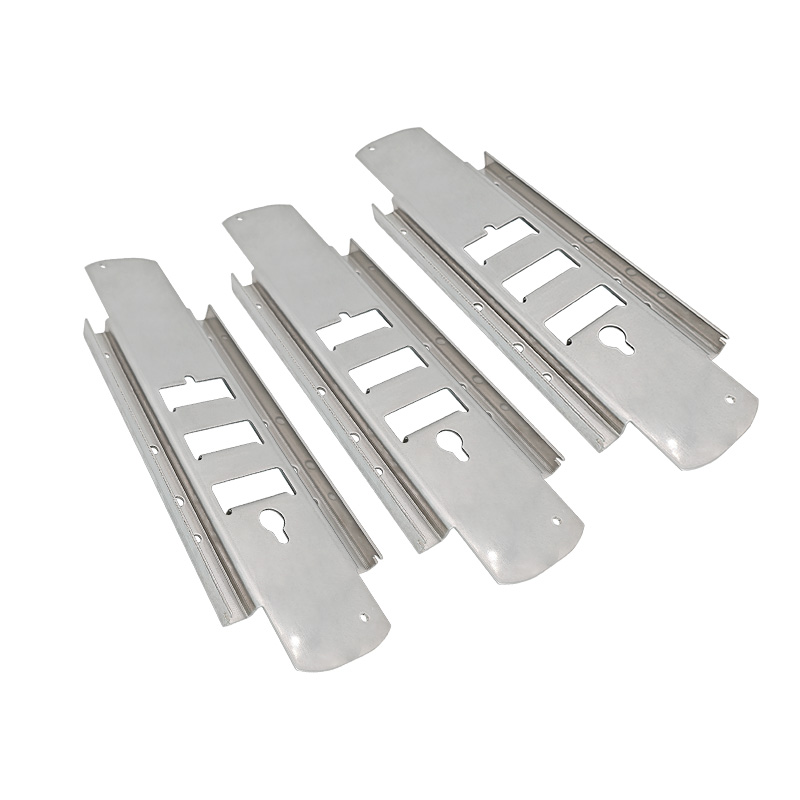
Mpito kutoka kwa zana za mitambo hadi mihimili ya nishati iliyoelekezwa hubadilisha mazingira ya utengenezaji. Unapata unyumbufu mkubwa wakati unapunguza msuguano wa uzalishaji wa chini ya mkondo. Wacha tuchunguze faida maalum zinazoongoza mabadiliko haya ya kiteknolojia.
Vipande vya mitambo vinaweka vikwazo vikali vya kimwili. Haziwezi kusogeza kwa urahisi pembe za ndani zilizobana au kutoboa mashimo madogo madogo kuliko unene wa nyenzo. Teknolojia ya laser inapita kabisa vikwazo hivi. Unaweza kukata pembe za ndani zenye wembe, mikunjo tata, na vitobo vidogo sana. Matarajio ya msingi ya uvumilivu mara kwa mara hukaa ± 0.1mm. Usahihi wa kipekee kama huo huathiri moja kwa moja mkusanyiko wa mto. Vipengele huteleza pamoja bila mshono. Hukutana mara chache na masuala ya kufaa kwenye mstari wa kulehemu.
Ubora wa makali huathiri pakubwa uzuri na usalama wa bidhaa. Mihimili ya nyuzi zenye nishati nyingi, ikiunganishwa na gesi ya kusaidia nitrojeni, hutoa matokeo ya awali. Nitrojeni huondoa oksijeni kikamilifu ndani ya eneo lililokatwa. Hii inazuia oxidation isiyohitajika. Inaacha makali safi, yasiyo na slag. Kuondoa michakato ya uondoaji wa pili na polishing ya mikono hupunguza moja kwa moja nyakati za risasi. Matokeo ya biashara yako yanaboreka kwa sababu sehemu husogea moja kwa moja kutoka kwenye kitanda cha kukata hadi idara ya kupinda au usafirishaji.
Gharama za malighafi huamuru uwezekano wa mradi. Mifumo ya kisasa ya leza hutumia kanuni za hali ya juu za kuangazia zinazoendeshwa na CAD. Programu hupanga wasifu wa sehemu ya mtu binafsi kwa milimita tu kwenye karatasi kuu moja. Kiota kigumu hupunguza taka za malighafi kwa kiasi kikubwa. Unatoa thamani ya juu kutoka kwa kila sahani ya chuma cha pua iliyonunuliwa.
Utengenezaji wa jadi unahitaji kufa kwa mwili. Kurekebisha kifo huchukua wiki na hugharimu maelfu ya dola. Kukata kwa laser huhamisha mchakato mzima wa usanidi hadi ulimwengu wa kidijitali. Inaingiza gharama sifuri za zana. Ikiwa mfano utashindwa kukagua inafaa, wahandisi hurekebisha faili ya vekta. Faili za muundo husasishwa mara moja. Wepesi huu hufanya kurukaruka kutoka kwa marudio ya haraka ya mfano hadi uzalishaji kamili wa sauti bila mshono.
Kuelewa tofauti za kimsingi kati ya resonators za macho hukusaidia kuchagua kifaa sahihi cha programu yako. Sekta kwa sasa inatumia miundo miwili ya msingi.
Fiber optics kuwakilisha benchmark kisasa kwa ajili ya usindikaji metali. Wao huzalisha boriti kupitia nyuzi za macho zinazofanya kazi na vipengele vya nadra vya dunia. Makali ya kiufundi iko katika kipenyo cha kuzingatia. Laser ya nyuzi mara kwa mara hufikia ukubwa wa doa kama 300µm. Kiini hiki kidogo hutoa hadi mara nne ya msongamano wa nishati wa teknolojia za zamani. Makali ya kibiashara yanathibitisha kuwa ya kuvutia vile vile. Mashine za nyuzi hujivunia ufanisi wa umeme mara 4 hadi 6. Wanafanya kazi bila vioo au sehemu zinazohamia ndani ya njia ya boriti. Hii inawapa maisha makubwa bila matengenezo, mara nyingi huzidi masaa 25,000. Zaidi ya hayo, urefu wa mawimbi ya nyuzi hufyonza vyema kwenye nyuso zinazoakisi sana kama vile chuma cha pua kilichong'olewa.
Laser za CO2 hufanya kazi kwa kusisimua mchanganyiko wa gesi ndani ya bomba la glasi. Tunatambua athari zao kubwa za kihistoria katika uundaji wa viwanda. Husalia kuwa muhimu kwa sahani nene za kipekee za chuma au usindikaji usio wa metali kama vile mbao na akriliki. Hata hivyo, urefu wao wa mawimbi huakisi kwa kiasi kikubwa chuma tupu cha pua. Wanatumia kwa kiasi kikubwa umeme zaidi. Pia zinahitaji usawa wa kioo mara kwa mara na kujaza gesi. Kwa utengenezaji wa kisasa wa kupima nyembamba na kati, fiber inabakia kuwa chaguo bora zaidi.
Jedwali hapa chini linatoa muhtasari wa tofauti kuu kati ya teknolojia hizi mbili:
Kipengele |
Fiber Laser |
Laser ya CO2 |
|---|---|---|
Urefu wa mawimbi |
~1.06 µm (Unyonyaji wa juu wa chuma) |
~10.6 µm (Ina mwelekeo wa kuakisi) |
Msongamano wa Nishati |
Hadi 4x juu |
Msingi wa kawaida |
Ufanisi wa Umeme |
Juu sana (4-6x bora) |
Chini |
Maisha ya Matengenezo |
~ masaa 25,000 |
Inahitaji kukaguliwa kwa gesi/kioo mara kwa mara |
Ili kutathmini kikamilifu mbinu za utengenezaji, ni lazima tuweke teknolojia ya leza dhidi ya mifumo mingine iliyoanzishwa ya kukata wasifu. Kila njia inachukua njia maalum ndani ya tasnia nzito.
Kukata plasma kunategemea gesi ionized na arc umeme. Inafanya kama zana ya kushangaza kwa miradi mikubwa ya miundombinu. Njia ya Plasma: Inafaa sahani nene sana au bevel za kutayarisha weld kikamilifu. Unapohitaji kukata kwa inchi tatu za chuma cha muundo haraka, plasma inashinda. Manufaa ya Laser: Plasma huzalisha Eneo kubwa lililoathiriwa na Joto (HAZ). Ikiwa unatumia plasma kwa karatasi nyembamba ya chuma, uharibifu mkubwa wa joto na vita vitatokea. Laser hudumisha usahihi mdogo. Huweka chuma kinachozunguka kipoe vya kutosha ili kuzuia kugongana.
Mifumo ya maji ya maji hutumia maji ya shinikizo la juu-ya juu yaliyochanganywa na garnet ya abrasive. Njia ya Waterjet: Inafaulu katika kuzuia joto kabisa. Wahandisi wa anga wanategemea ndege za maji kukata aloi za titani zenye unene wa hali ya juu na zinazohimili joto bila kubadilisha hasira. Manufaa ya Laser: Shughuli za Waterjet zinakwenda polepole sana. Wao ni fujo na gharama kubwa kudumisha. Laser hutoa kasi ya usindikaji haraka sana. Zaidi ya hayo, leza zina uwezo wa kipekee wa kuchora nakshi usoni. Unaweza kukata wasifu wa sehemu na uweke alama kwa msimbo wa QR au nambari ya serial wakati wa mzunguko sawa wa mashine.
Hapa kuna chati ya muhtasari inayolinganisha mbinu hizi za kimsingi:
Mchakato |
Inafaa Zaidi Kwa |
Udhaifu wa Msingi |
Uvumilivu wa Msingi |
|---|---|---|---|
Fiber Laser |
Maumbo nyembamba/ya kati yasiyo na pua, changamano |
Mapambano kwenye vitalu vinene sana (> 25mm) |
± 0.1 mm |
Plasma |
Sahani nene sana, kazi mbaya ya muundo |
Upotovu mkubwa wa joto kwenye karatasi nyembamba |
± 0.5 mm |
Ndege ya maji |
Aloi za anga zinazohimili joto |
Kasi ya polepole, gharama kubwa za uendeshaji |
± 0.1 mm hadi ± 0.2 mm |
Kutafuta vipengele vya metali kunahitaji udhibiti wa ubora wa bidii. Lazima ujue jinsi ya kutambua kasoro za utengenezaji kabla ya kuidhinisha uendeshaji kamili wa uzalishaji. Tumia mfumo wa utatuzi wa mnunuzi huyu ili kutathmini ubora wa sampuli ya muuzaji kwa usahihi.
Unapokagua makali ya chini ya sehemu, inapaswa kuhisi laini. Ukiona matone magumu ya chuma (takataka), mwendeshaji alifanya makosa. Taka chini ya chini huonyesha urekebishaji duni wa urefu wa focal au uingizaji wa joto mwingi. Muuzaji lazima aboreshe viwango vya mlisho wa mashine zao. Vinginevyo, wanahitaji kuongeza shinikizo la gesi ya usaidizi ili kulipua chuma kilichoyeyuka kwa usafi.
Sehemu iliyokatwa kikamilifu inaonyesha usawa wa makali sawa. Wakati mwingine, unaweza kuona upande mmoja wa kona ukionekana mkali huku upande wa pili ukionekana kuyeyuka au kuviringishwa. Kuyeyuka huku kwa ukingo usiolingana huashiria pua ya gesi ya usaidizi ambayo haijapangwa vibaya. Jeti ya gesi inagonga eneo lililokatwa kutoka katikati. Urekebishaji sahihi wa mashine husuluhisha suala hili kwa urahisi.
Chuma cha pua hutegemea safu ya oksidi tulivu ili kupambana na kutu. Vipunguzo vya ubora wa juu hutumia nitrojeni ya shinikizo la juu ili kukinga chuma kilichoyeyuka. Ukigundua rangi ya hudhurungi, manjano, au ukoko mweusi kando ya wasifu uliokatwa, mchakato haukufaulu. Kubadilika rangi huku kunaonyesha uchafuzi mkubwa wa oksijeni. Inamaanisha kuwa muuzaji alitumia kinga isiyotosha ya nitrojeni. Kwa hivyo, ukingo ulipoteza sifa zake za kuzuia kutu na bila shaka utatua.
Mbinu Bora: Daima omba ripoti ya 'ukaguzi wa makala ya kwanza' (FAI) kabla ya kuidhinisha kundi la maelfu.
Kosa la Kawaida: Kupuuza rangi ya hudhurungi kidogo kwenye sehemu za urembo. Hata kubadilika rangi kidogo kunaonyesha maelewano ya kemikali ambayo husababisha kushindwa kwa shamba.
Kuchagua mshirika sahihi wa utengenezaji huathiri pakubwa mafanikio ya mradi. Lazima uhakiki kituo chao, vifaa, na itifaki za ndani kwa ukali.
Anza kwa kukagua maunzi yao. Je, wanaendesha lasers za kisasa za nyuzi za kilowati nyingi? Mashine ya 2kW inaweza kutatizika kutoboa sahani nene ipasavyo, ilhali mfumo wa 10kW hushughulikia vipimo vikali kwa urahisi. Ifuatayo, tafuta huduma zilizounganishwa za kuongeza thamani. Je, wanatoa kupiga CNC, kulehemu kwa roboti, na mipako ya poda chini ya paa moja? Kuunganisha ugavi wako hupunguza ucheleweshaji wa usafirishaji. Pia inaweka uwajibikaji katikati. Wakati kituo kimoja kinashughulikia muundo mzima, udhibiti wa ubora huboreshwa sana.
Usitegemee ahadi za maneno. Thibitisha uthibitishaji wao rasmi wa ISO. ISO 9001 inaonyesha msingi uliojitolea kwa mifumo ya usimamizi wa ubora. Zaidi ya hayo, mahitaji ya ufuatiliaji wa nyenzo. Ripoti za Jaribio la Nyenzo (MTRs) zinathibitisha asili na muundo wa kemikali wa chuma cha pua ghafi. Hati hizi ni muhimu kabisa kwa vifaa vya matibabu, vifaa vya kiwango cha chakula, au programu za angani. Muuzaji anayeheshimika hutoa MTR kwa ombi bila kusita.
Mara tu unapomtambua mgombea thabiti, anzisha mchakato wa kunukuu kwa usahihi. Bainisha njia bora ya manunuzi. Wasilisha faili safi za STEP au DXF kwa timu yao ya uhandisi. Omba ukaguzi wa kina wa Usanifu wa Uzalishaji (DFM). Mshirika mwenye ujuzi atapendekeza marekebisho madogo ya jiometri ili kuharakisha uzalishaji. Hatimaye, omba manukuu kamili ya muda wa mzunguko ili kuhakikisha uwazi wa bei.
Sekta ya utengenezaji inadai kila wakati usahihi wa hali ya juu na viwango vikali. Kutegemea zana za mitambo zilizopitwa na wakati kwa aloi za mkazo wa juu huharibu faida.
Uamuzi wa Mwisho juu ya Ufanisi: Chuma cha pua kinahitaji vifaa maalum vya macho. Uwekezaji wa mapema wa teknolojia hutoa gharama ya chini sana kwa kila sehemu kupitia ufanisi wa malighafi.
Uboreshaji wa Mchakato: Kuondoa ucheleweshaji wa zana halisi na kupuuza shughuli za ukamilishaji wa pili huharakisha ratiba yako yote ya kwenda sokoni.
Uhakikisho wa Ubora: Kwa kudai teknolojia ya nyuzi zinazosaidiwa na nitrojeni, unahifadhi sifa muhimu za kuzuia kutu za aloi.
Usiruhusu mbinu za uundaji urithi zizuie miundo ya bidhaa yako. Chukua hatua leo. Unganisha faili zako za CAD, tayarisha miundo yako ya STEP, na uwasilishe kwa kipindi cha maoni cha Muundo wa Kitaalam wa Uzalishaji (DFM). Wasiliana moja kwa moja na mtaalamu wa uhandisi kuhusu uendeshaji wako mahususi wa uzalishaji ili kufunga saa kamili za mzunguko na kuongeza shughuli zako kwa uhakika.
J: Leza za kawaida za nyuzi za viwandani hukata kwa urahisi chuma cha pua hadi unene wa inchi 1 (25mm). Ingawa mifumo ya kisasa ya kilowati nyingi (kama vile mashine za 20kW au 30kW) inasukuma mipaka hii zaidi, 25mm inasalia kuwa mahali pazuri pa kudumisha ubora bora wa ukingo bila kuacha kasi ya kufanya kazi.
A: Inategemea gesi ya kusaidia. Utoaji hewa wa kawaida na oksijeni huleta joto na oksidi, na kuharibu safu ya oksidi tu. Hata hivyo, utengenezaji wa ubora wa juu hutumia gesi ya nitrojeni yenye shinikizo la juu. Nitrojeni huondoa oksijeni iliyoko wakati wa kukatwa, huzuia oksidi ya ukingo na kuhifadhi kikamilifu upinzani wa asili wa kutu.
J: Uamuzi unategemea sehemu halisi ya kuvuka kiasi. Upigaji chapa halisi hushinda sana unapozalisha mamilioni ya vitengo vinavyofanana. Kinyume chake, kukata laser kunashinda kwa urahisi katika viwango vya chini hadi katikati. Laza zinahitaji uwekezaji wa zana sifuri, na kuzifanya kuwa bora zaidi kwa miundo changamano au kubadilisha marudio ya bidhaa mara kwa mara.


