


Visninger: 0 Forfatter: Webstedsredaktør Udgivelsestid: 2026-04-01 Oprindelse: websted


Rustfrit stål er notorisk svært at behandle på grund af dets unikke metallurgiske egenskaber. Producenter står over for konstante forhindringer, når de former denne elastiske legering. Den høje trækstyrke belaster konventionelle skæreværktøjer meget. Traditionelle mekaniske skæremetoder introducerer ofte lokaliseret stress og kantmikrobrud. Fysiske stansepresser fører til hurtigt slid på værktøjet. Dette tvinger ingeniører til at gå på kompromis med designkompleksiteten. I sidste ende skader fysisk værktøj både delkvalitet og projektenhedsøkonomi. Vi leverer en teknisk evalueringsramme for at bruge avanceret optisk teknologi til at producere højkvalitets rustfri stålkomponenter. Du vil opdage, hvordan du kan vurdere investeringsafkastet effektivt. Du vil også lære at sammenligne alternative fremstillingsmetoder præcist. Vi skitserer, hvordan du korrekt vet partnere til dit næste produktionsprojekt. Ved at forstå disse kernekoncepter kan du optimere produktionsarbejdsgange. Du vil reducere materialespild og fremskynde din tid til markedet.
Præcision og tolerancer: Laserskæring opnår rutinemæssigt tolerancer på ±0,1 mm (eller ±0,015'), hvilket væsentligt reducerer behovet for sekundær bearbejdning.
Omkostningseffektivitet: Softwaredrevet tæt indlejring og ingen fysisk værktøj eliminerer omkostningerne til opsætning af prototyper og maksimerer materialeudbyttet.
Termisk kontrol: Fokuseret fiberlaserteknologi minimerer den varmepåvirkede zone (HAZ) og forhindrer vridning - selv ved fremstilling af tynde metalplader.
Procesoverlegenhed: Overgår plasma i tolerance/kantfinish og slår vandstråle i hastighed og graveringsevner.
Ingeniører vælger konsekvent rustfrit stål for dets bemærkelsesværdige korrosionsbestandighed og æstetiske appel. Men de samme egenskaber gør det til en formidabel udfordring på produktionsgulvet. De materialevidenskabelige realiteter dikterer, hvordan forskellige karakterer reagerer under intens fysisk stress. For eksempel tilbyder 300-serien austenitisk rustfrit stål uovertruffen rustbestandighed. Alligevel hærder den hurtigt under bearbejdning. I det øjeblik en fysisk klinge rammer metallet, bliver målområdet usædvanlig hårdt. Denne pludselige hærdning ødelægger efterfølgende skæring. Omvendt opfører 400-seriens martensitiske og ferritiske kvaliteter sig forskelligt under termisk stress. De kræver omhyggelig håndtering for at undgå at ændre deres sarte krystallinske strukturer.
Disse metallurgiske egenskaber skaber en alvorlig værktøjsflaskehals. Ved bearbejdning af rustfrie legeringer med høj trækstyrke lider fysiske stansepressere for massivt slid. Skæreknive sløves hurtigt. Produktionslinjer oplever uundgåeligt dyr maskinnedetid. Operatører skal ofte standse operationer for at udskifte forringede fysiske slag. Du kan ikke opnå optimal enhedsøkonomi, når forbrugsstoffer dræner dit budget så aggressivt.
Laserløsningen eliminerer fuldstændigt disse mekaniske forhindringer. Optisk laserbehandling er afhængig af en berøringsfri metode. Det smelter og fordamper materialet ved hjælp af stærkt fokuserede stråler parret med højtryksassistancegasser. Fordi intet fysisk værktøj nogensinde rører metallet, bliver arbejdshærdning irrelevant. Til høj lydstyrke Pladefremstilling , ved at anvende berøringsfri optisk teknologi, fungerer som en strukturel nødvendighed snarere end blot en opgradering.
Bedste praksis: Angiv altid den nøjagtige materialekvalitet (f.eks. 304L vs. 316) under designfasen, da lavere kulstofvariationer reagerer bedre på termisk behandling.
Almindelig fejl: Forsøg på at bruge traditionel stempling til lavvolumen af austenitisk rustfrit materiale. Den hurtige værktøjsnedbrydning udhuler hurtigt fortjenstmargener.
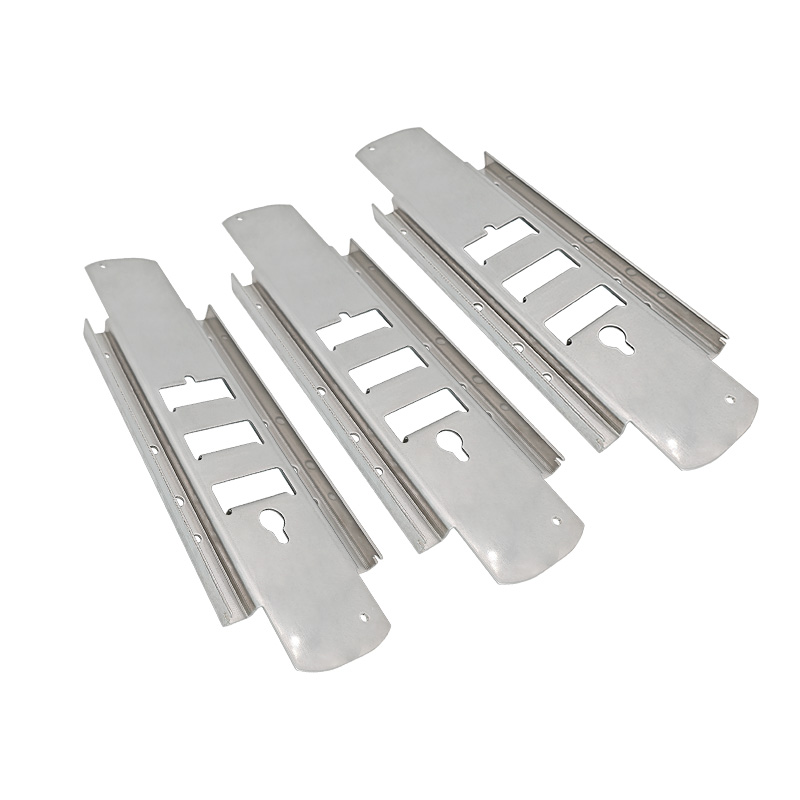
Overgangen fra mekaniske værktøjer til rettede energistråler transformerer produktionslandskabet. Du opnår enorm fleksibilitet, mens du kører nedstrøms produktionsfriktion. Lad os undersøge de specifikke fordele, der driver dette teknologiske skift.
Mekaniske klinger pålægger strenge fysiske begrænsninger. De kan ikke nemt navigere i snævre indre hjørner eller udstanse mikrohuller, der er mindre end materialets tykkelse. Laserteknologi omgår fuldstændigt disse begrænsninger. Du kan skære knivskarpe indvendige vinkler, komplekse kurver og utroligt små perforeringer. Forventninger til basislinjetolerance er rutinemæssigt ±0,1 mm. En sådan enestående præcision påvirker direkte nedstrøms montering. Komponenter glider problemfrit sammen. Du støder sjældent på monteringsproblemer på svejselinjen.
Kantkvalitet har stor indflydelse på slutproduktets æstetik og sikkerhed. Højenergifiberbjælker, når de er parret med en nitrogenassisterende gas, leverer uberørte resultater. Kvælstoffet fortrænger aktivt ilt inde i skærezonen. Dette forhindrer uønsket oxidation. Det efterlader en ren, slaggefri kant. Eliminering af sekundære afgratnings- og håndpoleringsprocesser reducerer direkte gennemløbstiden. Dine forretningsresultater forbedres, fordi dele flyttes direkte fra skærebordet til bukke- eller forsendelsesafdelingen.
Råvareomkostninger dikterer projektets levedygtighed. Moderne lasersystemer anvender avancerede CAD-drevne nesting-algoritmer. Softwaren arrangerer individuelle delprofiler med kun millimeter fra hinanden på et enkelt masterark. Tæt nesting skærer råvarespild drastisk ned. Du udvinder maksimal værdi fra hver eneste købte rustfri stålplade.
Traditionel fremstilling kræver fysiske matricer. Ændring af en terning tager uger og koster tusindvis af dollars. Laserskæring flytter hele opsætningsprocessen ind i den digitale verden. Det medfører nul værktøjsomkostninger. Hvis en prototype mislykkes i en tilpasningskontrol, justerer ingeniører blot vektorfilen. Designfiler opdateres øjeblikkeligt. Denne smidighed gør springet fra hurtige prototype-gentagelser til fuld volumenproduktion problemfrit.
At forstå de grundlæggende forskelle mellem optiske resonatorer hjælper dig med at vælge det rigtige udstyr til din applikation. Industrien anvender i øjeblikket to primære formater.
Fiberoptik repræsenterer det moderne benchmark for forarbejdning af metaller. De genererer en stråle gennem aktive optiske fibre doteret med sjældne jordarters elementer. Den tekniske kant ligger i brændvidden. En fiberlaser opnår rutinemæssigt en pletstørrelse så lille som 300 µm. Dette lille brændpunkt giver op til fire gange energitætheden i forhold til ældre teknologier. Den kommercielle kant viser sig lige så imponerende. Fibermaskiner kan prale af 4 til 6 gange højere elektrisk effektivitet. De fungerer uden spejle eller bevægelige dele inde i strålegangen. Dette giver dem en massiv vedligeholdelsesfri levetid, ofte over 25.000 timer. Desuden absorberer fiberbølgelængder glimrende ind i stærkt reflekterende overflader som poleret rustfrit stål.
CO2-lasere fungerer ved at excitere en gasblanding inde i et glasrør. Vi anerkender deres enorme historiske indflydelse på industriel fremstilling. De forbliver nyttige til usædvanligt tykke metalplader eller ikke-metalbearbejdning som træ og akryl. Imidlertid reflekterer deres længere bølgelængde kraftigt af nøgent rustfrit stål. De bruger væsentligt mere strøm. De kræver også hyppige spejljusteringer og gaspåfyldninger. Til moderne tynd- og medium-gauge-fremstilling forbliver fiber det absolut overlegne valg.
Tabellen nedenfor opsummerer kerneforskellene mellem de to teknologier:
Feature |
Fiber laser |
CO2 laser |
|---|---|---|
Bølgelængde |
~1,06 µm (Høj metalabsorption) |
~10,6 µm (tilbøjelig til refleksion) |
Energitæthed |
Op til 4x højere |
Standard baseline |
Elektrisk effektivitet |
Meget høj (4-6x bedre) |
Lav |
Vedligeholdelses levetid |
~25.000 timer |
Kræver hyppige gas-/spejltjek |
For fuldt ud at vurdere fremstillingsmetoderne, skal vi positionere laserteknologien i forhold til andre etablerede profilskæringssystemer. Hver metode indtager en bestemt bane inden for tung industri.
Plasmaskæring er afhængig af ioniseret gas og en elektrisk lysbue. Det fungerer som et utroligt værktøj til tunge infrastrukturprojekter. Plasma's Lane: Den passer perfekt til ekstremt tykke plader eller svejseforberedte skråkanter. Når du hurtigt skal skære gennem tre tommer konstruktionsstål, vinder plasma. Laserens fordel: Plasma genererer en massiv varmepåvirket zone (HAZ). Hvis du påfører plasma på tynde metalplader, vil der opstå alvorlig termisk forvrængning og vridning. Laseren bevarer mikropræcisionen. Det holder det omgivende metal køligt nok til at forhindre vridning.
Vandstrålesystemer bruger ultrahøjtryksvand blandet med slibende granat. Waterjet's Lane: Den udmærker sig ved at undgå varme helt. Luftfartsingeniører er afhængige af vandstråler til at skære ultratykke, varmefølsomme titanlegeringer uden at ændre temperamentet. Laserens fordel: Vandstråleoperationer kører notorisk langsomt. De er rodede og dyre at vedligeholde. Laser giver betydeligt hurtigere behandlingshastigheder. Desuden har lasere den unikke evne til at udføre overfladegravering og ætsning. Du kan skære en delprofil og markere den med en QR-kode eller serienummer under nøjagtig samme maskincyklus.
Her er et oversigtsdiagram, der sammenligner disse grundlæggende metoder:
Behandle |
Bedst egnet til |
Primær svaghed |
Baseline Tolerance |
|---|---|---|---|
Fiber laser |
Tynde/medium rustfri, komplekse former |
Kæmper på ekstremt tykke blokke (>25 mm) |
±0,1 mm |
Plasma |
Meget tykke plader, groft konstruktionsarbejde |
Alvorlig varmeforvrængning på tynde plader |
±0,5 mm |
Vandstråle |
Varmefølsomme luft- og rumfartslegeringer |
Langsomme hastigheder, høje driftsomkostninger |
±0,1 mm til ±0,2 mm |
Indkøb af metalliske komponenter kræver omhyggelig kvalitetskontrol. Du skal vide, hvordan du opdager fabrikationsfejl, før du godkender en fuld produktionskørsel. Brug denne købers fejlfindingsramme til at vurdere leverandørprøvekvaliteten nøjagtigt.
Når du inspicerer den nederste kant af en komponent, skal den føles forholdsvis glat. Hvis du opdager hærdede dråber af metal (dross), lavede operatøren en fejl. Slagg på undersiden indikerer dårlig brændviddekalibrering eller overdreven varmetilførsel. Leverandøren skal optimere deres maskintilførselshastigheder. Alternativt skal de øge hjælpegastrykket for at blæse det smeltede metal rent væk.
En perfekt skåret del udviser ensartet kantrethed. Nogle gange kan du bemærke, at den ene side af et hjørne ser skarp ud, mens den modsatte side ser smeltet eller afrundet ud. Denne asymmetriske kantsmeltning signalerer en fejljusteret hjælpegasdyse. Gasstrålen rammer skærezonen off-center. Korrekt maskinkalibrering løser nemt dette problem.
Rustfrit stål er afhængig af et passivt oxidlag for at bekæmpe korrosion. Udskæringer af høj kvalitet bruger højtryksnitrogen til at afskærme det smeltede metal. Hvis du opdager brunfarvning, gulfarvning eller en mørk skorpe langs den afskårne profil, mislykkedes processen. Denne misfarvning peger på alvorlig iltforurening. Det betyder, at sælgeren brugte utilstrækkelig nitrogenafskærmning. Som følge heraf mistede kanten sine anti-korrosionsegenskaber og vil uundgåeligt ruste.
Bedste praksis: Bed altid om en 'første artikelinspektion' (FAI) rapport, før du godkender et parti på tusinder.
Almindelig fejl: Ignorerer let kantbruning på æstetiske dele. Selv mindre misfarvning indikerer kemisk kompromittering, der fører til feltfejl.
At vælge den rigtige produktionspartner har stor indflydelse på projektets succes. Du skal undersøge deres anlæg, udstyr og interne protokoller nøje.
Begynd med at inspicere deres hardware. Kører de moderne multi-kilowatt fiberlasere? En 2kW maskine kan måske kæmpe for at gennembore tykke plader effektivt, mens et 10kW system håndterer hårde mål ubesværet. Derefter skal du kigge efter integrerede værdiskabende tjenester. Tilbyder de CNC-bukning, robotsvejsning og pulverlakering under ét tag? Konsolidering af din forsyningskæde reducerer forsendelsesforsinkelser. Det centraliserer også ansvarlighed. Når én facilitet håndterer hele bygningen, forbedres kvalitetskontrollen dramatisk.
Stol ikke på verbale løfter. Bekræft deres officielle ISO-certificeringer. ISO 9001 demonstrerer en engageret baseline for kvalitetsstyringssystemer. Kræv desuden materialesporbarhed. Materialetestrapporter (MTR'er) beviser oprindelsen og den kemiske sammensætning af det rå rustfri stål. Denne dokumentation viser sig at være absolut kritisk for medicinsk udstyr, fødevaregodkendt udstyr eller rumfartsapplikationer. En velrenommeret leverandør leverer MTR'er efter anmodning uden tøven.
Når du har identificeret en solid kandidat, skal du starte tilbudsprocessen korrekt. Definer den ideelle vej til indkøb. Indsend rene STEP- eller DXF-filer til deres ingeniørteam. Anmod om en grundig gennemgang af Design for Manufacturability (DFM). En dygtig partner vil foreslå mindre geometrijusteringer for at fremskynde produktionen. Bed endelig om et nøjagtigt tilbud om cyklus-tid for at sikre prisgennemsigtighed.
Fremstillingsindustrien kræver konstant højere præcision og strammere marginer. At stole på forældede mekaniske værktøjer til højstyrkelegeringer skader simpelthen rentabiliteten.
Endelig dom om effektivitet: Rustfrit stål kræver specialiseret optisk udstyr. Den forudgående teknologiinvestering giver en væsentlig lavere pris pr. del gennem råvareeffektivitet.
Processtrømlining: Udryddelse af fysiske værktøjsforsinkelser og omgåelse af sekundære efterbehandlingsoperationer accelererer hele din go-to-market-tidslinje.
Kvalitetssikring: Ved at kræve nitrogen-assisteret fiberteknologi bevarer du legeringens vitale anti-korrosive egenskaber.
Lad ikke gamle fremstillingsmetoder holde dine produktdesign tilbage. Tag handling i dag. Konsolider dine CAD-filer, klargør dine STEP-modeller, og send dem til en professionel Design for Manufacturability (DFM) feedbacksession. Rådfør dig direkte med en ingeniørspecialist vedrørende din specifikke produktionskørsel for at låse nøjagtige cyklustider og skalere dine operationer med tillid.
A: Standard industrielle fiberlasere skærer let rustfrit stål op til 1 tomme (25 mm) tykt. Mens moderne multi-kilowatt-systemer (såsom 20kW eller 30kW-maskiner) flytter disse grænser yderligere, forbliver 25 mm det typiske sweet spot til at opretholde fremragende kantkvalitet uden at ofre driftshastigheden.
A: Det afhænger af hjælpegassen. Standardablation med oxygen introducerer varme og oxidation, hvilket ødelægger det passive oxidlag. Fremstilling af høj kvalitet bruger imidlertid højtryksnitrogengas. Nitrogen fortrænger omgivende ilt under skæringen, forhindrer kantoxidation og bevarer perfekt materialets naturlige rustbestandighed.
A: Beslutningen afhænger af det nøjagtige volumenoverkrydsningspunkt. Fysisk stempling vinder stort, når der produceres millioner af identiske enheder. Omvendt vinder laserskæring let i lav til mellem volumen. Lasere kræver ingen værktøjsinvesteringer, hvilket gør dem uendeligt overlegne til meget komplekse designs eller hyppigt skiftende produktgentagelser.


