


مناظر: 0 مصنف: سائٹ ایڈیٹر اشاعت کا وقت: 2026-04-01 اصل: سائٹ


سٹینلیس سٹیل اپنی منفرد میٹالرجیکل خصوصیات کی وجہ سے اس پر کارروائی کرنا بدنام زمانہ مشکل ہے۔ اس لچکدار مرکب کی تشکیل کرتے وقت مینوفیکچررز کو مسلسل رکاوٹوں کا سامنا کرنا پڑتا ہے۔ اعلی تناؤ کی طاقت روایتی کاٹنے والے اوزاروں پر بہت زیادہ دباؤ ڈالتی ہے۔ روایتی مکینیکل کاٹنے کے طریقے اکثر مقامی تناؤ اور کنارے مائکرو فریکچر متعارف کرواتے ہیں۔ جسمانی پنچ پریس تیزی سے ٹولنگ پہننے کا باعث بنتے ہیں۔ یہ انجینئرز کو ڈیزائن کی پیچیدگی پر سمجھوتہ کرنے پر مجبور کرتا ہے۔ بالآخر، فزیکل ٹولنگ پارٹ کوالٹی اور پروجیکٹ یونٹ اکنامکس دونوں کو نقصان پہنچاتی ہے۔ ہم اعلیٰ معیار کے سٹینلیس سٹیل کے اجزاء تیار کرنے کے لیے جدید آپٹیکل ٹیکنالوجی کے استعمال کے لیے ایک تکنیکی تشخیص کا فریم ورک فراہم کرتے ہیں۔ آپ کو پتہ چل جائے گا کہ سرمایہ کاری پر منافع کا مؤثر طریقے سے اندازہ کیسے لگایا جائے۔ آپ متبادل من گھڑت طریقوں کا درست موازنہ کرنا بھی سیکھیں گے۔ ہم آپ کے اگلے مینوفیکچرنگ پروجیکٹ کے لیے شراکت داروں کی صحیح طریقے سے جانچ کرنے کا طریقہ بتاتے ہیں۔ ان بنیادی تصورات کو سمجھ کر، آپ پروڈکشن ورک فلو کو بہتر بنا سکتے ہیں۔ آپ مادی فضلہ کو کم کریں گے اور مارکیٹ میں اپنے وقت کو تیز کریں گے۔
درستگی اور رواداری: لیزر کٹنگ معمول کے مطابق ±0.1mm (یا ±0.015'، ثانوی مشینی کی ضرورت کو نمایاں طور پر کم کرتی ہے۔
لاگت کی کارکردگی: سافٹ ویئر سے چلنے والی سخت نیسٹنگ اور صفر فزیکل ٹولنگ پروٹو ٹائپ سیٹ اپ کے اخراجات کو ختم کرتے ہیں اور مادی پیداوار کو زیادہ سے زیادہ بناتے ہیں۔
تھرمل کنٹرول: فوکسڈ فائبر لیزر ٹیکنالوجی گرمی سے متاثرہ زون (HAZ) کو کم سے کم کرتی ہے، وارپنگ کو روکتی ہے—حتی کہ پتلی گیج شیٹ میٹل فیبریکیشن میں بھی۔
عمل کی برتری: رواداری/ایج فنش میں پلازما سے بہتر کارکردگی کا مظاہرہ کرتا ہے اور رفتار اور نقاشی کی صلاحیتوں میں واٹر جیٹ کو مات دیتا ہے۔
انجینئرز مسلسل سٹینلیس سٹیل کا انتخاب کرتے ہیں جو اس کی قابل ذکر سنکنرن مزاحمت اور جمالیاتی اپیل کے لیے کرتے ہیں۔ تاہم، یہی خصوصیات اسے پروڈکشن فلور پر ایک زبردست چیلنج بناتی ہیں۔ مادی سائنس کی حقیقتیں یہ بتاتی ہیں کہ شدید جسمانی دباؤ میں مختلف درجات کیسے رد عمل ظاہر کرتے ہیں۔ مثال کے طور پر، 300-سیریز کا آسٹینیٹک سٹینلیس سٹیل بے مثال زنگ کے خلاف مزاحمت پیش کرتا ہے۔ پھر بھی، یہ مشینی کے دوران تیزی سے کام کرتا ہے۔ جس لمحے کوئی جسمانی بلیڈ دھات سے ٹکراتی ہے، ہدف والا علاقہ غیر معمولی طور پر سخت ہو جاتا ہے۔ یہ اچانک سخت ہونا بعد کے کٹنگ پاسز کو تباہ کر دیتا ہے۔ اس کے برعکس، 400-سیریز مارٹینسیٹک اور فیریٹک گریڈ تھرمل تناؤ میں مختلف طریقے سے برتاؤ کرتے ہیں۔ انہیں اپنے نازک کرسٹل ڈھانچے کو تبدیل کرنے سے بچنے کے لئے محتاط ہینڈلنگ کی ضرورت ہوتی ہے۔
یہ میٹالرجیکل خصوصیات ایک شدید ٹولنگ رکاوٹ پیدا کرتی ہیں۔ ہائی ٹینسائل سٹین لیس الائے پر کارروائی کرتے وقت، فزیکل پنچ پریس بڑے پیمانے پر ٹوٹ پھوٹ کا شکار ہوتے ہیں۔ بلیڈ کاٹنا جلدی سست ہو جاتا ہے۔ پروڈکشن لائنوں کو لامحالہ مہنگی مشین ڈاؤن ٹائم کا سامنا کرنا پڑتا ہے۔ آپریٹرز کو انحطاط شدہ جسمانی گھونسوں کو تبدیل کرنے کے لیے اکثر کارروائیوں کو روکنا چاہیے۔ جب قابل استعمال اشیاء آپ کے بجٹ کو اس قدر جارحانہ انداز میں ختم کر دیں تو آپ بہترین یونٹ اکنامکس حاصل نہیں کر سکتے۔
لیزر حل ان مکینیکل رکاوٹوں کو مکمل طور پر ختم کرتا ہے۔ آپٹیکل لیزر پروسیسنگ غیر رابطہ طریقہ کار پر انحصار کرتی ہے۔ یہ ہائی پریشر معاون گیسوں کے ساتھ جوڑ بنانے والے انتہائی توجہ مرکوز بیم کا استعمال کرتے ہوئے مواد کو پگھلا اور بخارات بناتا ہے۔ چونکہ کوئی بھی جسمانی آلہ دھات کو کبھی نہیں چھوتا، اس لیے کام کی سختی غیر متعلقہ ہو جاتی ہے۔ ہائی والیوم کے لیے شیٹ میٹل فیبریکیشن ، غیر رابطہ آپٹیکل ٹکنالوجی کو اپنانا محض اپ گریڈ کے بجائے ساختی ضرورت کے طور پر کام کرتا ہے۔
بہترین پریکٹس: ڈیزائن کے مرحلے کے دوران ہمیشہ صحیح میٹریل گریڈ (مثلاً 304L بمقابلہ 316) کی وضاحت کریں، کیونکہ کم کاربن تغیرات تھرمل پروسیسنگ کے لیے بہتر جواب دیتے ہیں۔
عام غلطی: آسٹینیٹک سٹینلیس کے کم والیوم رنز کے لیے روایتی سٹیمپنگ استعمال کرنے کی کوشش۔ ٹولنگ کا تیزی سے انحطاط منافع کے مارجن کو تیزی سے ختم کرتا ہے۔
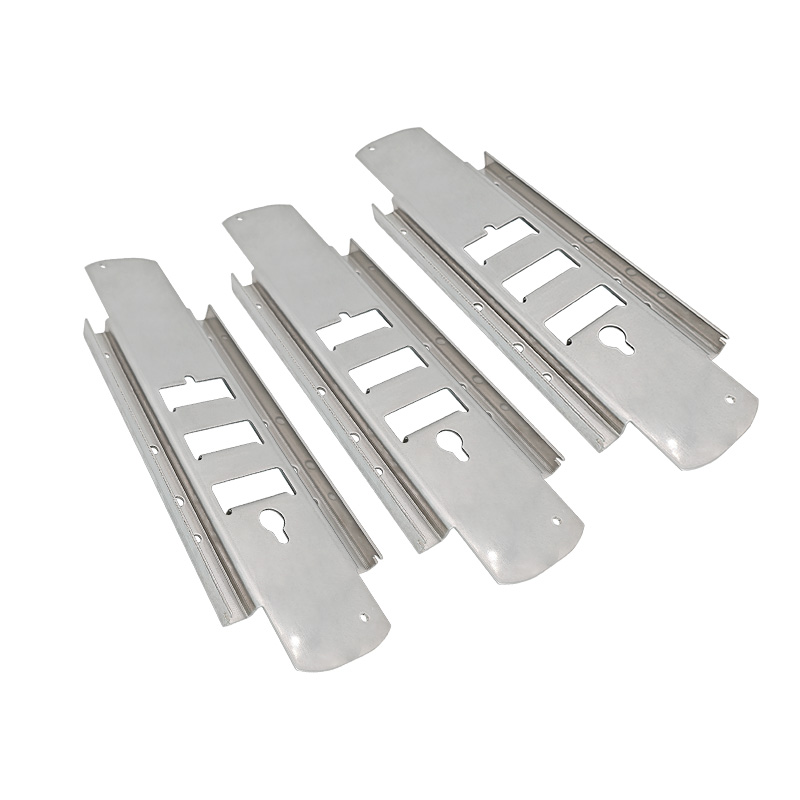
مکینیکل ٹولز سے ڈائریکٹڈ انرجی بیم میں منتقلی مینوفیکچرنگ لینڈ سکیپ کو بدل دیتی ہے۔ ڈاؤن اسٹریم پروڈکشن رگڑ کو چلاتے ہوئے آپ بہت زیادہ لچک حاصل کرتے ہیں۔ آئیے اس تکنیکی تبدیلی کو چلانے والے مخصوص فوائد کا جائزہ لیں۔
مکینیکل بلیڈ سخت جسمانی پابندیاں عائد کرتے ہیں۔ وہ آسانی سے سخت اندرونی کونوں کو نیویگیٹ نہیں کر سکتے یا مادی موٹائی سے چھوٹے مائیکرو ہولز کو پنچ نہیں کر سکتے۔ لیزر ٹیکنالوجی ان رکاوٹوں کو مکمل طور پر نظرانداز کرتی ہے۔ آپ استرا تیز اندرونی زاویوں، پیچیدہ منحنی خطوط اور ناقابل یقین حد تک چھوٹے سوراخوں کو کاٹ سکتے ہیں۔ بنیادی رواداری کی توقعات معمول کے مطابق ±0.1mm پر بیٹھتی ہیں۔ اس طرح کی غیر معمولی درستگی براہ راست نیچے دھارے کی اسمبلی کو متاثر کرتی ہے۔ اجزاء بغیر کسی رکاوٹ کے ایک ساتھ پھسلتے ہیں۔ آپ کو ویلڈنگ لائن پر شاذ و نادر ہی فٹمنٹ کے مسائل کا سامنا کرنا پڑتا ہے۔
کنارے کا معیار حتمی مصنوعات کی جمالیات اور حفاظت کو بہت زیادہ متاثر کرتا ہے۔ ہائی انرجی فائبر بیم، جب نائٹروجن اسسٹ گیس کے ساتھ جوڑا بنایا جاتا ہے، تو قدیم نتائج فراہم کرتے ہیں۔ نائٹروجن فعال طور پر کٹ زون کے اندر آکسیجن کو بے گھر کر دیتی ہے۔ یہ ناپسندیدہ آکسیکرن کو روکتا ہے۔ یہ ایک صاف، سلیگ فری کنارے چھوڑ دیتا ہے۔ ثانوی ڈیبرنگ اور ہاتھ سے پالش کرنے کے عمل کو ختم کرنا براہ راست لیڈ ٹائم کو کم کرتا ہے۔ آپ کے کاروباری نتائج بہتر ہوتے ہیں کیونکہ پرزے کٹنگ بیڈ سے سیدھے موڑنے یا شپنگ ڈیپارٹمنٹ کی طرف جاتے ہیں۔
خام مال کی لاگت پراجیکٹ کے قابل عمل ہونے کا حکم دیتی ہے۔ جدید لیزر سسٹمز جدید CAD سے چلنے والے نیسٹنگ الگورتھم کا استعمال کرتے ہیں۔ سافٹ ویئر انفرادی پارٹ پروفائلز کو ایک ہی ماسٹر شیٹ پر محض ملی میٹر کے علاوہ ترتیب دیتا ہے۔ تنگ گھوںسلا خام مال کے فضلے کو بہت زیادہ کم کر دیتے ہیں۔ آپ خریدی گئی ہر ایک سٹینلیس سٹیل پلیٹ سے زیادہ سے زیادہ قیمت نکالتے ہیں۔
روایتی مینوفیکچرنگ میں جسمانی موت کی ضرورت ہوتی ہے۔ ڈائی کو تبدیل کرنے میں ہفتے لگتے ہیں اور ہزاروں ڈالر خرچ ہوتے ہیں۔ لیزر کٹنگ پورے سیٹ اپ کے عمل کو ڈیجیٹل دائرے میں منتقل کر دیتی ہے۔ اس میں ٹولنگ کے صفر لاگت آتی ہے۔ اگر ایک پروٹو ٹائپ فٹ چیک میں ناکام ہو جاتا ہے، تو انجینئر صرف ویکٹر فائل کو ایڈجسٹ کرتے ہیں۔ ڈیزائن فائلوں کو فوری طور پر اپ ڈیٹ کریں۔ یہ چستی تیز رفتار پروٹو ٹائپ تکرار سے مکمل حجم کی پیداوار تک بغیر کسی رکاوٹ کے چھلانگ لگاتی ہے۔
آپٹیکل ریزونیٹرز کے درمیان بنیادی فرق کو سمجھنا آپ کو اپنی درخواست کے لیے صحیح آلات کا انتخاب کرنے میں مدد کرتا ہے۔ صنعت فی الحال دو بنیادی فارمیٹس استعمال کرتی ہے۔
فائبر آپٹکس دھاتوں کی پروسیسنگ کے لیے جدید بینچ مارک کی نمائندگی کرتا ہے۔ وہ نایاب زمینی عناصر کے ساتھ ڈوپڈ فعال آپٹیکل ریشوں کے ذریعے ایک شہتیر پیدا کرتے ہیں۔ تکنیکی کنارے فوکل قطر میں ہے. ایک فائبر لیزر معمول کے مطابق جگہ کا سائز 300µm تک حاصل کرتا ہے۔ یہ چھوٹا سا فوکل پوائنٹ پرانی ٹیکنالوجیز کی توانائی کی کثافت سے چار گنا زیادہ حاصل کرتا ہے۔ تجارتی کنارے بھی اتنا ہی متاثر کن ثابت ہوتا ہے۔ فائبر مشینیں 4 سے 6 گنا زیادہ برقی کارکردگی پر فخر کرتی ہیں۔ وہ بیم کے راستے کے اندر آئینے یا حرکت پذیر حصوں کے بغیر کام کرتے ہیں۔ اس سے انہیں ایک بڑے پیمانے پر دیکھ بھال سے پاک عمر ملتی ہے، جو اکثر 25,000 گھنٹے سے زیادہ ہوتی ہے۔ مزید برآں، فائبر طول موج انتہائی عکاس سطحوں جیسے پالش سٹینلیس سٹیل میں شاندار طریقے سے جذب ہو جاتی ہے۔
CO2 لیزرز شیشے کی ٹیوب کے اندر گیس کے آمیزے کے ذریعے کام کرتے ہیں۔ ہم صنعتی ساخت پر ان کے بڑے تاریخی اثرات کو تسلیم کرتے ہیں۔ وہ غیر معمولی موٹی دھاتی پلیٹوں یا لکڑی اور ایکریلک جیسے نان میٹل پروسیسنگ کے لیے کارآمد رہتے ہیں۔ تاہم، ان کی لمبی طول موج ننگے سٹینلیس سٹیل سے بہت زیادہ عکاسی کرتی ہے۔ وہ نمایاں طور پر زیادہ بجلی استعمال کرتے ہیں۔ انہیں بار بار آئینے کی سیدھ اور گیس بھرنے کی بھی ضرورت ہوتی ہے۔ جدید پتلی گیج اور درمیانے درجے کی ساخت کے لیے، فائبر یقینی طور پر بہترین انتخاب ہے۔
نیچے دی گئی جدول میں دو ٹیکنالوجیز کے درمیان بنیادی فرق کا خلاصہ کیا گیا ہے۔
فیچر |
فائبر لیزر |
CO2 لیزر |
|---|---|---|
طول موج |
~1.06 µm (ہائی میٹل جذب) |
~10.6 µm (انعکاس کا شکار) |
توانائی کی کثافت |
4x زیادہ تک |
معیاری بیس لائن |
برقی کارکردگی |
بہت زیادہ (4-6x بہتر) |
کم |
بحالی کی عمر |
~25,000 گھنٹے |
بار بار گیس/آئینے کی جانچ کی ضرورت ہے۔ |
مینوفیکچرنگ کے طریقوں کا مکمل جائزہ لینے کے لیے، ہمیں لیزر ٹیکنالوجی کو دوسرے قائم شدہ پروفائل کٹنگ سسٹمز کے خلاف پوزیشن میں رکھنا چاہیے۔ ہر طریقہ بھاری صنعت کے اندر ایک مخصوص لین پر قبضہ کرتا ہے۔
پلازما کاٹنے کا انحصار آئنائزڈ گیس اور برقی قوس پر ہوتا ہے۔ یہ بھاری بنیادی ڈھانچے کے منصوبوں کے لیے ایک ناقابل یقین ٹول کے طور پر کام کرتا ہے۔ پلازما کی لین: یہ انتہائی موٹی پلیٹوں یا ویلڈ پریپ بیولز کے لیے بالکل موزوں ہے۔ جب آپ کو تین انچ ساختی اسٹیل کو تیزی سے کاٹنے کی ضرورت ہوتی ہے، تو پلازما جیت جاتا ہے۔ لیزر کا فائدہ: پلازما بڑے پیمانے پر گرمی سے متاثرہ زون (HAZ) پیدا کرتا ہے۔ اگر آپ پتلی شیٹ میٹل پر پلازما لگاتے ہیں، تو شدید تھرمل بگاڑ اور وارپنگ واقع ہوگی۔ لیزر مائیکرو صحت سے متعلق برقرار رکھتا ہے۔ یہ ارد گرد کی دھات کو کافی ٹھنڈا رکھتا ہے تاکہ وارپنگ کو روکا جا سکے۔
واٹر جیٹ سسٹم انتہائی ہائی پریشر والے پانی کو کھرچنے والے گارنیٹ کے ساتھ ملا کر استعمال کرتے ہیں۔ واٹر جیٹ کی لین: یہ گرمی سے مکمل طور پر بچنے میں سبقت لے جاتی ہے۔ ایرو اسپیس انجینئرز انتہائی موٹی، گرمی سے حساس ٹائٹینیم مرکبات کو بغیر غصے میں بدلے کاٹنے کے لیے واٹر جیٹس پر انحصار کرتے ہیں۔ لیزر کا فائدہ: واٹر جیٹ آپریشنز انتہائی سست چلتے ہیں۔ وہ گندا اور برقرار رکھنے کے لئے مہنگا ہیں. لیزر نمایاں طور پر تیز تر پروسیسنگ کی رفتار پیش کرتا ہے۔ مزید برآں، لیزرز سطح پر کندہ کاری اور نقاشی کو انجام دینے کی منفرد صلاحیت کے مالک ہیں۔ آپ بالکل اسی مشین سائیکل کے دوران ایک حصہ پروفائل کاٹ سکتے ہیں اور اسے QR کوڈ یا سیریل نمبر سے نشان زد کر سکتے ہیں۔
یہاں ان بنیادی طریقوں کا موازنہ کرنے والا خلاصہ چارٹ ہے:
عمل |
کے لیے بہترین موزوں |
بنیادی کمزوری |
بنیادی رواداری |
|---|---|---|---|
فائبر لیزر |
پتلی/درمیانی سٹینلیس، پیچیدہ شکلیں۔ |
انتہائی موٹے بلاکس پر جدوجہد (>25 ملی میٹر) |
±0.1 ملی میٹر |
پلازما |
بہت موٹی پلیٹیں، کھردرا ساختی کام |
پتلی چادروں پر شدید گرمی کی مسخ |
±0.5 ملی میٹر |
واٹر جیٹ |
حرارت سے حساس ایرو اسپیس مرکب |
سست رفتار، اعلی آپریشنل اخراجات |
±0.1 ملی میٹر سے ±0.2 ملی میٹر |
دھاتی اجزاء کو سورس کرنے کے لیے مستعد کوالٹی کنٹرول کی ضرورت ہوتی ہے۔ مکمل پروڈکشن رن کی منظوری دینے سے پہلے آپ کو یہ جاننا چاہیے کہ مینوفیکچرنگ کے نقائص کو کیسے پہچانا جائے۔ وینڈر کے نمونے کے معیار کا درست اندازہ لگانے کے لیے اس خریدار کے ٹربل شوٹنگ فریم ورک کا استعمال کریں۔
جب آپ کسی جزو کے نیچے والے کنارے کا معائنہ کرتے ہیں تو اسے نسبتاً ہموار محسوس ہونا چاہیے۔ اگر آپ دھات کی سخت بوندوں (ڈراس) کو دیکھتے ہیں، تو آپریٹر نے غلطی کی ہے۔ انڈر سائیڈ ڈراس فوکل اونچائی کی ناقص انشانکن یا ضرورت سے زیادہ حرارت کی نشاندہی کرتا ہے۔ وینڈر کو اپنی مشین فیڈ کی شرح کو بہتر بنانا چاہیے۔ متبادل طور پر، انہیں پگھلی ہوئی دھات کو صاف طور پر اڑانے کے لیے اسسٹ گیس پریشر کو بڑھانے کی ضرورت ہے۔
بالکل کٹا ہوا حصہ یکساں کنارے کی سیدھا پن کو ظاہر کرتا ہے۔ کبھی کبھی، آپ کو ایک کونے کا ایک رخ تیز نظر آتا ہے جب کہ مخالف سمت پگھلا ہوا یا گول دکھائی دیتا ہے۔ یہ غیر متناسب کنارہ پگھلنا ایک غلط طریقے سے معاون گیس نوزل کا اشارہ کرتا ہے۔ گیس جیٹ کٹ زون آف سینٹر سے ٹکراتا ہے۔ مشین کی مناسب انشانکن آسانی سے اس مسئلے کو حل کر دیتی ہے۔
سٹینلیس سٹیل سنکنرن سے لڑنے کے لیے ایک غیر فعال آکسائیڈ پرت پر انحصار کرتا ہے۔ پگھلی ہوئی دھات کو بچانے کے لیے اعلیٰ معیار کے کٹ ہائی پریشر نائٹروجن کا استعمال کرتے ہیں۔ اگر آپ کو کٹے ہوئے پروفائل کے ساتھ براؤننگ، پیلا پن، یا گہرا کرسٹ معلوم ہوتا ہے، تو یہ عمل ناکام ہو گیا۔ یہ رنگت آکسیجن کی شدید آلودگی کی طرف اشارہ کرتی ہے۔ اس کا مطلب ہے کہ دکاندار نے ناکافی نائٹروجن شیلڈنگ کا استعمال کیا۔ اس کے نتیجے میں، کنارے نے اپنی سنکنرن مخالف خصوصیات کو کھو دیا اور لامحالہ زنگ لگ جائے گا۔
بہترین عمل: ہزاروں کے بیچ کو اختیار دینے سے پہلے ہمیشہ 'پہلے مضمون کے معائنہ' (FAI) رپورٹ کی درخواست کریں۔
عام غلطی: جمالیاتی حصوں پر ہلکی سی براؤننگ کو نظر انداز کرنا۔ یہاں تک کہ معمولی رنگت بھی کیمیائی سمجھوتہ کی نشاندہی کرتی ہے جو فیلڈ کی ناکامی کا باعث بنتی ہے۔
صحیح مینوفیکچرنگ پارٹنر کا انتخاب پروجیکٹ کی کامیابی پر بہت زیادہ اثر انداز ہوتا ہے۔ آپ کو ان کی سہولت، سامان، اور اندرونی پروٹوکول کی سختی سے جانچ کرنی چاہیے۔
ان کے ہارڈ ویئر کا معائنہ کرکے شروع کریں۔ کیا وہ جدید ملٹی کلو واٹ فائبر لیزر چلاتے ہیں؟ ایک 2kW مشین موٹی پلیٹوں کو مؤثر طریقے سے چھیدنے کے لئے جدوجہد کر سکتی ہے، جبکہ 10kW کا نظام مشکل گیجز کو آسانی سے ہینڈل کرتا ہے۔ اگلا، مربوط ویلیو ایڈ خدمات تلاش کریں۔ کیا وہ ایک ہی چھت کے نیچے CNC موڑنے، روبوٹک ویلڈنگ اور پاؤڈر کوٹنگ پیش کرتے ہیں؟ آپ کی سپلائی چین کو مستحکم کرنے سے شپنگ میں تاخیر کم ہوتی ہے۔ یہ احتساب کو بھی مرکزی بناتا ہے۔ جب ایک سہولت پوری تعمیر کو سنبھالتی ہے، تو کوالٹی کنٹرول ڈرامائی طور پر بہتر ہوتا ہے۔
زبانی وعدوں پر بھروسہ نہ کریں۔ ان کے سرکاری ISO سرٹیفیکیشن کی تصدیق کریں۔ ISO 9001 کوالٹی مینجمنٹ سسٹمز کے لیے ایک پرعزم بیس لائن کو ظاہر کرتا ہے۔ مزید برآں، مواد traceability کا مطالبہ. میٹریل ٹیسٹ رپورٹس (MTRs) خام سٹینلیس سٹیل کی اصلیت اور کیمیائی میک اپ کو ثابت کرتی ہیں۔ یہ دستاویزات طبی آلات، فوڈ گریڈ آلات، یا ایرو اسپیس ایپلی کیشنز کے لیے بالکل اہم ثابت ہوتی ہیں۔ ایک معروف وینڈر بغیر کسی ہچکچاہٹ کے درخواست پر MTRs فراہم کرتا ہے۔
ایک بار جب آپ کسی ٹھوس امیدوار کی شناخت کرلیں، تو حوالہ دینے کا عمل صحیح طریقے سے شروع کریں۔ حصولی کے لیے مثالی راستے کی وضاحت کریں۔ کلین STEP یا DXF فائلیں ان کی انجینئرنگ ٹیم کو جمع کروائیں۔ مینوفیکچریبلٹی (DFM) کے جائزے کے لیے مکمل ڈیزائن کی درخواست کریں۔ ایک ہنر مند پارٹنر پیداوار کو تیز کرنے کے لیے جیومیٹری میں معمولی تبدیلیاں تجویز کرے گا۔ آخر میں، قیمتوں کے تعین کی شفافیت کو یقینی بنانے کے لیے صحیح سائیکل کے وقت کا حوالہ مانگیں۔
مینوفیکچرنگ انڈسٹری مسلسل زیادہ درستگی اور سخت مارجن کا مطالبہ کرتی ہے۔ ہائی ٹینسائل مرکبات کے لیے فرسودہ مکینیکل ٹولز پر انحصار کرنا منافع کو نقصان پہنچاتا ہے۔
کارکردگی پر حتمی فیصلہ: سٹینلیس سٹیل کو خصوصی نظری آلات کی ضرورت ہوتی ہے۔ جدید ٹیکنالوجی کی سرمایہ کاری خام مال کی کارکردگی کے ذریعے کافی حد تک کم لاگت فی حصہ حاصل کرتی ہے۔
عمل کو ہموار کرنا: فزیکل ٹولنگ میں تاخیر کو ختم کرنا اور ثانوی فنشنگ آپریشنز کو نظرانداز کرنا آپ کی پوری گو ٹو مارکیٹ ٹائم لائن کو تیز کرتا ہے۔
کوالٹی اشورینس: نائٹروجن کی مدد سے فائبر ٹکنالوجی کا مطالبہ کرتے ہوئے، آپ کھوٹ کی اہم اینٹی سنکنرن خصوصیات کو محفوظ رکھتے ہیں۔
وراثت کے من گھڑت طریقوں کو اپنے پروڈکٹ کے ڈیزائن کو پیچھے نہ رہنے دیں۔ آج ہی ایکشن لیں۔ اپنی CAD فائلوں کو یکجا کریں، اپنے STEP ماڈلز تیار کریں، اور انہیں پیشہ ورانہ ڈیزائن فار مینوفیکچریبلٹی (DFM) فیڈ بیک سیشن کے لیے جمع کروائیں۔ انجینئرنگ کے ماہر سے براہ راست مشورہ کریں تاکہ سائیکل کے عین اوقات میں لاک ہو سکے اور اپنے کاموں کو اعتماد کے ساتھ پیمانہ کریں۔ اپنے مخصوص پروڈکشن رن کے بارے میں
A: معیاری صنعتی فائبر لیزر آسانی سے سٹینلیس سٹیل کو 1 انچ (25 ملی میٹر) موٹی تک کاٹ دیتے ہیں۔ جبکہ جدید ملٹی کلو واٹ سسٹمز (جیسے 20kW یا 30kW مشینیں) ان حدود کو مزید آگے بڑھاتے ہیں، 25mm آپریشنل رفتار کو قربان کیے بغیر بہترین کنارے کے معیار کو برقرار رکھنے کے لیے ایک مخصوص میٹھی جگہ ہے۔
A: یہ امدادی گیس پر منحصر ہے۔ آکسیجن کے ساتھ معیاری اخراج گرمی اور آکسیکرن کو متعارف کرواتا ہے، غیر فعال آکسائیڈ کی تہہ کو تباہ کر دیتا ہے۔ تاہم، اعلیٰ معیار کی تعمیر میں ہائی پریشر نائٹروجن گیس استعمال ہوتی ہے۔ نائٹروجن کٹ کے دوران محیطی آکسیجن کو بے گھر کرتا ہے، کنارے کے آکسیکرن کو روکتا ہے اور مواد کی قدرتی زنگ کے خلاف مزاحمت کو بالکل محفوظ رکھتا ہے۔
A: فیصلہ درست حجم کراس اوور پوائنٹ پر منحصر ہے۔ لاکھوں ایک جیسی اکائیاں تیار کرنے پر جسمانی سٹیمپنگ بہت زیادہ جیت جاتی ہے۔ اس کے برعکس، لیزر کٹنگ کم سے درمیانی حجم میں آسانی سے جیت جاتی ہے۔ لیزرز کو ٹولنگ کی صفر سرمایہ کاری کی ضرورت ہوتی ہے، جو انہیں انتہائی پیچیدہ ڈیزائنوں یا بار بار پروڈکٹ کی تکرار کو تبدیل کرنے کے لیے لامحدود حد تک بہتر بناتے ہیں۔


