


ভিউ: 0 লেখক: সাইট এডিটর প্রকাশের সময়: 2026-04-01 মূল: সাইট


স্টেইনলেস স্টীল তার অনন্য ধাতব বৈশিষ্ট্যের কারণে প্রক্রিয়া করা কুখ্যাতভাবে কঠিন। এই স্থিতিস্থাপক খাদকে আকার দেওয়ার সময় নির্মাতারা ধ্রুবক বাধার সম্মুখীন হন। উচ্চ প্রসার্য শক্তি প্রচলিত কাটিয়া সরঞ্জামগুলিকে ব্যাপকভাবে চাপ দেয়। প্রথাগত যান্ত্রিক কাটিং পদ্ধতি প্রায়ই স্থানীয় চাপ এবং প্রান্ত মাইক্রো-ফ্র্যাকচার প্রবর্তন করে। শারীরিক পাঞ্চ প্রেস দ্রুত টুলিং পরিধানের দিকে পরিচালিত করে। এটি প্রকৌশলীদের নকশা জটিলতার সাথে আপস করতে বাধ্য করে। পরিশেষে, শারীরিক টুলিং উভয় অংশের গুণমান এবং প্রকল্প ইউনিট অর্থনীতির ক্ষতি করে। আমরা উচ্চ-মানের স্টেইনলেস স্টীল উপাদান উত্পাদন করতে উন্নত অপটিক্যাল প্রযুক্তি ব্যবহার করার জন্য একটি প্রযুক্তিগত মূল্যায়ন কাঠামো প্রদান করি। আপনি কীভাবে দক্ষতার সাথে বিনিয়োগের উপর রিটার্ন মূল্যায়ন করবেন তা আবিষ্কার করবেন। এছাড়াও আপনি বিকল্প বানোয়াট পদ্ধতি সঠিকভাবে তুলনা করতে শিখবেন। আপনার পরবর্তী উত্পাদন প্রকল্পের জন্য আমরা কীভাবে সঠিকভাবে অংশীদারদের পরীক্ষা করা যায় তার রূপরেখা দিই। এই মূল ধারণাগুলি বোঝার মাধ্যমে, আপনি উত্পাদন কর্মপ্রবাহকে অপ্টিমাইজ করতে পারেন। আপনি উপাদান বর্জ্য কমাতে এবং বাজারে আপনার সময় ত্বরান্বিত হবে.
যথার্থতা এবং সহনশীলতা: লেজার কাটিং নিয়মিতভাবে ±0.1mm (বা ±0.015' সহনশীলতা অর্জন করে), উল্লেখযোগ্যভাবে সেকেন্ডারি মেশিনিংয়ের প্রয়োজনীয়তা হ্রাস করে।
খরচ দক্ষতা: সফ্টওয়্যার-চালিত টাইট নেস্টিং এবং জিরো ফিজিক্যাল টুলিং প্রোটোটাইপ সেটআপ খরচ দূর করে এবং উপাদানের ফলনকে সর্বাধিক করে।
থার্মাল কন্ট্রোল: ফোকাসড ফাইবার লেজার টেকনোলজি হিট-অ্যাফেক্টেড জোন (HAZ) কমিয়ে দেয়, ওয়ারিং প্রতিরোধ করে-এমনকি পাতলা-গেজ শীট মেটাল তৈরিতেও।
প্রক্রিয়া শ্রেষ্ঠত্ব: সহনশীলতা/এজ ফিনিশের ক্ষেত্রে প্লাজমাকে ছাড়িয়ে যায় এবং গতি এবং খোদাই করার ক্ষমতায় ওয়াটারজেটকে পরাজিত করে।
প্রকৌশলীরা এর অসাধারণ জারা প্রতিরোধের এবং নান্দনিক আবেদনের জন্য ধারাবাহিকভাবে স্টেইনলেস স্টীল বেছে নেয়। যাইহোক, এই একই বৈশিষ্ট্যগুলি উত্পাদন ফ্লোরে এটিকে একটি শক্তিশালী চ্যালেঞ্জ করে তোলে। বস্তুগত বিজ্ঞানের বাস্তবতা নির্দেশ করে যে বিভিন্ন গ্রেড তীব্র শারীরিক চাপের মধ্যে কীভাবে প্রতিক্রিয়া করে। উদাহরণস্বরূপ, 300-সিরিজ অস্টেনিটিক স্টেইনলেস স্টিল অতুলনীয় মরিচা প্রতিরোধের অফার করে। তবুও, এটি মেশিনিংয়ের সময় দ্রুত কাজ করে। যে মুহুর্তে একটি শারীরিক ব্লেড ধাতুতে আঘাত করে, লক্ষ্যযুক্ত এলাকাটি ব্যতিক্রমীভাবে শক্ত হয়ে যায়। এই আকস্মিক শক্ত হয়ে যাওয়া পরবর্তী কাটিং পাসগুলিকে ধ্বংস করে। বিপরীতভাবে, 400-সিরিজ মার্টেনসিটিক এবং ফেরিটিক গ্রেড তাপীয় চাপের অধীনে ভিন্নভাবে আচরণ করে। তাদের সূক্ষ্ম স্ফটিক কাঠামো পরিবর্তন এড়াতে তাদের সাবধানে পরিচালনার প্রয়োজন।
এই ধাতুবিদ্যার বৈশিষ্ট্যগুলি একটি গুরুতর টুলিং বাধা তৈরি করে। উচ্চ-টেনসিল স্টেইনলেস অ্যালয়গুলি প্রক্রিয়া করার সময়, শারীরিক পাঞ্চ প্রেসগুলি ব্যাপক পরিধান এবং ছিঁড়ে যায়। কাটিং ব্লেড দ্রুত নিস্তেজ হয়ে যায়। উত্পাদন লাইন অনিবার্যভাবে ব্যয়বহুল মেশিন ডাউনটাইম অভিজ্ঞতা. অপারেটরদের অবশ্যই অবনমিত শারীরিক পাঞ্চগুলিকে অদলবদল করার জন্য প্রায়শই অপারেশন বন্ধ করতে হবে। যখন ভোগ্যপণ্য আপনার বাজেট এত আক্রমণাত্মকভাবে নিষ্কাশন করে তখন আপনি সর্বোত্তম ইউনিট অর্থনীতি অর্জন করতে পারবেন না।
লেজার দ্রবণ সম্পূর্ণরূপে এই যান্ত্রিক প্রতিবন্ধকতা দূর করে। অপটিক্যাল লেজার প্রক্রিয়াকরণ একটি অ-যোগাযোগ পদ্ধতির উপর নির্ভর করে। এটি উচ্চ-চাপ সহকারী গ্যাসের সাথে যুক্ত অত্যন্ত ফোকাসড বিম ব্যবহার করে উপাদানটিকে গলে এবং বাষ্পীভূত করে। যেহেতু কোনো শারীরিক হাতিয়ার কখনোই ধাতুকে স্পর্শ করে না, তাই পরিশ্রম-কঠিনতা অপ্রাসঙ্গিক হয়ে ওঠে। উচ্চ-ভলিউমের জন্য শীট মেটাল ফ্যাব্রিকেশন , যোগাযোগহীন অপটিক্যাল প্রযুক্তি গ্রহণ করা নিছক আপগ্রেডের পরিবর্তে একটি কাঠামোগত প্রয়োজনীয়তা হিসাবে কাজ করে।
সর্বোত্তম অভ্যাস: নকশা পর্বের সময় সর্বদা সঠিক উপাদানের গ্রেড (যেমন, 304L বনাম 316) নির্দিষ্ট করুন, কারণ নিম্ন কার্বন বৈচিত্র তাপ প্রক্রিয়াকরণে আরও ভাল সাড়া দেয়।
সাধারণ ভুল: অস্টেনিটিক স্টেইনলেস কম ভলিউম রানের জন্য ঐতিহ্যগত স্ট্যাম্পিং ব্যবহার করার চেষ্টা করা। দ্রুত টুলিং অবনতি দ্রুত মুনাফার মার্জিন ক্ষয় করে।
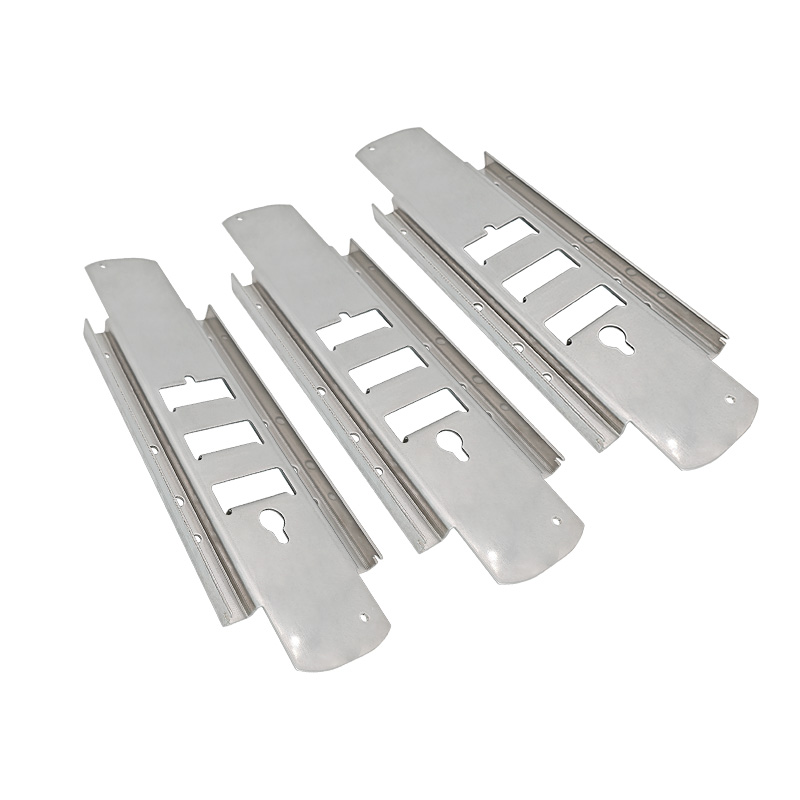
যান্ত্রিক সরঞ্জাম থেকে নির্দেশিত শক্তির রশ্মিতে রূপান্তর উত্পাদন ল্যান্ডস্কেপকে রূপান্তরিত করে। ডাউনস্ট্রিম উৎপাদন ঘর্ষণ চালানোর সময় আপনি প্রচুর নমনীয়তা অর্জন করেন। আসুন আমরা এই প্রযুক্তিগত পরিবর্তনের জন্য নির্দিষ্ট সুবিধাগুলি পরীক্ষা করি।
যান্ত্রিক ব্লেড কঠোর শারীরিক সীমাবদ্ধতা আরোপ. তারা সহজে আঁটসাঁট অভ্যন্তরীণ কোণে নেভিগেট করতে পারে না বা উপাদান বেধের চেয়ে ছোট মাইক্রো-হোল পাঞ্চ করতে পারে না। লেজার প্রযুক্তি সম্পূর্ণরূপে এই সীমাবদ্ধতা বাইপাস. আপনি রেজার-তীক্ষ্ণ অভ্যন্তরীণ কোণ, জটিল বক্ররেখা এবং অবিশ্বাস্যভাবে ছোট ছিদ্র কাটতে পারেন। বেসলাইন সহনশীলতা প্রত্যাশা নিয়মিতভাবে ±0.1mm এ বসে। এই ধরনের ব্যতিক্রমী নির্ভুলতা সরাসরি ডাউনস্ট্রিম সমাবেশকে প্রভাবিত করে। উপাদানগুলি নির্বিঘ্নে একসাথে স্লাইড করে। আপনি খুব কমই ওয়েল্ডিং লাইনে ফিটমেন্ট সমস্যার সম্মুখীন হন।
প্রান্তের গুণমান চূড়ান্ত পণ্যের নান্দনিকতা এবং নিরাপত্তাকে ব্যাপকভাবে প্রভাবিত করে। হাই-এনার্জি ফাইবার বিম, যখন নাইট্রোজেন অ্যাসিস্ট গ্যাসের সাথে পেয়ার করা হয়, তখন আদিম ফলাফল দেয়। নাইট্রোজেন সক্রিয়ভাবে কাটা অঞ্চলের ভিতরে অক্সিজেন স্থানচ্যুত করে। এটি অবাঞ্ছিত অক্সিডেশন প্রতিরোধ করে। এটি একটি পরিষ্কার, স্ল্যাগ-মুক্ত প্রান্ত ছেড়ে দেয়। সেকেন্ডারি ডিবারিং এবং হ্যান্ড-পলিশিং প্রক্রিয়াগুলি বাদ দেওয়া সরাসরি সীসার সময় হ্রাস করে। আপনার ব্যবসার ফলাফলের উন্নতি হয় কারণ অংশগুলি কাটিং বেড থেকে সোজা বাঁকানো বা শিপিং বিভাগে চলে যায়।
কাঁচামালের খরচ প্রকল্পের কার্যকারিতা নির্দেশ করে। আধুনিক লেজার সিস্টেম উন্নত CAD-চালিত নেস্টিং অ্যালগরিদম ব্যবহার করে। সফ্টওয়্যারটি একটি একক মাস্টার শীটে পৃথক পৃথক অংশের প্রোফাইলগুলিকে মিলিমিটার আলাদা করে সাজায়৷ টাইট নেস্টিং কাঁচামালের বর্জ্যকে মারাত্মকভাবে কমিয়ে দেয়। আপনি কেনা প্রতিটি একক স্টেইনলেস স্টীল প্লেট থেকে সর্বোচ্চ মূল্য বের করেন।
ঐতিহ্যবাহী উৎপাদনের জন্য শারীরিক মৃত্যু প্রয়োজন। একটি ডাই পরিবর্তন করতে কয়েক সপ্তাহ সময় লাগে এবং হাজার হাজার ডলার খরচ হয়। লেজার কাটিং পুরো সেটআপ প্রক্রিয়াটিকে ডিজিটাল জগতে স্থানান্তরিত করে। এটি শূন্য টুলিং খরচ বহন করে। যদি একটি প্রোটোটাইপ একটি ফিট চেক ব্যর্থ হয়, ইঞ্জিনিয়াররা কেবল ভেক্টর ফাইল সামঞ্জস্য করে। ডিজাইন ফাইল অবিলম্বে আপডেট. এই তত্পরতা দ্রুত প্রোটোটাইপ পুনরাবৃত্তি থেকে সম্পূর্ণ ভলিউম উত্পাদন বিরামহীন লাফিয়ে তোলে।
অপটিক্যাল রেজোনেটরগুলির মধ্যে মৌলিক পার্থক্য বোঝা আপনাকে আপনার অ্যাপ্লিকেশনের জন্য সঠিক সরঞ্জাম চয়ন করতে সহায়তা করে। শিল্প বর্তমানে দুটি প্রাথমিক বিন্যাস ব্যবহার করে।
ফাইবার অপটিক্স ধাতু প্রক্রিয়াকরণের জন্য আধুনিক বেঞ্চমার্ক প্রতিনিধিত্ব করে। তারা বিরল-আর্থ উপাদানের সাথে ডোপড সক্রিয় অপটিক্যাল ফাইবারগুলির মাধ্যমে একটি মরীচি তৈরি করে। প্রযুক্তিগত প্রান্তটি ফোকাল ব্যাসের মধ্যে রয়েছে। একটি ফাইবার লেজার নিয়মিতভাবে 300µm এর মতো ছোট স্পট আকার অর্জন করে। এই ক্ষুদ্র ফোকাল পয়েন্টটি পুরানো প্রযুক্তির শক্তির ঘনত্বের চারগুণ পর্যন্ত উৎপন্ন করে। বাণিজ্যিক প্রান্ত সমানভাবে চিত্তাকর্ষক প্রমাণিত. ফাইবার মেশিনগুলি 4 থেকে 6 গুণ বেশি বৈদ্যুতিক দক্ষতা নিয়ে গর্ব করে। তারা মরীচি পথের ভিতরে আয়না বা চলমান অংশ ছাড়াই কাজ করে। এটি তাদের একটি বিশাল রক্ষণাবেক্ষণ-মুক্ত জীবনকাল প্রদান করে, প্রায়শই 25,000 ঘন্টা অতিক্রম করে। অধিকন্তু, ফাইবার তরঙ্গদৈর্ঘ্য পালিশ স্টেইনলেস স্টিলের মতো অত্যন্ত প্রতিফলিত পৃষ্ঠগুলিতে উজ্জ্বলভাবে শোষণ করে।
CO2 লেজারগুলি একটি গ্লাস টিউবের ভিতরে উত্তেজনাপূর্ণ একটি গ্যাস মিশ্রণ দ্বারা কাজ করে। আমরা শিল্প তৈরিতে তাদের বিশাল ঐতিহাসিক প্রভাব স্বীকার করি। তারা ব্যতিক্রমীভাবে পুরু ধাতব প্লেট বা কাঠ এবং এক্রাইলিকের মতো অ-ধাতু প্রক্রিয়াকরণের জন্য উপযোগী থাকে। যাইহোক, তাদের দীর্ঘ তরঙ্গদৈর্ঘ্য বেয়ার স্টেইনলেস স্টীল থেকে ভারীভাবে প্রতিফলিত হয়। তারা উল্লেখযোগ্যভাবে বেশি বিদ্যুৎ ব্যবহার করে। তাদের ঘন ঘন আয়না সারিবদ্ধকরণ এবং গ্যাস পুনরায় পূরণের প্রয়োজন হয়। আধুনিক পাতলা-গেজ এবং মাঝারি-গেজ তৈরির জন্য, ফাইবার নিশ্চিতভাবে উচ্চতর পছন্দ।
নীচের টেবিলটি দুটি প্রযুক্তির মধ্যে মূল পার্থক্যগুলিকে সংক্ষিপ্ত করে:
বৈশিষ্ট্য |
ফাইবার লেজার |
CO2 লেজার |
|---|---|---|
তরঙ্গদৈর্ঘ্য |
~1.06 µm (উচ্চ ধাতু শোষণ) |
~10.6 µm (প্রতিফলনের প্রবণ) |
শক্তি ঘনত্ব |
4x বেশি পর্যন্ত |
স্ট্যান্ডার্ড বেসলাইন |
বৈদ্যুতিক দক্ষতা |
খুব উচ্চ (4-6x ভাল) |
কম |
রক্ষণাবেক্ষণ জীবনকাল |
~25,000 ঘন্টা |
ঘন ঘন গ্যাস/মিরর চেক করা প্রয়োজন |
উত্পাদন পদ্ধতি সম্পূর্ণরূপে মূল্যায়ন করার জন্য, আমাদের অবশ্যই অন্যান্য প্রতিষ্ঠিত প্রোফাইল কাটিং সিস্টেমের বিরুদ্ধে লেজার প্রযুক্তির অবস্থান করতে হবে। প্রতিটি পদ্ধতি ভারী শিল্পের মধ্যে একটি নির্দিষ্ট লেন দখল করে।
প্লাজমা কাটা আয়নিত গ্যাস এবং একটি বৈদ্যুতিক চাপের উপর নির্ভর করে। এটি ভারী অবকাঠামো প্রকল্পগুলির জন্য একটি অবিশ্বাস্য হাতিয়ার হিসাবে কাজ করে। প্লাজমা'স লেন: এটি অত্যন্ত পুরু প্লেট বা ওয়েল্ড-প্রিপ বেভেলের উপযুক্ত। যখন আপনাকে দ্রুত তিন ইঞ্চি স্ট্রাকচারাল স্টিলের মধ্যে টুকরো টুকরো করতে হবে, তখন প্লাজমা জিতে যায়। লেজারের সুবিধা: প্লাজমা একটি বিশাল তাপ-আক্রান্ত অঞ্চল (HAZ) তৈরি করে। আপনি যদি পাতলা পাত ধাতুতে প্লাজমা প্রয়োগ করেন, তবে গুরুতর তাপীয় বিকৃতি এবং ওয়ারিং ঘটবে। লেজার মাইক্রো-নির্ভুলতা বজায় রাখে। এটি আশেপাশের ধাতুকে যথেষ্ট ঠান্ডা রাখে যাতে ওয়ারিং প্রতিরোধ করা যায়।
ওয়াটারজেট সিস্টেমগুলি ঘষিয়া তুলিয়া ফেলিতে সক্ষম গারনেটের সাথে মিশ্রিত অতি-উচ্চ-চাপের জল ব্যবহার করে। ওয়াটারজেটের লেন: এটি সম্পূর্ণরূপে তাপ এড়াতে পারদর্শী। মহাকাশ প্রকৌশলীরা মেজাজ পরিবর্তন না করে অতি-পুরু, তাপ-সংবেদনশীল টাইটানিয়াম অ্যালয়গুলি কাটাতে ওয়াটারজেটের উপর নির্ভর করে। লেজারের সুবিধা: ওয়াটারজেট অপারেশনগুলি কুখ্যাতভাবে ধীর গতিতে চলে। এগুলি অগোছালো এবং বজায় রাখা ব্যয়বহুল। লেজার উল্লেখযোগ্যভাবে দ্রুত প্রসেসিং গতি প্রদান করে। তদ্ব্যতীত, লেজারগুলির পৃষ্ঠ খোদাই এবং খোদাই করার অনন্য ক্ষমতা রয়েছে। আপনি ঠিক একই মেশিন চক্রের সময় একটি অংশ প্রোফাইল কেটে একটি QR কোড বা সিরিয়াল নম্বর দিয়ে চিহ্নিত করতে পারেন।
এই মৌলিক পদ্ধতিগুলির তুলনা করার জন্য এখানে একটি সংক্ষিপ্ত তালিকা রয়েছে:
প্রক্রিয়া |
জন্য সেরা উপযুক্ত |
প্রাথমিক দুর্বলতা |
বেসলাইন সহনশীলতা |
|---|---|---|---|
ফাইবার লেজার |
পাতলা/মাঝারি স্টেইনলেস, জটিল আকার |
অত্যন্ত পুরু ব্লকে সংগ্রাম (>25 মিমি) |
±0.1 মিমি |
প্লাজমা |
খুব পুরু প্লেট, রুক্ষ কাঠামোগত কাজ |
পাতলা শীট উপর গুরুতর তাপ বিকৃতি |
±0.5 মিমি |
ওয়াটারজেট |
তাপ-সংবেদনশীল মহাকাশ সংকর ধাতু |
ধীর গতি, উচ্চ কর্মক্ষম খরচ |
±0.1 মিমি থেকে ±0.2 মিমি |
ধাতব উপাদান সোর্সিং পরিশ্রমী মান নিয়ন্ত্রণ প্রয়োজন. একটি সম্পূর্ণ উত্পাদন চালানোর অনুমোদনের আগে আপনাকে অবশ্যই উত্পাদন ত্রুটিগুলি কীভাবে চিহ্নিত করতে হবে তা অবশ্যই জানতে হবে। বিক্রেতার নমুনার গুণমান সঠিকভাবে মূল্যায়ন করতে এই ক্রেতার সমস্যা সমাধানের কাঠামো ব্যবহার করুন।
আপনি যখন একটি উপাদান নীচের প্রান্ত পরিদর্শন, এটি অপেক্ষাকৃত মসৃণ মনে করা উচিত. আপনি যদি ধাতুর শক্ত ফোঁটা (ড্রস) দেখতে পান তবে অপারেটর একটি ত্রুটি করেছে। আন্ডারসাইড ড্রস দুর্বল ফোকাল উচ্চতা ক্রমাঙ্কন বা অত্যধিক তাপ ইনপুট নির্দেশ করে। বিক্রেতা তাদের মেশিন ফিড হার অপ্টিমাইজ করতে হবে. বিকল্পভাবে, গলিত ধাতুকে পরিষ্কারভাবে উড়িয়ে দেওয়ার জন্য তাদের সহায়ক গ্যাসের চাপ বাড়াতে হবে।
একটি পুরোপুরি কাটা অংশ অভিন্ন প্রান্ত সোজাতা প্রদর্শন করে। কখনও কখনও, আপনি একটি কোণার এক দিক তীক্ষ্ণ দেখতে দেখতে পারেন যখন বিপরীত দিকটি গলিত বা বৃত্তাকার দেখায়। এই অপ্রতিসম প্রান্ত গলে যাওয়া একটি মিসলাইনড অ্যাসিস্ট গ্যাস অগ্রভাগের সংকেত দেয়। গ্যাস জেটটি কাটা অঞ্চলের অফ সেন্টারে আঘাত করে। সঠিক মেশিন ক্রমাঙ্কন সহজেই এই সমস্যাটি সমাধান করে।
স্টেইনলেস স্টিল ক্ষয়ের বিরুদ্ধে লড়াই করার জন্য একটি প্যাসিভ অক্সাইড স্তরের উপর নির্ভর করে। উচ্চ-মানের কাটগুলি গলিত ধাতুকে রক্ষা করতে উচ্চ-চাপ নাইট্রোজেন ব্যবহার করে। আপনি যদি কাটা প্রোফাইল বরাবর বাদামী, হলুদ, বা একটি গাঢ় ভূত্বক সনাক্ত করেন, প্রক্রিয়া ব্যর্থ হয়. এই বিবর্ণতা গুরুতর অক্সিজেন দূষণ নির্দেশ করে। এর অর্থ হল বিক্রেতা অপর্যাপ্ত নাইট্রোজেন রক্ষাকারী ব্যবহার করেছেন। ফলস্বরূপ, প্রান্তটি তার ক্ষয়-বিরোধী বৈশিষ্ট্য হারিয়েছে এবং অনিবার্যভাবে মরিচা পড়বে।
সর্বোত্তম অভ্যাস: সর্বদা একটি 'প্রথম নিবন্ধ পরিদর্শন' (এফএআই) রিপোর্ট হাজার হাজার একটি ব্যাচ অনুমোদন করার আগে অনুরোধ করুন।
সাধারণ ভুল: নান্দনিক অংশগুলিতে সামান্য প্রান্তের বাদামী হওয়া উপেক্ষা করা। এমনকি সামান্য বিবর্ণতা রাসায়নিক সমঝোতা নির্দেশ করে যা ক্ষেত্রের ব্যর্থতার দিকে পরিচালিত করে।
সঠিক ম্যানুফ্যাকচারিং পার্টনার নির্বাচন করা প্রকল্পের সাফল্যকে ব্যাপকভাবে প্রভাবিত করে। আপনাকে অবশ্যই তাদের সুবিধা, সরঞ্জাম এবং অভ্যন্তরীণ প্রোটোকলগুলি কঠোরভাবে পরীক্ষা করতে হবে।
তাদের হার্ডওয়্যার পরিদর্শন করে শুরু করুন। তারা কি আধুনিক মাল্টি-কিলোওয়াট ফাইবার লেজার চালায়? একটি 2kW মেশিন দক্ষতার সাথে মোটা প্লেট ছিদ্র করতে সংগ্রাম করতে পারে, যেখানে একটি 10kW সিস্টেম অনায়াসে কঠিন গেজ পরিচালনা করে। এর পরে, সমন্বিত মান-সংযোজন পরিষেবাগুলি সন্ধান করুন। তারা কি এক ছাদের নিচে CNC বেন্ডিং, রোবোটিক ওয়েল্ডিং এবং পাউডার লেপ অফার করে? আপনার সরবরাহ শৃঙ্খল একত্রিত করা শিপিং বিলম্ব হ্রাস করে। এটি জবাবদিহিতাকেও কেন্দ্রীভূত করে। যখন একটি সুবিধা সম্পূর্ণ বিল্ড পরিচালনা করে, তখন মান নিয়ন্ত্রণ নাটকীয়ভাবে উন্নত হয়।
মৌখিক প্রতিশ্রুতির উপর নির্ভর করবেন না। তাদের অফিসিয়াল ISO সার্টিফিকেশন যাচাই করুন। ISO 9001 গুণমান ব্যবস্থাপনা সিস্টেমের জন্য একটি প্রতিশ্রুতিবদ্ধ বেসলাইন প্রদর্শন করে। উপরন্তু, চাহিদা উপাদান traceability. মেটেরিয়াল টেস্ট রিপোর্ট (MTRs) কাঁচা স্টেইনলেস স্টিলের উৎপত্তি এবং রাসায়নিক মেকআপ প্রমাণ করে। এই ডকুমেন্টেশন চিকিৎসা ডিভাইস, খাদ্য-গ্রেড সরঞ্জাম, বা মহাকাশ অ্যাপ্লিকেশনের জন্য একেবারে গুরুত্বপূর্ণ প্রমাণ করে। একজন স্বনামধন্য বিক্রেতা বিনা দ্বিধায় অনুরোধের ভিত্তিতে MTR সরবরাহ করে।
একবার আপনি একটি দৃঢ় প্রার্থী সনাক্ত করার পরে, সঠিকভাবে উদ্ধৃতি প্রক্রিয়া শুরু করুন। সংগ্রহের আদর্শ পথ সংজ্ঞায়িত করুন। তাদের ইঞ্জিনিয়ারিং টিমের কাছে পরিষ্কার STEP বা DXF ফাইল জমা দিন। Manufacturability (DFM) পর্যালোচনার জন্য একটি পুঙ্খানুপুঙ্খ ডিজাইনের অনুরোধ করুন। একজন দক্ষ অংশীদার উৎপাদন গতি বাড়াতে ছোটখাটো জ্যামিতি পরিবর্তনের পরামর্শ দেবেন। অবশেষে, মূল্যের স্বচ্ছতা নিশ্চিত করতে সঠিক চক্র-সময়ের উদ্ধৃতি চাই।
উত্পাদন শিল্প ক্রমাগত উচ্চ নির্ভুলতা এবং কঠোর মার্জিন দাবি করে। উচ্চ-টেনসিল অ্যালয়গুলির জন্য পুরানো যান্ত্রিক সরঞ্জামগুলির উপর নির্ভর করা কেবল লাভের ক্ষতি করে।
দক্ষতার উপর চূড়ান্ত রায়: স্টেইনলেস স্টিলের জন্য বিশেষ অপটিক্যাল সরঞ্জাম প্রয়োজন। অগ্রগামী প্রযুক্তি বিনিয়োগ কাঁচামালের দক্ষতার মাধ্যমে প্রতি অংশে যথেষ্ট কম খরচ করে।
প্রসেস স্ট্রীমলাইনিং: ফিজিক্যাল টুলিং বিলম্ব দূর করা এবং সেকেন্ডারি ফিনিশিং অপারেশন বাইপাস করা আপনার পুরো গো-টু-মার্কেট টাইমলাইনকে ত্বরান্বিত করে।
গুণমানের নিশ্চয়তা: নাইট্রোজেন-সহায়ক ফাইবার প্রযুক্তির দাবি করে, আপনি খাদটির গুরুত্বপূর্ণ অ্যান্টি-ক্ষয়কারী বৈশিষ্ট্যগুলি সংরক্ষণ করেন।
লিগ্যাসি বানোয়াট পদ্ধতিগুলিকে আপনার পণ্যের ডিজাইনগুলিকে আটকে রাখতে দেবেন না। আজই ব্যবস্থা নিন। আপনার CAD ফাইলগুলি একত্রিত করুন, আপনার STEP মডেলগুলি প্রস্তুত করুন এবং একটি পেশাদার ডিজাইন ফর ম্যানুফ্যাকচারেবিলিটি (DFM) ফিডব্যাক সেশনের জন্য জমা দিন৷ সরাসরি একজন প্রকৌশল বিশেষজ্ঞের সাথে পরামর্শ করুন । সঠিক চক্র সময়ে লক করতে এবং আত্মবিশ্বাসের সাথে আপনার ক্রিয়াকলাপ স্কেল করতে আপনার নির্দিষ্ট উত্পাদন চালানোর বিষয়ে
উত্তর: স্ট্যান্ডার্ড ইন্ডাস্ট্রিয়াল ফাইবার লেজারগুলি সহজেই স্টেইনলেস স্টিলকে 1 ইঞ্চি (25 মিমি) পুরু পর্যন্ত কাটে। যদিও আধুনিক মাল্টি-কিলোওয়াট সিস্টেমগুলি (যেমন 20kW বা 30kW মেশিন) এই সীমানাগুলিকে আরও ঠেলে দেয়, 25mm কর্মক্ষম গতিকে ত্যাগ না করেই চমৎকার প্রান্তের গুণমান বজায় রাখার জন্য একটি সাধারণ মিষ্টি জায়গা থেকে যায়।
উত্তর: এটি সহায়ক গ্যাসের উপর নির্ভর করে। অক্সিজেনের সাথে স্ট্যান্ডার্ড অ্যাবলেশন তাপ এবং জারণ প্রবর্তন করে, প্যাসিভ অক্সাইড স্তরকে ধ্বংস করে। যাইহোক, উচ্চ-মানের ফ্যাব্রিকেশন উচ্চ-চাপ নাইট্রোজেন গ্যাস ব্যবহার করে। নাইট্রোজেন কাটার সময় পরিবেষ্টিত অক্সিজেনকে স্থানচ্যুত করে, প্রান্ত অক্সিডেসন প্রতিরোধ করে এবং উপাদানের প্রাকৃতিক মরিচা প্রতিরোধকে পুরোপুরি সংরক্ষণ করে।
উত্তর: সিদ্ধান্তটি সঠিক ভলিউম ক্রসওভার পয়েন্টের উপর নির্ভর করে। লক্ষ লক্ষ অভিন্ন ইউনিট তৈরি করার সময় শারীরিক স্ট্যাম্পিং ব্যাপকভাবে জয়লাভ করে। বিপরীতভাবে, লেজার কাটিং সহজেই কম-থেকে-মধ্য ভলিউমে জয়লাভ করে। লেজারগুলির জন্য শূন্য টুলিং বিনিয়োগের প্রয়োজন হয়, যা অত্যন্ত জটিল ডিজাইনের জন্য বা ঘন ঘন পণ্যের পুনরাবৃত্তির জন্য তাদের অসীম উচ্চতর করে তোলে।


