


צפיות: 0 מחבר: עורך האתר זמן פרסום: 2026-04-01 מקור: אֲתַר


ידוע לשמצה קשה לעיבוד פלדת אל-חלד בשל תכונותיה המטלורגיות הייחודיות. היצרנים מתמודדים עם מכשולים קבועים בעת עיצוב סגסוגת גמישה זו. חוזק המתיחה הגבוה מאמץ מאוד כלי חיתוך קונבנציונליים. שיטות חיתוך מכניות מסורתיות מציגות לעתים קרובות מתח מקומי ומיקרו שברים בקצה. לחיצות אגרוף פיזיות מובילות לבלאי מהיר של כלי העבודה. זה מאלץ מהנדסים להתפשר על מורכבות התכנון. בסופו של דבר, כלי עבודה פיזיים פוגעים הן באיכות החלק והן בכלכלה של יחידת הפרויקט. אנו מספקים מסגרת הערכה טכנית לשימוש בטכנולוגיה אופטית מתקדמת לייצור רכיבי נירוסטה באיכות גבוהה. תוכלו לגלות כיצד להעריך את ההחזר על ההשקעה ביעילות. תלמדו גם להשוות שיטות ייצור חלופיות בצורה מדויקת. אנו מתארים כיצד לבצע בדיקה נכונה של שותפים לפרויקט הייצור הבא שלך. על ידי הבנת מושגי הליבה הללו, אתה יכול לייעל את זרימות העבודה של הייצור. אתה תפחית בזבוז חומר ותאיץ את הזמן שלך לשוק.
דיוק וסובלנות: חיתוך לייזר משיג באופן שגרתי סובלנות של ±0.1 מ'מ (או ±0.015'), מה שמפחית משמעותית את הצורך בעיבוד משני.
יעילות עלות: קינון הדוק מונע על ידי תוכנה ואפס כלים פיזיים מבטלים את עלויות ההתקנה של אב טיפוס וממקסמים את תפוקת החומר.
בקרה תרמית: טכנולוגיית לייזר סיבים ממוקדים ממזערת את אזור מושפע החום (HAZ), ומונעת עיוות - אפילו בייצור מתכת דק.
עליונות תהליכית: עולה על הפלזמה בגימור סובלנות/קצה ומנצחת את סילון המים במהירות וביכולות החריטה.
המהנדסים בוחרים באופן עקבי בפלדת אל-חלד בשל עמידותה המדהימה בפני קורוזיה והמשיכה האסתטית שלה. עם זאת, אותם מאפיינים הופכים אותו לאתגר אדיר ברצפת הייצור. המציאות במדעי החומר מכתיבה כיצד כיתות שונות מגיבות תחת לחץ פיזי עז. לדוגמה, נירוסטה אוסטניטית מסדרת 300 מציעה עמידות בפני חלודה ללא תחרות. עם זאת, הוא מתקשה במהירות במהלך העיבוד. ברגע שלהב פיזי פוגע במתכת, האזור הממוקד הופך לקשה במיוחד. ההתקשות הפתאומית הזו הורסת את מעברי החיתוך הבאים. לעומת זאת, דרגות מרטנסיות ופריטיות מסדרה 400 מתנהגות בצורה שונה תחת לחץ תרמי. הם דורשים טיפול זהיר כדי להימנע משינוי המבנים הגבישיים העדינים שלהם.
תכונות מתכות אלו יוצרות צוואר בקבוק חמור של כלי עבודה. בעת עיבוד סגסוגות אל חלד בעלות מתיחה גבוהה, מכבשי אגרוף פיזיים סובלים מבלאי מסיבי. להבי חיתוך מתעממים במהירות. קווי ייצור חווים בהכרח זמן השבתה יקר של מכונה. מפעילים חייבים לעצור לעתים קרובות את הפעולות כדי להחליף אגרופים פיזיים פגומים. אינך יכול להשיג חסכוני יחידה אופטימלי כאשר חומרים מתכלים מרוקנים את התקציב שלך בצורה כה אגרסיבית.
פתרון הלייזר מבטל לחלוטין את המכשולים המכניים הללו. עיבוד לייזר אופטי מסתמך על מתודולוגיה ללא מגע. הוא ממיס ומאדה את החומר באמצעות אלומות ממוקדות במיוחד בשילוב עם גזי סיוע בלחץ גבוה. מכיוון שאף כלי פיזי לא נוגע במתכת, התקשות העבודה הופכת ללא רלוונטית. לנפח גבוה ייצור מתכת , אימוץ טכנולוגיה אופטית ללא מגע פועל כצורך מבני ולא רק שדרוג.
שיטות עבודה מומלצות: ציין תמיד את דרגת החומר המדויקת (למשל, 304L לעומת 316) במהלך שלב התכנון, שכן וריאציות פחמן נמוכות יותר מגיבות טוב יותר לעיבוד תרמי.
טעות נפוצה: ניסיון להשתמש בהטבעה מסורתית עבור ריצות בנפח נמוך של נירוסטה אוסטניטית. השפלה המהירה של הכלים שוחקת במהירות את שולי הרווח.
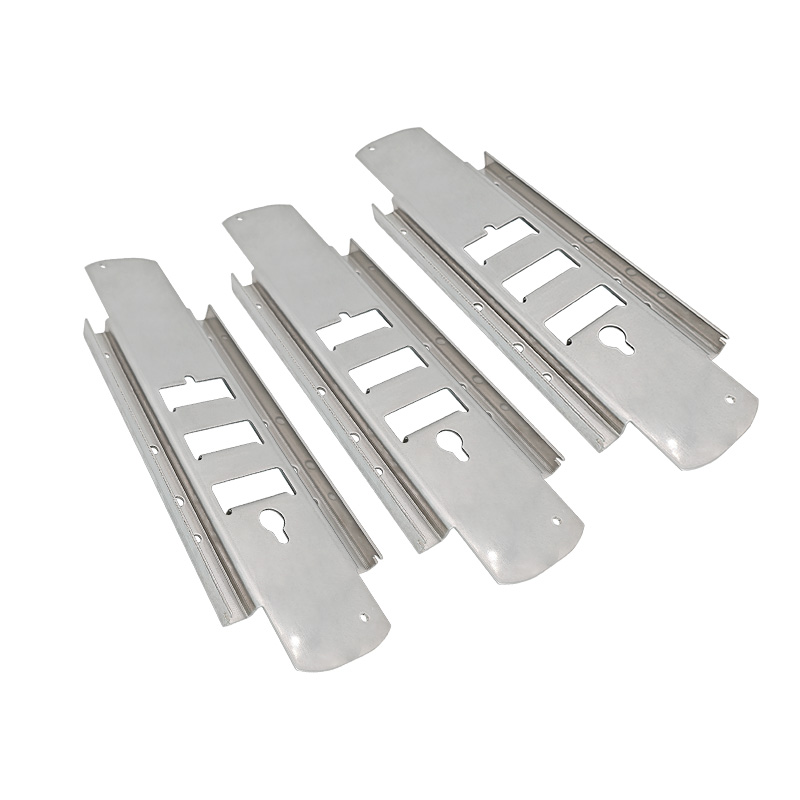
המעבר מכלים מכניים לאלומות אנרגיה מכוונות משנה את נוף הייצור. אתה משיג גמישות עצומה תוך כדי נסיעה במורד חיכוך ייצור במורד הזרם. הבה נבחן את היתרונות הספציפיים המניעים את השינוי הטכנולוגי הזה.
להבים מכניים מטילים מגבלות פיזיות קפדניות. הם לא יכולים לנווט בקלות בפינות פנימיות הדוקות או לנקב חורים קטנים יותר מעובי החומר. טכנולוגיית הלייזר עוקפת לחלוטין את האילוצים הללו. אתה יכול לחתוך זוויות פנימיות חדות כתער, עקומות מורכבות ונקבים קטנים להפליא. ציפיות סובלנות קו הבסיס עומדות בדרך כלל על ±0.1 מ'מ. דיוק יוצא דופן כזה משפיע ישירות על הרכבה במורד הזרם. רכיבים מחליקים יחד בצורה חלקה. לעתים רחוקות אתה נתקל בבעיות התאמה בקו הריתוך.
איכות הקצה משפיעה מאוד על האסתטיקה והבטיחות של המוצר הסופי. קרני סיבים עתירי אנרגיה, בשילוב עם גז מסייע בחנקן, מספקות תוצאות טהורות. החנקן מעקר חמצן באופן פעיל בתוך אזור החתך. זה מונע חמצון לא רצוי. זה משאיר קצה נקי וללא סיגים. ביטול תהליכי ליטוש משני וליטוש ידני מפחית ישירות את זמני ההובלה. התוצאות העסקיות שלך משתפרות מכיוון שחלקים עוברים ישר ממצע החיתוך למחלקת הכיפוף או המשלוח.
עלויות חומרי הגלם מכתיבות את כדאיות הפרויקט. מערכות לייזר מודרניות משתמשות באלגוריתמי קינון מתקדמים מונעי CAD. התוכנה מסדרת פרופילי חלקים בודדים במילימטרים בלבד זה מזה על גבי גיליון ראשי יחיד. קינון חזק חותך את פסולת חומרי הגלם בצורה דרסטית. אתה מוציא את הערך המקסימלי מכל לוחית נירוסטה שנרכשת.
ייצור מסורתי דורש מתות פיזיות. שינוי קובייה לוקח שבועות ועולה אלפי דולרים. חיתוך בלייזר מעביר את כל תהליך ההתקנה לתחום הדיגיטלי. זה כרוך באפס עלויות כלי עבודה. אם אב טיפוס נכשל בבדיקת התאמה, המהנדסים פשוט מתאימים את קובץ הווקטור. קבצי עיצוב מתעדכנים באופן מיידי. זריזות זו הופכת את הקפיצה מאיטרציות מהירות של אב טיפוס לייצור בנפח מלא ללא חלק.
הבנת ההבדלים הבסיסיים בין מהודים אופטיים עוזרת לך לבחור את הציוד המתאים ליישום שלך. התעשייה משתמשת כיום בשני פורמטים עיקריים.
סיבים אופטיים מייצגים את הרף המודרני לעיבוד מתכות. הם יוצרים קרן דרך סיבים אופטיים פעילים המסוממים ביסודות אדמה נדירים. היתרון הטכני טמון בקוטר המוקד. לייזר סיבים משיג באופן שגרתי גודל נקודה קטן כמו 300 מיקרומטר. נקודת המוקד הזעירה הזו מניבה עד פי ארבעה מצפיפות האנרגיה של טכנולוגיות ישנות יותר. היתרון המסחרי מרשים לא פחות. מכונות סיבים מתהדרות ביעילות חשמלית גבוהה פי 4 עד 6. הם פועלים ללא מראות או חלקים נעים בתוך נתיב האלומה. זה מעניק להם תוחלת חיים מסיבית ללא תחזוקה, שלעתים קרובות עולה על 25,000 שעות. יתר על כן, אורכי גל סיבים נספגים בצורה מבריקה לתוך משטחים מחזירי אור כמו פלדת אל חלד מלוטשת.
לייזרים CO2 פועלים על ידי הפעלת תערובת גז בתוך צינור זכוכית. אנו מכירים בהשפעה ההיסטורית האדירה שלהם על ייצור תעשייתי. הם נשארים שימושיים עבור לוחות מתכת עבים במיוחד או עיבוד לא מתכת כמו עץ ואקריליק. עם זאת, אורך הגל הארוך יותר שלהם משקף בכבדות מפלדת אל חלד חשופה. הם צורכים הרבה יותר חשמל. הם גם דורשים יישור מראות תכוף וחידוש גז. לייצור מודרני דק ומד בינוני, סיבים נשארים הבחירה המעולה בהחלט.
הטבלה שלהלן מסכמת את ההבדלים העיקריים בין שתי הטכנולוגיות:
תכונה |
לייזר סיבים |
לייזר CO2 |
|---|---|---|
אֹרֶך גַל |
~1.06 מיקרומטר (ספיגת מתכת גבוהה) |
~10.6 מיקרומטר (נוטה להשתקפות) |
צפיפות אנרגיה |
עד פי 4 גבוה יותר |
קו בסיס סטנדרטי |
יעילות חשמל |
גבוה מאוד (פי 4-6 יותר טוב) |
נָמוּך |
תוחלת חיים של תחזוקה |
~25,000 שעות |
דורש בדיקות גז/מראה תכופות |
כדי להעריך באופן מלא את שיטות הייצור, עלינו למקם את טכנולוגיית הלייזר מול מערכות אחרות לחיתוך פרופילים מבוססות. כל שיטה תופסת נתיב ספציפי בתוך התעשייה הכבדה.
חיתוך פלזמה מסתמך על גז מיונן וקשת חשמלית. זה פועל ככלי מדהים עבור פרויקטי תשתית כבדים. מסלול הפלזמה: הוא מתאים לצלחות עבות במיוחד או לשיפועים מוכנים לריתוך בצורה מושלמת. כאשר אתה צריך לחתוך במהירות שלושה סנטימטרים של פלדה מבנית, הפלזמה מנצחת. היתרון של הלייזר: הפלזמה מייצרת אזור מושפע חום מסיבי (HAZ). אם תחיל פלזמה על מתכת דקה, יתרחש עיוות תרמי חמור ועיוות. הלייזר שומר על מיקרו דיוק. זה שומר על המתכת שמסביב קרירה מספיק כדי למנוע עיוות.
מערכות Waterjet משתמשות במים בלחץ גבוה במיוחד המעורבבים עם נופך שוחק. Waterjet's Lane: הוא מצטיין בהימנעות מוחלטת מחום. מהנדסי תעופה וחלל מסתמכים על סילוני מים כדי לחתוך סגסוגות טיטניום עבות במיוחד, רגישות לחום מבלי לשנות את המזג. היתרון של הלייזר: פעולות Waterjet פועלות לאט לשמצה. הם מבולגנים ויקרים לתחזוקה. הלייזר מציע מהירויות עיבוד מהירות יותר משמעותית. יתר על כן, ללייזרים יש את היכולת הייחודית לבצע חריטה ותחריט משטח. אתה יכול לחתוך פרופיל חלק ולסמן אותו בקוד QR או מספר סידורי במהלך אותו מחזור מכונה בדיוק.
להלן טבלת סיכום המשווה את המתודולוגיות הבסיסיות הללו:
תַהֲלִיך |
המתאים ביותר עבור |
חולשה ראשונית |
סובלנות בסיס |
|---|---|---|---|
לייזר סיבים |
דק/בינוני נירוסטה, צורות מורכבות |
נאבק על בלוקים עבים במיוחד (מעל 25 מ'מ) |
±0.1 מ'מ |
פְּלַסמָה |
צלחות עבות מאוד, עבודה מבנית גסה |
עיוות חום חמור על יריעות דקות |
±0.5 מ'מ |
סילון מים |
סגסוגות תעופה וחלל רגישות לחום |
מהירויות איטיות, עלויות תפעול גבוהות |
±0.1 מ'מ עד ±0.2 מ'מ |
רכישת רכיבים מתכתיים דורשת בקרת איכות קפדנית. עליך לדעת לזהות פגמי ייצור לפני אישור הפעלת ייצור מלאה. השתמש במסגרת פתרון הבעיות של הקונה כדי להעריך את איכות דגימת הספק בצורה מדויקת.
כאשר אתה בודק את הקצה התחתון של רכיב, הוא אמור להרגיש חלק יחסית. אם אתה מזהה טיפות מתכת מוקשות (ספיג), המפעיל עשה שגיאה. טפטוף תחתון מצביע על כיול לקוי של גובה המוקד או כניסת חום מוגזמת. על הספק לבצע אופטימיזציה של קצב הזנת המכונה שלו. לחלופין, הם צריכים להגביר את לחץ הגז המסייע כדי לפוצץ את המתכת המותכת בצורה נקייה.
חלק חתוך בצורה מושלמת מפגין ישרות קצה אחידה. לפעמים, אתה עשוי להבחין בצד אחד של פינה שנראה חד בעוד הצד הנגדי נראה נמס או מעוגל. היתוך קצה א-סימטרי זה מאותת על פיית גז סיוע לא מיושרת. סילון הגז פוגע באזור החתך מחוץ למרכזו. כיול נכון של המכונה פותר בקלות בעיה זו.
נירוסטה מסתמכת על שכבת תחמוצת פסיבית כדי להילחם בקורוזיה. חתכים באיכות גבוהה משתמשים בחנקן בלחץ גבוה כדי להגן על המתכת המותכת. אם אתה מזהה השחמה, הצהבה או קרום כהה לאורך הפרופיל החתוך, התהליך נכשל. שינוי צבע זה מצביע על זיהום חמצן חמור. זה אומר שהספק השתמש במיגון חנקן לא מספיק. כתוצאה מכך, הקצה איבד את תכונות האנטי קורוזיה שלו ויחליד בהכרח.
שיטות עבודה מומלצות: בקש תמיד דוח 'בדיקת מאמר ראשון' (FAI) לפני אישור אצווה של אלפים.
טעות נפוצה: התעלמות מהשחמת קצה קלה בחלקים אסתטיים. אפילו שינוי צבע קל מצביע על פשרה כימית שמובילה לכשלים בשטח.
בחירת שותף הייצור הנכון משפיעה רבות על הצלחת הפרויקט. עליך לבדוק את המתקן, הציוד והפרוטוקולים הפנימיים שלהם בקפדנות.
התחל בבדיקת החומרה שלהם. האם הם מריצים לייזרים סיבים מודרניים מרובי קילוואט? מכונה של 2kW עשויה להיאבק לנקב צלחות עבות ביעילות, בעוד שמערכת 10kW מטפלת במדדים קשוחים ללא מאמץ. לאחר מכן, חפש שירותי ערך מוסף משולבים. האם הם מציעים כיפוף CNC, ריתוך רובוטי וציפוי אבקה תחת קורת גג אחת? איחוד שרשרת האספקה שלך מפחית את עיכובי המשלוח. זה גם מרכז את האחריות. כאשר מתקן אחד מטפל במבנה כולו, בקרת האיכות משתפרת באופן דרמטי.
אל תסתמך על הבטחות בעל פה. אמת את אישורי ה-ISO הרשמיים שלהם. ISO 9001 מדגים קו בסיס מחויב למערכות ניהול איכות. יתר על כן, דרשו מעקב אחר חומרים. דוחות בדיקת חומרים (MTRs) מוכיחים את המקור והאיפור הכימי של הנירוסטה הגולמית. תיעוד זה מוכיח את עצמו כקריטי עבור מכשירים רפואיים, ציוד באיכות מזון או יישומי תעופה וחלל. ספק מכובד מספק MTR על פי בקשה ללא היסוס.
לאחר שתזהה מועמד מוצק, התחל את תהליך הצעת המחיר בצורה נכונה. הגדירו את הדרך האידיאלית לרכש. שלח קבצי STEP או DXF נקיים לצוות ההנדסה שלהם. בקש סקירה יסודית של Design for Manufacturability (DFM). שותף מיומן יציע שינויים קלים בגיאומטריה כדי להאיץ את הייצור. לבסוף, בקש הצעת מחיר מדויקת בזמן המחזור כדי להבטיח שקיפות תמחור.
תעשיית הייצור דורשת ללא הרף דיוק גבוה יותר ומרווחים הדוקים יותר. הסתמכות על כלים מכניים מיושנים לסגסוגות בעלות מתיחה גבוהה פשוט פוגעת ברווחיות.
פסק דין סופי לגבי יעילות: נירוסטה דורשת ציוד אופטי מיוחד. ההשקעה הטכנולוגית מראש מניבה עלות נמוכה יותר לחלק באמצעות יעילות חומרי גלם.
ייעול תהליכים: מיגור עיכובי כלי עבודה פיזיים ועקיפת פעולות גימור משניות מאיץ את כל ציר הזמן שלך ליציאה לשוק.
אבטחת איכות: על ידי דרישה לטכנולוגיית סיבים הנעזרים בחנקן, אתה משמר את התכונות האנטי-קורוזיביות החיוניות של הסגסוגת.
אל תתנו לשיטות ייצור מדור קודם לעכב את עיצובי המוצר שלכם. בצע פעולה היום. אגד את קבצי ה-CAD שלך, הכן את דגמי ה-STEP שלך, והגש אותם לפגישת משוב מקצועית של Design for Manufacturability (DFM). התייעצו ישירות עם מומחה הנדסה בנוגע להרצת הייצור הספציפית שלכם כדי לנעול זמני מחזור מדויקים ולהרחיב את הפעולות שלכם בביטחון.
ת: לייזרים סיבים תעשייתיים סטנדרטיים חותכים בקלות פלדת אל-חלד בעובי של עד 1 אינץ' (25 מ'מ). בעוד שמערכות מודרניות מרובות קילוואט (כגון מכונות של 20kW או 30kW) דוחפות את הגבולות הללו עוד יותר, 25 מ'מ נותרו הנקודה המתוקה הטיפוסית לשמירה על איכות קצה מעולה מבלי להקריב את מהירות הפעולה.
ת: זה תלוי בגז הסיוע. אבלציה סטנדרטית עם חמצן מביאה חום וחמצון, והורסת את שכבת התחמוצת הפסיבית. עם זאת, ייצור באיכות גבוהה משתמש בגז חנקן בלחץ גבוה. חנקן מחליף את החמצן הסביבתי במהלך החיתוך, מונע חמצון קצה ושומר בצורה מושלמת על עמידות החומר הטבעית לחלודה.
ת: ההחלטה תלויה בנקודת הצלבת הנפח המדויקת. הטבעה פיזית מנצחת בכבדות כאשר מייצרים מיליוני יחידות זהות. לעומת זאת, חיתוך לייזר מנצח בקלות בנפחים נמוכים עד בינוניים. לייזרים דורשים אפס השקעות בכלים, מה שהופך אותם לעדיפים לאין ערוך עבור עיצובים מורכבים ביותר או חזרות מוצרים המשתנים תדיר.


