


Прегледи: 0 Аутор: Уредник сајта Време објаве: 01.04.2026. Порекло: Сајт


Нерђајући челик је изузетно тежак за обраду због својих јединствених металуршких својстава. Произвођачи се суочавају са сталним препрекама приликом обликовања ове еластичне легуре. Висока затезна чврстоћа јако оптерећује конвенционалне алате за сечење. Традиционалне методе механичког сечења често уводе локализовани напон и микро-фрактуре ивица. Физичке пресе за пробијање доводе до брзог хабања алата. Ово приморава инжењере да направе компромис у погледу сложености дизајна. На крају, физички алат штети и квалитету делова и економији пројектне јединице. Пружамо оквир техничке евалуације за коришћење напредне оптичке технологије за производњу висококвалитетних компоненти од нерђајућег челика. Открићете како да ефикасно процените повраћај улагања. Такође ћете научити да тачно упоредите алтернативне методе производње. Наводимо како правилно испитати партнере за ваш следећи производни пројекат. Разумевањем ових основних концепата, можете оптимизовати производне токове. Смањићете материјални отпад и убрзати своје време на тржишту.
Прецизност и толеранције: Ласерско сечење рутински постиже толеранције од ±0,1 мм (или ±0,015'), значајно смањујући потребу за секундарном обрадом.
Исплативост: Софтверски вођено чврсто угнежђење и нула физичких алата елиминишу трошкове подешавања прототипа и максимизирају принос материјала.
Термичка контрола: Технологија ласера са фокусираним влакнима минимизира зону погођену топлотом (ХАЗ), спречавајући савијање — чак и код производње лимова танког пречника.
Супериорност процеса: Надмашује плазму у толеранцији/завршној обради ивица и надмашује водени млаз у брзини и могућностима гравирања.
Инжењери доследно бирају нерђајући челик због његове изузетне отпорности на корозију и естетске привлачности. Међутим, ове исте особине га чине великим изазовом у производњи. Реалност науке о материјалима диктирају како различите оцене реагују под интензивним физичким стресом. На пример, аустенитни нерђајући челик серије 300 нуди неупоредиву отпорност на рђу. Ипак, брзо се стврдњава током обраде. У тренутку када физичка оштрица удари у метал, циљано подручје постаје изузетно тврдо. Ово изненадно стврдњавање уништава наредне пролазе сечења. Насупрот томе, мартензитни и феритни разреди серије 400 се понашају различито под термичким стресом. Захтевају пажљиво руковање како би се избегла промена њихове деликатне кристалне структуре.
Ове металуршке особине стварају озбиљно уско грло алата. Приликом обраде нерђајућих легура високе чврстоће, физичке пресе за ударце трпе велико хабање и хабање. Оштрице за сечење брзо тупе. Производне линије неизбежно доживљавају скупе застоје машина. Оператери морају често да заустављају операције да би заменили деградиране физичке ударце. Не можете постићи оптималну економичност јединице када потрошни материјал тако агресивно исцрпљује ваш буџет.
Ласерско решење у потпуности елиминише ове механичке препреке. Оптичка ласерска обрада се ослања на бесконтактну методологију. Топи и испарава материјал користећи високо фокусиране зраке упарене са помоћним гасовима под високим притиском. Пошто ниједан физички алат никада не додирује метал, очвршћавање постаје неважно. За велике количине Производња лимова , усвајање бесконтактне оптичке технологије делује као структурална потреба, а не као пука надоградња.
Најбоља пракса: Увек наведите тачну класу материјала (нпр. 304Л против 316) током фазе пројектовања, пошто мање варијације угљеника боље реагују на термичку обраду.
Уобичајена грешка: Покушај коришћења традиционалног штанцања за мале серије аустенитног нерђајућег челика. Брза деградација алата брзо еродира профитне марже.
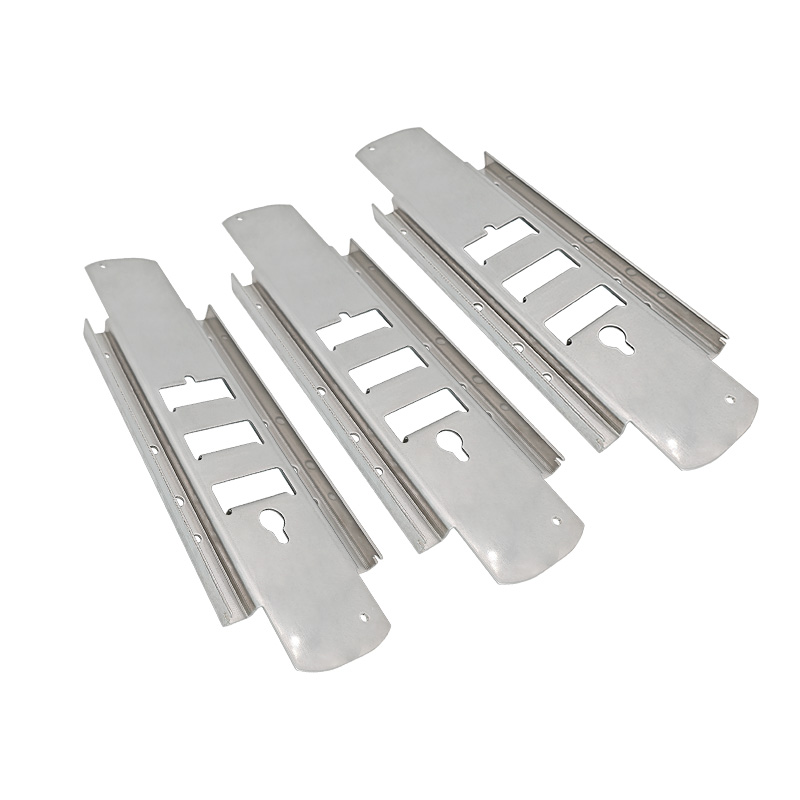
Прелазак са механичких алата на усмерене енергетске зраке трансформише производни пејзаж. Добијате огромну флексибилност док возите низводно производно трење. Хајде да испитамо специфичне предности које покрећу ову технолошку промену.
Механичка сечива намећу строга физичка ограничења. Не могу се лако кретати уским унутрашњим угловима или бушити микро рупе мање од дебљине материјала. Ласерска технологија у потпуности заобилази ова ограничења. Можете да исечете унутрашње углове, сложене кривине и невероватно мале перфорације. Основна очекивања толеранције су ±0,1 мм. Таква изузетна прецизност директно утиче на низводно склапање. Компоненте неприметно клизе заједно. Ретко наилазите на проблеме са уградњом на линији заваривања.
Квалитет ивица у великој мери утиче на естетику и безбедност финалног производа. Високоенергетски снопови влакана, када су упарени са помоћним гасом азота, дају нетакнуте резултате. Азот активно истискује кисеоник унутар зоне реза. Ово спречава нежељену оксидацију. Оставља чисту ивицу без шљаке. Елиминисање секундарних процеса уклањања ивица и ручног полирања директно смањује време испоруке. Ваши пословни резултати се побољшавају јер се делови крећу право са кревета за сечење у одељење за савијање или отпрему.
Трошкови сировина диктирају одрживост пројекта. Модерни ласерски системи користе напредне ЦАД алгоритме угнежђења. Софтвер распоређује појединачне профиле делова на удаљености од само милиметара на једном главном листу. Чврсто гнежђење драстично смањује отпад од сировина. Извлачите максималну вредност из сваке купљене плоче од нерђајућег челика.
Традиционална производња захтева физичке калупе. Модификација коцкице траје недељама и кошта хиљаде долара. Ласерско сечење помера цео процес подешавања у дигитално царство. То подразумева нулте трошкове алата. Ако прототип не прође проверу уклапања, инжењери једноставно прилагођавају векторску датотеку. Датотеке дизајна се ажурирају тренутно. Ова агилност чини скок од брзих итерација прототипа до производње пуног обима беспрекорним.
Разумевање основних разлика између оптичких резонатора помаже вам да одаберете одговарајућу опрему за вашу примену. Индустрија тренутно користи два примарна формата.
Оптика је модерно мерило за обраду метала. Они стварају сноп кроз активна оптичка влакна допирана елементима ретких земаља. Техничка ивица лежи у жижном пречнику. Ласер са влакнима рутински постиже величину тачке од чак 300 µм. Ова мала жаришна тачка даје до четири пута већу густину енергије од старијих технологија. Комерцијална предност показује се једнако импресивном. Машине са влакнима имају 4 до 6 пута већу електричну ефикасност. Они раде без огледала или покретних делова унутар путање зрака. Ово им даје огроман животни век без одржавања, који често прелази 25.000 сати. Штавише, таласне дужине влакана се сјајно упијају у високо рефлектујуће површине попут полираног нерђајућег челика.
ЦО2 ласери раде тако што побуђују мешавину гаса унутар стаклене цеви. Признајемо њихов огроман историјски утицај на индустријску производњу. Они остају корисни за изузетно дебеле металне плоче или обраду неметала као што су дрво и акрил. Међутим, њихова дужа таласна дужина се снажно одбија од голог нерђајућег челика. Они троше знатно више електричне енергије. Такође захтевају често поравнавање огледала и допуњавање гаса. За модерну производњу танких и средњих димензија, влакна остају дефинитивно супериоран избор.
Табела у наставку сумира основне разлике између ове две технологије:
Феатуре |
Фибер Ласер |
ЦО2 Ласер |
|---|---|---|
Таласна дужина |
~1,06 µм (висока апсорпција метала) |
~10,6 µм (склон рефлексији) |
Густина енергије |
До 4к више |
Стандардна основна линија |
Елецтрицал Еффициенци |
Веома високо (4-6к боље) |
Ниско |
Животни век одржавања |
~25.000 сати |
Захтева честе провере гаса/огледала |
Да бисмо у потпуности проценили методе производње, морамо позиционирати ласерску технологију у односу на друге успостављене системе за сечење профила. Свака метода заузима одређену траку у тешкој индустрији.
Плазма сечење се ослања на јонизовани гас и електрични лук. Делује као невероватно средство за тешке инфраструктурне пројекте. Пласма'с Лане: Савршено одговара изузетно дебелим плочама или косинама за припрему заваривања. Када треба брзо да пресечете три инча конструкцијског челика, плазма побеђује. Предност ласера: плазма ствара огромну зону погођену топлотом (ХАЗ). Ако нанесете плазму на танак лим, доћи ће до озбиљног термичког изобличења и савијања. Ласер одржава микро-прецизност. Одржава околни метал довољно хладним да спречи савијање.
Системи за млаз воде користе воду под ултра високим притиском помешану са абразивним гранатом. Ватерјет'с Лане: Одликује се у потпуном избегавању топлоте. Ваздушни инжењери се ослањају на водене млазнице за резање ултра дебелих легура титанијума осетљивих на топлоту без промене темперамента. Предност ласера: Операције воденог млаза раде ноторно споро. Неуредни су и скупи за одржавање. Ласер нуди знатно веће брзине обраде. Штавише, ласери поседују јединствену способност да врше површинско гравирање и гравирање. Можете исећи профил дела и означити га КР кодом или серијским бројем током потпуно истог машинског циклуса.
Ево сажетог графикона који упоређује ове основне методологије:
Процес |
Најприкладнији за |
Примарна слабост |
Баселине Толеранце |
|---|---|---|---|
Фибер Ласер |
Танак/средњи нерђајући, сложени облици |
Бори се са изузетно дебелим блоковима (>25мм) |
±0,1 мм |
Плазма |
Врло дебеле плоче, груби конструкцијски радови |
Озбиљно изобличење топлоте на танким листовима |
±0,5 мм |
Ватерјет |
Легура за ваздухопловство осетљиве на топлоту |
Споре брзине, високи оперативни трошкови |
±0,1 мм до ±0,2 мм |
Набавка металних компоненти захтева пажљиву контролу квалитета. Морате знати како да уочите производне грешке пре него што одобрите пуну производњу. Користите оквир за решавање проблема овог купца да бисте прецизно проценили квалитет узорка добављача.
Када прегледате доњу ивицу компоненте, требало би да буде релативно глатка. Ако уочите стврднуте капљице метала (шљуну), оператер је направио грешку. Доња шљака указује на лошу калибрацију жижне висине или прекомерни унос топлоте. Продавац мора да оптимизује брзину помака машине. Алтернативно, треба да повећају притисак помоћног гаса да би растопљени метал чисто одували.
Савршено исечен део показује равномерну ивицу. Понекад можете приметити да једна страна угла изгледа оштро, док супротна страна изгледа истопљена или заобљена. Ово асиметрично топљење ивица сигнализира неусклађену млазницу помоћног гаса. Млаз гаса погађа зону сечења ван центра. Правилна калибрација машине лако решава овај проблем.
Нерђајући челик се ослања на слој пасивног оксида за борбу против корозије. Висококвалитетни резови користе азот под високим притиском за заштиту растопљеног метала. Ако откријете смеђе боје, жутило или тамну кору дуж исеченог профила, процес није успео. Ова промена боје указује на озбиљну контаминацију кисеоником. То значи да је продавац користио недовољну заштиту од азота. Сходно томе, ивица је изгубила антикорозивна својства и неизбежно ће зарђати.
Најбоља пракса: Увек захтевајте извештај о „инспекцији првог артикла“ (ФАИ) пре него што овластите серију од хиљаде.
Уобичајена грешка: Игнорисање благог смеђивања ивица на естетским деловима. Чак и мања промена боје указује на хемијски компромис који доводи до кварова на терену.
Одабир правог производног партнера у великој мери утиче на успех пројекта. Морате ригорозно да проверите њихов објекат, опрему и интерне протоколе.
Почните тако што ћете прегледати њихов хардвер. Да ли они покрећу модерне мулти-киловатне оптичке ласере? Машина од 2кВ може се борити да ефикасно пробије дебеле плоче, док систем од 10кВ без напора рукује чврстим мерилима. Затим потражите интегрисане услуге додавања вредности. Да ли нуде ЦНЦ савијање, роботско заваривање и премазивање прахом под једним кровом? Консолидација вашег ланца снабдевања смањује кашњења у испоруци. Такође централизује одговорност. Када један објекат управља целокупном градњом, контрола квалитета се драматично побољшава.
Немојте се ослањати на вербална обећања. Проверите њихове званичне ИСО сертификате. ИСО 9001 показује посвећену основу за системе управљања квалитетом. Штавише, захтевајте следљивост материјала. Извештаји о испитивању материјала (МТР) доказују порекло и хемијски састав сировог нерђајућег челика. Ова документација се показала апсолутно критичном за медицинске уређаје, опрему за храну или апликације у ваздухопловству. Реномирани продавац испоручује МТР на захтев без оклевања.
Када идентификујете солидног кандидата, исправно покрените процес цитирања. Дефинишите идеалан пут до набавке. Пошаљите чисте СТЕП или ДКСФ датотеке њиховом инжењерском тиму. Затражите детаљан преглед дизајна за производност (ДФМ). Вјешт партнер ће предложити мања подешавања геометрије како би се убрзала производња. Коначно, затражите тачну понуду времена циклуса како бисте осигурали транспарентност цена.
Прерађивачка индустрија стално захтева већу прецизност и мање марже. Ослањање на застареле механичке алате за легуре високе чврстоће једноставно штети профитабилности.
Коначна пресуда о ефикасности: Нерђајући челик захтева специјализовану оптичку опрему. Напредна инвестиција у технологију даје знатно нижу цену по делу кроз ефикасност сировина.
Поједностављење процеса: Искорењивање кашњења физичког алата и заобилажење секундарних операција завршне обраде убрзава цео ваш временски оквир изласка на тржиште.
Осигурање квалитета: Захтевањем технологије влакана уз помоћ азота, чувате витална антикорозивна својства легуре.
Не дозволите да застарели начини производње спутавају дизајн ваших производа. Предузмите акцију данас. Обједините своје ЦАД датотеке, припремите своје СТЕП моделе и пошаљите их на професионалну сесију повратних информација о дизајну за могућност производње (ДФМ). Консултујте се директно са стручњаком за инжењеринг у вези са вашим специфичним производним циклусом да бисте утврдили тачно време циклуса и поуздано повећали своје операције.
О: Стандардни индустријски ласери са влакнима лако секу нерђајући челик дебљине до 1 инча (25 мм). Док савремени системи са више киловата (као што су машине од 20кВ или 30кВ) померају ове границе даље, 25мм остаје типична слатка тачка за одржавање одличног квалитета ивица без жртвовања радне брзине.
О: Зависи од помоћног гаса. Стандардна аблација кисеоником уводи топлоту и оксидацију, уништавајући пасивни оксидни слој. Међутим, висококвалитетна производња користи гас азота под високим притиском. Азот замењује кисеоник из околине током сечења, спречавајући оксидацију ивица и савршено чувајући природну отпорност материјала на рђу.
О: Одлука зависи од тачне тачке укрштања јачине звука. Физичко жигосање много побеђује када се производе милиони идентичних јединица. Насупрот томе, ласерско сечење лако побеђује у малим и средњим количинама. Ласери не захтевају нула улагања у алате, што их чини бескрајно супериорнијим за веома сложене дизајне или често мењање итерација производа.


