


Views: 0 Author: Site Editor ເວລາເຜີຍແຜ່: 2025-06-11 ຕົ້ນກໍາເນີດ: ເວັບໄຊ


ເພົາມໍເຕີແມ່ນມີຄວາມຈໍາເປັນໃນການນໍາໃຊ້ພະລັງງານ - ກັງຫັນລົມ, ບົບຕິດຕາມລຸດ photovoltaic (PV), ຊຸດເຄື່ອງກໍາເນີດໄຟຟ້າປະສົມ, ລະບົບເກັບຮັກສາພະລັງງານ (ESS) ຫນ່ວຍ UPS, ແລະປັ໊ມໄຟຟ້າແຮງດັນສູງ. ພວກເຂົາຕ້ອງສົ່ງແຮງບິດ, ສະຫນັບສະຫນູນອົງປະກອບການຫມຸນ, ແລະຮັກສາຄວາມສອດຄ່ອງທີ່ຊັດເຈນພາຍໃຕ້ເງື່ອນໄຂທີ່ຮຸນແຮງ: ອຸນຫະພູມທີ່ຮຸນແຮງ, ຄວາມກົດດັນສູງ, ນ້ໍາ corrosive, ການປົນເປື້ອນຂອງອະນຸພາກ, ແລະການສັ່ນສະເທືອນ. shaft ທີ່ບໍ່ໄດ້ມາດຕະຖານສາມາດນໍາໄປສູ່ຄວາມລົ້ມເຫຼວຂອງໄພພິບັດ, ການຢຸດເວລາບໍ່ໄດ້ວາງແຜນ, ແລະຄ່າໃຊ້ຈ່າຍໃນການສ້ອມແປງສູງ. ເພື່ອຕອບສະຫນອງຄວາມຕ້ອງການເຫຼົ່ານີ້, shafts ຮຽກຮ້ອງໃຫ້ມີການຄັດເລືອກອຸປະກອນການລະມັດລະວັງ, ການປິ່ນປົວຄວາມຮ້ອນທີ່ຊັດເຈນ, ເຄື່ອງຈັກຢ່າງເຂັ້ມງວດ, ແລະການປິ່ນປົວດ້ານກ້າວຫນ້າທາງດ້ານ.
ແກນ turbine ລົມຕ້ອງຈັດການກັບຊ່ວງເວລາງໍອັນໃຫຍ່ຫຼວງແລະການໂຫຼດທີ່ບິດ. rotor ຂອງ turbine 5 MW ສາມາດເກີນ 80 ໂຕນ, ມີແຮງບິດເຄື່ອງກໍາເນີດເຖິງ 4,000 kNm. ການຕິດຕັ້ງນອກຝັ່ງເພີ່ມການສີດເກືອ corrosive ແລະຄວາມຊຸ່ມຊື່ນຄົງທີ່.
ຄວາມຕ້ານທານຄວາມແຂງແຮງແລະຄວາມເມື່ອຍລ້າສູງ: Shafts ທົນທານຕໍ່ການໂຄ້ງແລະການບິດເບືອນຈາກກໍາລັງລົມແລະການຜະລິດພະລັງງານ, ຮຽກຮ້ອງໃຫ້ມີວັດສະດຸທີ່ມີຜົນຜະລິດສູງແລະຄວາມເຫນື່ອຍລ້າທີ່ຈໍາກັດ.
ຄວາມຕ້ານທານຕໍ່ການກັດກ່ອນ: ກັງຫັນນອກຝັ່ງຕ້ອງການໂລຫະປະສົມທີ່ທົນທານຕໍ່ການກັດກ່ອນຂອງ chloride ແລະຮອຍແຕກຂອງຄວາມກົດດັນ.
ຄວາມຖືກຕ້ອງດ້ານມິຕິລະພາບ: ຄວາມເຂັ້ມແຂງທີ່ຊັດເຈນ (ມັກ <0.02 ມ.
ເຫຼັກກ້າ 40CrNiMo (AISI 4340): ສະຫນອງຄວາມເຂັ້ມແຂງ tensile ຂອງ 1,200–1,400 MPa ແລະຄວາມທົນທານທີ່ດີລົງເຖິງ -40 °C. ເຄມີຂອງມັນ (≈ 0.40 % C, 1.65 % Cr, 1.80 % Ni, 0.25 % Mo) ໃຫ້ການແຂງຕົວເລິກ.
Carburizing ແລະ Nitriding:
Carburizing: 900–930 °C ໃນບັນຍາກາດຄາບອນເຮັດໃຫ້ເປັນກໍລະນີແຂງ 1.0–1.5 ມມ (HRC 58–62) ໃນໄລຍະແກນແຂງ (HRC 30–35).
Nitriding: 500–550°C ນໍາສະເຫນີຊັ້ນ nitride 0.2–0.4 mm (ຄວາມແຂງ> 1,000 HV) ໂດຍບໍ່ມີການ quenching ບິດເບືອນ, ເພີ່ມທະວີການທົນທານຕໍ່ການສວມໃສ່ແລະອາການເມື່ອຍລ້າ.
ການເຄືອບ PVD (TiN ຫຼື CrN): ຊັ້ນເຊລາມິກແຂງ 2-5 μm ປັບປຸງການຕໍ່ຕ້ານ corrosion ແລະປ້ອງກັນການສວມໃສ່ໃນລະຫວ່າງການປະກອບ.
Shot Peening: ເຮັດໃຫ້ຄວາມກົດດັນທີ່ຕົກຄ້າງຢູ່ໃນຄວາມເລິກ 0.4 ມມ, ເຮັດໃຫ້ຊີວິດຂອງຄວາມເມື່ອຍລ້າເພີ່ມຂຶ້ນເປັນສອງເທົ່າຢູ່ໃກ້ກັບແຜ່ນທີ່ມີຄວາມກົດດັນສູງ.
ການປ່ຽນ 42CrMo shafts ດ້ວຍ 40CrNiMo, ການປິ່ນປົວຄູ່ (carburized + nitrided), ຫຼັງຈາກນັ້ນ PVD-coated ແລະການສັກຢາ peened, ປັບປຸງຊີວິດຄວາມເມື່ອຍລ້າໂດຍ 25%. ການທົດສອບການສີດເກືອ (ASTM B117) ສະແດງໃຫ້ເຫັນ pitting ຫນ້ອຍ, ແລະການບິດເບືອນ runout ຍັງຄົງຢູ່ພາຍໃຕ້ 0.05 ມມ.
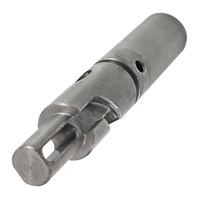
ເຄື່ອງຕິດຕາມ PV ຮອບວຽນຫຼາຍສິບພັນເທື່ອຕໍ່ປີ, ເຮັດວຽກຢູ່ໃນ -40 °C ຫາ +85 °C. Shafts ຕ້ອງຕ້ານກັບແຮງບິດຕ່ໍາ, ຄວາມເມື່ອຍລ້າຂອງວົງຈອນສູງແລະ swing ອຸນຫະພູມກ້ວາງ.
ຄວາມອົດທົນຄວາມເມື່ອຍລ້າສູງ: ຫຼາຍຮ້ອຍພັນຮອບທີ່ຄວາມກວ້າງຂອງຄວາມກົດດັນຕໍ່າຕ້ອງການໂລຫະປະສົມທີ່ມີການປະຕິບັດເສັ້ນໂຄ້ງ S-N ທີ່ດີເລີດ.
Ductility Across Temperature Extremes: Shafts ຕ້ອງມີຄວາມເຄັ່ງຄັດຢູ່ໃນອຸນຫະພູມຕໍ່າສຸດສູນ ແລະຮັກສາຄວາມເຂັ້ມແຂງຢູ່ທີ່ຄວາມຮ້ອນສູງ.
ຄວາມຕ້ານທານຕໍ່ການກັດກ່ອນ: ການສໍາຜັດພາຍນອກກັບຄວາມຊຸ່ມຊື່ນ, ຂີ້ຝຸ່ນ, ແລະຝົນເປັນບາງໂອກາດຕ້ອງການການປິ່ນປົວດ້ານປ້ອງກັນ.
ເຫຼັກກ້າ 40Cr (AISI 5140): ການດັບ ແລະ ລະບາຍຄວາມຮ້ອນ (840 °C quench, 400 °C temper) yields HRC 28-32, ຄວາມແຮງ tensile 850-1,000 MPa, ແລະຄວາມທົນທານທີ່ -50 °C. ຂີດຈຳກັດຄວາມເມື່ອຍລ້າແມ່ນ 350–400 MPa ຢູ່ທີ່10⁷ຮອບວຽນ.
Shot Peening: ເພີ່ມຄວາມກົດດັນສູງເຖິງ –700 MPa ທີ່ຄວາມເລິກ 0.2 ມມ, ເພີ່ມຊີວິດຄວາມເມື່ອຍລ້າໂດຍ 30%.
Epoxy Powder Coating (50 μm): UV-stabilized, ທົນ -40 °C ຫາ +120 °C, ປ້ອງກັນການກັດກ່ອນໃນທະເລຊາຍແລະສະພາບແວດລ້ອມແຄມທະເລ.
ໂຮງງານແສງຕາເວັນ 200 MW ໃນລັດ Arizona ປ່ຽນເປັນ 40Cr ທີ່ອຸນຫະພູມ 380 °C ບວກກັບການສັກຢາ peening ແລະ epoxy coating. ຫຼັງຈາກສາມປີ (–35 °C ຫາ +75 °C), ບໍ່ມີຮອຍແຕກຂອງພື້ນຜິວຫຼືຄວາມລົ້ມເຫຼວຂອງການເຄືອບ - ການປັບປຸງ 100% ຕໍ່ກັບຄວາມລົ້ມເຫລວກ່ອນຫນ້ານີ້ທີ່ເກີດຈາກຄວາມຊຸ່ມຊື່ນທີ່ເຮັດໃຫ້ເກີດຄວາມຊຸ່ມຊື່ນໃນ micro pitting.
ໜ່ວຍ ESS ແລະເຄື່ອງກຳເນີດແບບປະສົມແມ່ນຕັ້ງສະຫຼັບລະຫວ່າງໄດແບດເຕີຣີ້ ແລະການຜະລິດກາຊວນ. Shafts ປະເຊີນກັບການໂຫຼດຫຼາຍໂຫມດ: ການເຮັດວຽກຂອງມໍເຕີສະຫມໍ່າສະເຫມີ, torque spikes ຢ່າງກະທັນຫັນໃນລະຫວ່າງການຫັນປ່ຽນ, ແລະ vibrations ຈາກເຄື່ອງຈັກໃນການເຜົາໃຫມ້.
ການສັ່ນສະເທືອນຕ່ຳ ແລະ ຄວາມດຸ່ນດ່ຽງທີ່ຊັດເຈນ: ການປະກອບການຫມຸນ (rotor, flywheel, coupling) ຕ້ອງມີຄວາມດຸ່ນດ່ຽງພາຍໃນ 0.1 g·mm ເພື່ອຫຼີກເວັ້ນການສວມໃສ່ແລະການເດີນທາງ vibration.
Torque Impact Resistance: ໃນລະຫວ່າງການປ່ຽນຮູບແບບ, shafts ພົບກັບ torque surges ເກີນ 200 % ຂອງແຮງບິດຈັດອັນດັບ; ວັດສະດຸຕ້ອງຕ້ານການຜິດປົກກະຕິຂອງພາດສະຕິກ.
ປະສິດທິພາບຄວາມເມື່ອຍລ້າຂອງຮອບວຽນສູງ: UPS shafts ອາດຈະປະສົບກັບການປ່ຽນແປງຫຼາຍຮ້ອຍຄັ້ງຕໍ່ມື້ - ຫຼາຍກວ່າຫນຶ່ງລ້ານຮອບຕໍ່ປີ.
ເຫຼັກກ້າ 42CrMo (AISI 4140): ດັບທີ່ 860 °C ແລະ tempered ທີ່ 550 °C yielding core strength 1,100 MPa, hard-ness HRC 30-35.
ເຄື່ອງຈັກຄວາມແມ່ນຍໍາ:
ເຄື່ອງຫຍາບພາຍໃນ 0.5 ມມ ກ່ອນການປິ່ນປົວຄວາມຮ້ອນເພື່ອຫຼຸດຜ່ອນການບິດເບືອນ.
ດັບໄຟແລະຮ້ອນ, ຫຼັງຈາກນັ້ນ grind rough ກັບພາຍໃນ 0.1 ມມຂອງເສັ້ນຜ່າກາງສຸດທ້າຍ.
ສຸດທ້າຍ grind ກັບ ± 0.005 mm ຄວາມທົນທານ, ສໍາເລັດຮູບດ້ານ Ra ≤ 0.4 μm.
Shot Peening: ສ້າງຄວາມດັນໃຫ້ -800 MPa ຄວາມເລິກ 0.2 ມມ, ຫຼຸດຜ່ອນການເກີດຮອຍແຕກໃນເຂດທີ່ມີຄວາມກົດດັນສູງ.
ການດຸ່ນດ່ຽງແບບໄດນາມິກ: ການດຸ່ນດ່ຽງການປະກອບເປັນ < 0.1 g·mm ທີ່ 3,000 RPM ເພື່ອຫຼຸດຜ່ອນການສັ່ນສະເທືອນ.
A ESS ເຍຍລະມັນປະຕິບັດ 42CrMo shaft (ເສັ້ນຜ່າສູນກາງວາລະສານ 280 ມມ) ທີ່ມີ quench-temper, shot peening, ແລະການດຸ່ນດ່ຽງ. ຫຼັງຈາກ 24 ເດືອນທີ່ມີເຫດການ 150-200 ຕາຂ່າຍໄຟຟ້າຕໍ່ປີ, ການສັ່ນສະເທືອນຍັງຄົງຢູ່ < 2 mm/s, ແລະບໍ່ມີຂໍ້ບົກພ່ອງຂອງ shaft ເກີດຂຶ້ນ - ການຢືນຢັນຄວາມສໍາຄັນຂອງເຄື່ອງຈັກທີ່ມີຄວາມແມ່ນຍໍາແລະການດຸ່ນດ່ຽງ.
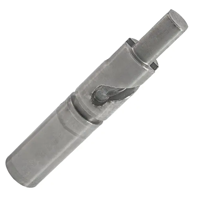
ປັ໊ມໄຟຟ້າໃນເຄື່ອງເຮັດຄວາມເຢັນຂອງໂຮງງານໄຟຟ້າ, ນ້ໍາປ້ອນຫມໍ້ນ້ໍາ, ແລະການບໍາບັດນ້ໍາປະເຊີນກັບຄວາມກົດດັນຮອບວຽນເຖິງ 20 MPa, ໄມ້ຄ້ອນນ້ໍາ, ແລະນ້ໍາ corrosive.
ຄວາມຕ້ານທານຕໍ່ການກັດກ່ອນ: Shafts ຕ້ອງຕ້ານກັບ pitting ແລະຄວາມກົດດັນ - corrosion corrosion ຈາກນ້ໍາ chlorinated ຫຼືຕ່ໍາ pH.
ການສໍາເລັດຮູບຂອງພື້ນຜິວສູງແລະຄວາມຊື່ສັດ: ເບກແລະປະທັບຕາອີງໃສ່ການສໍາເລັດຮູບ shaft Ra ≤ 0.2 μmແລະຄວາມຊື່ < 0.03 mm / m ເພື່ອປ້ອງກັນການສວມໃສ່ແລະການຮົ່ວໄຫຼ.
ຄວາມຕ້ານທານຄວາມເມື່ອຍລ້າພາຍໃຕ້ການຂ້າມຜ່ານ: Shafts ທົນທານຕໍ່ຄວາມກົດດັນສູງເຖິງ 25 MPa—ຂໍ້ຈໍາກັດຄວາມອົດທົນໃນການງໍແລະແຮງບິດຕ້ອງເກີນ 600 MPa.
ສະແຕນເລດ 316L: ການຕໍ່ຕ້ານ chloride ທີ່ດີເລີດແລະຄວາມຫມັ້ນຄົງຂອງກົນຈັກສູງເຖິງ 450 ° C; ທົນທານຕໍ່ pitting ໃນນ້ໍາທີ່ເປັນກາງຫຼືເປັນກົດເລັກນ້ອຍ.
Nitriding ອຸນຫະພູມຕ່ໍາ: 450-500 °C ກະຈາຍໄນໂຕຣເຈນເຂົ້າໄປໃນ austenite, ປະກອບເປັນ 'S-layer' ແຂງ (~10–20 μm) ທີ່ມີຄວາມແຂງ> 700 HV, ປັບປຸງການຕໍ່ຕ້ານການສວມໃສ່ແລະອາຍຸການ fatigue ໃນຂະນະທີ່ຮັກສາຄວາມຕ້ານທານ corrosion.
ການໃສ່ສີດ້ວຍໄຟຟ້າເຄມີ: ເພີ່ມຟິມອອກໄຊທີ່ຜະນຶກຂຸມຈຸນລະພາກຈາກເຄື່ອງຈັກ, ເສີມຂະຫຍາຍການປ້ອງກັນ corrosion, ໂດຍສະເພາະໃນວົງຈອນນ້ໍານິວເຄລຍຫຼືຄວາມບໍລິສຸດສູງ.
Shot Peening: ເຮັດໃຫ້ຄວາມກົດດັນບີບອັດ -500 MPa ໄປສູ່ຄວາມເລິກ 0.2 ມມ, ຊັກຊ້າການເລີ່ມຕົ້ນຮອຍແຕກທີ່ເມື່ອຍລ້າພາຍໃຕ້ຄວາມກົດດັນຊົ່ວຄາວ.
Precision Grinding: ບັນລຸຄວາມທົນທານ diametric ± 0.008 mm ແລະສໍາເລັດຮູບ Ra ≤ 0.2 μmສໍາລັບລູກປືນແລະປະທັບຕາ.
ສະຖານີນິວເຄລຍໄດ້ທົດແທນ shafts corroded ດ້ວຍເຫຼັກ 316L, nitrided ອຸນຫະພູມຕ່ໍາ, ສີ electrochemically, ແລະ peened. ຫຼັງຈາກສາມປີພາຍໃຕ້ການບໍລິການ 15 MPa, shafts ສະແດງໃຫ້ເຫັນວ່າບໍ່ມີຮອຍແຕກຫຼືຄວາມເມື່ອຍລ້າ, ແລະການປະທັບຕາຍັງຄົງຢູ່ - ພິສູດປະສິດທິພາບຂອງການປິ່ນປົວ.
shafts motor underpin ການດໍາເນີນງານທີ່ເຊື່ອຖືໄດ້ຂອງອຸປະກອນພະລັງງານ. ໃນທົ່ວກັງຫັນລົມ, ເຄື່ອງຕິດຕາມ PV, ລະບົບ ESS UPS, ແລະປໍ້າແຮງດັນສູງ, ຄວາມລົ້ມເຫຼວຂອງ shaft ສາມາດເຮັດໃຫ້ເກີດການຢຸດເຮັດວຽກທີ່ບໍ່ໄດ້ວາງແຜນໄວ້, ອັນຕະລາຍດ້ານຄວາມປອດໄພ, ແລະການສ້ອມແປງຄ່າໃຊ້ຈ່າຍ. ການປະຕິບັດຫຼັກປະກອບມີ:
ການເລືອກວັດສະດຸ:
ກັງຫັນລົມ: 40CrNiMo ກັບ carburizing, nitriding, ແລະ PVD ເຄືອບສໍາລັບການ corrosion offshore ແລະ fatigue.
PV Trackers: 40Cr ທີ່ມີອຸນຫະພູມຕ່ໍາ, ການສັກຢາ peening, ແລະ epoxy ທົນທານຕໍ່ UV ສໍາລັບວົງຈອນອຸນຫະພູມທີ່ຮ້າຍໄປ.
ESS/UPS & Hybrid Generators: 42CrMo ດັບ ແລະ tempered, ເຄື່ອງທີ່ຊັດເຈນ, ແຊງ peened, ແລະ dynamically balanced < 0.1 g·mm.
ປັ໊ມໄຟຟ້າ: 316L ທີ່ມີ nitriding ອຸນຫະພູມຕ່ໍາ, ສີ electrochemical, ການສັກຢາ peening, ແລະການ grinding Ra ≤ 0.2 μmສໍາລັບປະສິດທິພາບນ້ໍາ, ທົນທານຕໍ່ຄວາມເມື່ອຍລ້າ.
ການປິ່ນປົວຄວາມຮ້ອນ ແລະການປັບປຸງພື້ນຜິວ:
Carburizing + Nitriding ສໍາລັບແຮງບິດສູງແລະການກັດກ່ອນນອກຝັ່ງ.
Nitriding ອຸນຫະພູມຕ່ໍາ ສໍາລັບການ corrosion ອ່ອນໆແລະຊີວິດ fatigue ສູງ.
ການສັກຢາ Peening ເພື່ອເຮັດໃຫ້ຄວາມກົດດັນບີບອັດ.
PVD/Electrochemical Coatings ເພື່ອປະທັບຕາຫນ້າດິນແລະຕ້ານການສວມໃສ່.
Precision Machining ແລະການດຸ່ນດ່ຽງ:
Preheat-treatment Machining ກັບ 0.5 mm ອະນຸຍາດໃຫ້ສໍາເລັດຮູບເພື່ອຫຼຸດຜ່ອນການບິດເບືອນ.
ສຸດທ້າຍ Grinding ກັບ ± 0.005 ມມຄວາມທົນທານແລະ Ra ≤ 0.4 μm (ຫຼື ≤ 0.2 μm ສໍາລັບ shafts ປັ໊ມ).
ການດຸ່ນດ່ຽງແບບໄດນາມິກ ທີ່ຄວາມໄວຂອງການເຮັດວຽກເປັນ < 0.1 g·mm unbalance.
ການຄວບຄຸມຄຸນນະພາບແລະການທົດສອບ
ການວັດແທກ CMM ແລະ Laser ສໍາລັບຄວາມເຂັ້ມຂຸ້ນ, ຄວາມກົງ, ແລະ runout.
ການທົດສອບຄວາມເມື່ອຍລ້າແລະການກັດ ກ່ອນໃນ shafts ຕົວຢ່າງກ່ອນການຜະລິດເຕັມຂະຫນາດ.
ການກວດກາປົກກະຕິໃນພາກສະຫນາມ ຂອງການສັ່ນສະເທືອນ, runout, ແລະສະພາບຫນ້າດິນ.
Shenzhen Wandaan Precision Technology Co., Ltd. ສະຫນອງການແກ້ໄຂ turnkey ເພື່ອຕອບສະຫນອງຄວາມຕ້ອງການເຫຼົ່ານີ້:
ການກວດສອບວັດສະດຸ: ການວິເຄາະ Spectrochemical ຂອງເຫຼັກດິບ (40CrNiMo, 42CrMo, 40Cr, 316L).
ການປິ່ນປົວຄວາມຮ້ອນທີ່ກໍາຫນົດເອງ: ຄາໂບໄຮເດຣດ, nitriding, quench-tempering, ການເຄືອບ PVD, ແລະການບັນເທົາຄວາມກົດດັນ.
Precision Machining: CNC turning, grinding, ແລະສໍາເລັດຮູບເພື່ອຄວາມທົນທານແຫນ້ນແຫນ້ນ (± 0.01 mm) ກັບ Ra ≤ 0.2 μm.
ການເພີ່ມປະສິດທິພາບຂອງພື້ນຜິວ: ການສັກຢາ peening, ສີ electrochemical, ແລະແຜ່ນສໍາລັບການ corrosion ແລະການຕໍ່ຕ້ານການສວມໃສ່.
ການຮັບປະກັນຄຸນນະພາບ: ການວັດແທກເລເຊີໃນເສັ້ນ, ການກວດສອບ CMM, ການດຸ່ນດ່ຽງແບບເຄື່ອນໄຫວ, ແລະການທົດສອບຄວາມເມື່ອຍລ້າ.
ສະຫນັບສະຫນູນພາກສະຫນາມ: ການກວດສອບການສອດຄ່ອງກັບສະຖານທີ່, ການຕິດຕາມສະພາບ, ແລະການຊີ້ນໍາການບໍາລຸງຮັກສາ.
ຄຳແນະນຳ:
ມີສ່ວນຮ່ວມໃນຕອນຕົ້ນ: ຮ່ວມມືກັບວິສະວະກອນຂອງ Wandaan ໃນລະຫວ່າງການອອກແບບເພື່ອໃຫ້ກົງກັບວັດສະດຸ shaft ແລະການປິ່ນປົວກັບກໍລະນີການໂຫຼດສະເພາະແລະສະພາບແວດລ້ອມ.
ກວດສອບຄວາມຖືກຕ້ອງກັບການທົດສອບ: ສະຫນອງ shafts ຕົວຢ່າງສໍາລັບການເລັ່ງຄວາມເມື່ອຍລ້າແລະການທົດສອບ corrosion ພາຍໃຕ້ເງື່ອນໄຂການບໍລິການ simulated.
ປະຕິບັດການບໍາລຸງຮັກສາປ້ອງກັນ: ສ້າງໄລຍະການກວດສອບສໍາລັບການສັ່ນສະເທືອນ, ແລ່ນ, ແລະຄວາມສົມບູນຂອງພື້ນຜິວເພື່ອຈັບການເຊື່ອມໂຊມໄວ.
ໂດຍການລວມເອົາການປະຕິບັດທີ່ດີທີ່ສຸດເຫຼົ່ານີ້ແລະນໍາໃຊ້ຄວາມຊໍານານຂອງ Shenzhen Wandaan, ຜູ້ຜະລິດອຸປະກອນພະລັງງານແລະຜູ້ປະກອບການສາມາດປະຕິບັດໄດ້. ເພົາມໍເຕີ ທີ່ໃຫ້ປະສິດທິພາບຫຼາຍປີທີ່ໜ້າເຊື່ອຖື, ການບຳລຸງຮັກສາທີ່ເປັນມິດ - ຮັບປະກັນລະບົບພະລັງງານຍັງຄົງມີປະສິດທິພາບ, ປອດໄພ, ແລະປະຫຍັດຄ່າໃຊ້ຈ່າຍ.


