


មើល៖ 0 អ្នកនិពន្ធ៖ កម្មវិធីនិពន្ធគេហទំព័រ ពេលវេលាបោះពុម្ព៖ 2025-06-11 ប្រភពដើម៖ គេហទំព័រ


អ័ក្សម៉ូទ័រមានសារៈសំខាន់ក្នុងកម្មវិធីថាមពល - ទួរប៊ីនខ្យល់ ឧបករណ៍តាមដាន photovoltaic (PV) សំណុំម៉ាស៊ីនភ្លើងកូនកាត់ ប្រព័ន្ធផ្ទុកថាមពល (ESS) UPS ឯកតា និងម៉ាស៊ីនបូមអគ្គិសនីដែលមានសម្ពាធខ្ពស់។ ពួកគេត្រូវតែបញ្ជូនកម្លាំងបង្វិលជុំ គាំទ្រសមាសធាតុបង្វិល និងរក្សាការតម្រឹមយ៉ាងច្បាស់លាស់នៅក្រោមលក្ខខណ្ឌដ៏អាក្រក់៖ សីតុណ្ហភាពខ្លាំង សម្ពាធខ្ពស់ សារធាតុរាវដែលច្រេះ ភាពកខ្វក់នៃភាគល្អិត និងរំញ័រ។ ស្រោបដែលមិនស្តង់ដារអាចនាំទៅរកការបរាជ័យដ៏មហន្តរាយ ពេលវេលារងចាំដោយមិនបានគ្រោងទុក និងថ្លៃជួសជុលខ្ពស់។ ដើម្បីបំពេញតម្រូវការទាំងនេះ ចង្រ្កានត្រូវការការជ្រើសរើសសម្ភារៈដោយប្រុងប្រយ័ត្ន ការព្យាបាលកំដៅច្បាស់លាស់ គ្រឿងម៉ាស៊ីនយ៉ាងម៉ត់ចត់ និងការព្យាបាលលើផ្ទៃកម្រិតខ្ពស់។
ស្នែងទួរប៊ីនខ្យល់ត្រូវតែគ្រប់គ្រងពេលពត់កោងដ៏ធំសម្បើម និងបន្ទុកបង្វិល។ រ៉ូទ័ររបស់ទួរប៊ីន 5 MW អាចលើសពី 80 តោន ជាមួយនឹងកម្លាំងបង្វិលម៉ាស៊ីនរហូតដល់ 4,000 kNm ។ ការដំឡើងនៅឈូងសមុទ្របន្ថែមការបាញ់អំបិលដែលច្រេះ និងសំណើមថេរ។
ភាពធន់នឹងកម្លាំងខ្ពស់ និងអស់កម្លាំង៖ អ័ក្សស៊ូទ្រាំនឹងការពត់កោង និងរមួលរួមគ្នាពីកម្លាំងខ្យល់ និងការផលិតថាមពល ដែលទាមទារសម្ភារៈដែលមានទិន្នផលខ្ពស់ និងកម្រិតនៃភាពអស់កម្លាំង។
ធន់នឹងការច្រេះ៖ ទួរប៊ីននៅឈូងសមុទ្រត្រូវការយ៉ាន់ស្ព័រដែលទប់ទល់នឹងការជ្រាបទឹកដែលបណ្ដាលមកពីក្លរីត និងការបង្ក្រាបដោយស្ត្រេស។
ភាពត្រឹមត្រូវនៃវិមាត្រ៖ ការប្រមូលផ្តុំច្បាស់លាស់ (ជាញឹកញាប់< 0.02 ម.ម សរុបបានចង្អុលបង្ហាញ) និងផ្ទៃរលោងការពារភាពមិនស្មើគ្នា និងការបរាជ័យនៃទ្រនាប់មិនគ្រប់ខែ។
40CrNiMo Steel (AISI 4340): ផ្តល់នូវកម្លាំង tensile ពី 1,200–1,400 MPa និងមានភាពរឹងល្អចុះដល់ -40 °C។ គីមីវិទ្យារបស់វា (≈ 0.40 % C, 1.65 % Cr, 1.80 % Ni, 0.25 % Mo) ផ្តល់នូវភាពរឹងយ៉ាងជ្រៅ។
Carburizing និង Nitriding៖
Carburizing: 900-930 °C នៅក្នុងបរិយាកាសកាបូនផ្តល់ទិន្នផលប្រអប់រឹង 1.0-1.5 mm (HRC 58-62) លើស្នូលរឹង (HRC 30-35) ។
Nitriding: 500–550 °C ណែនាំស្រទាប់ nitride 0.2–0.4 mm (រឹង> 1,000 HV) ដោយមិនមាន quenching distortion បង្កើនភាពធន់ទ្រាំពាក់ និងជីវិតអស់កម្លាំង។
PVD Coating (TiN ឬ CrN): ស្រទាប់សេរ៉ាមិចរឹង 2-5 μm ធ្វើអោយប្រសើរឡើងនូវភាពធន់នឹងការ corrosion និងការការពារការពាក់កំឡុងពេលដំឡើង។
Shot Peening: ផ្តល់ភាពតានតឹងសំណល់ដល់ជម្រៅ 0.4 មីលីម៉ែត្រ ធ្វើឱ្យជីវិតអស់កម្លាំងទ្វេដងនៅជិតស្នាមប្រេះដែលមានភាពតានតឹងខ្ពស់។
ការជំនួស 42CrMo shafts ជាមួយ 40CrNiMo, ព្យាបាលពីរដង (carburized + nitrided) បន្ទាប់មក PVD-coated និងបាញ់ peened, ធ្វើអោយប្រសើរឡើងនូវជីវិតអស់កម្លាំង 25% ។ ការធ្វើតេស្តបាញ់អំបិល (ASTM B117) បានបង្ហាញការធ្វេសប្រហែសនៃការចាក់សំរាម ហើយការបង្ខូចទ្រង់ទ្រាយនៃការហៀរចេញគឺស្ថិតនៅក្រោម 0.05 មីលីម៉ែត្រ។
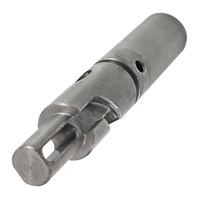
ឧបករណ៍តាមដាន PV វដ្តរាប់ម៉ឺនដងក្នុងមួយឆ្នាំ ដំណើរការក្នុងចន្លោះពី -40 °C ដល់ +85 °C។ Shafts ត្រូវតែទប់ទល់នឹងកម្លាំងបង្វិលទាប ភាពអស់កម្លាំងនៃវដ្តខ្ពស់ និងការផ្លាស់ប្តូរសីតុណ្ហភាពធំទូលាយ។
ភាពធន់នឹងភាពអស់កម្លាំងខ្ពស់៖ រាប់រយរាប់ពាន់នៃវដ្តនៅកម្រិតស្ត្រេសទាបទាមទារយ៉ាន់ស្ព័រជាមួយនឹងដំណើរការខ្សែកោង S-N ដ៏ល្អឥតខ្ចោះ។
Ductility Across Temperature Extremes: Shafts ត្រូវតែរក្សាភាពរឹងនៅសីតុណ្ហភាព subzero និងរក្សាភាពខ្លាំងនៅកំដៅជុំវិញខ្ពស់។
ភាពធន់នឹងការច្រេះ៖ ការប៉ះពាល់នឹងសំណើម ធូលី និងភ្លៀងម្តងម្កាល ទាមទារឱ្យមានការព្យាបាលលើផ្ទៃខាងក្រៅ។
ដែកថែប 40Cr (AISI 5140): ពន្លត់ និងកំដៅ (840 °C quench, 400 °C temper) ផ្តល់ទិន្នផល HRC 28-32, កម្លាំង tensile 850-1,000 MPa, និងភាពរឹងនៅ -50 ° C ។ ដែនកំណត់នៃភាពអស់កម្លាំងគឺ 350-400 MPa នៅ10⁷វដ្ត។
Shot Peening: បន្ថែមភាពតានតឹងបង្ហាប់រហូតដល់ -700 MPa នៅជម្រៅ 0.2 មីលីម៉ែត្រ បង្កើនអាយុអស់កម្លាំង 30% ។
Epoxy Powder Coating (50 μm): UV-stabilized, withstand -40 °C to +120 °C, ការពារការច្រេះនៅក្នុងបរិស្ថានវាលខ្សាច់ និងឆ្នេរសមុទ្រ។
រោងចក្រថាមពលពន្លឺព្រះអាទិត្យ 200 MW នៅរដ្ឋ Arizona បានប្តូរទៅសីតុណ្ហភាព 40Cr នៅសីតុណ្ហភាព 380 °C បូកនឹងការបាញ់ប្រហារ និងថ្នាំកូត epoxy ។ បន្ទាប់ពីបីឆ្នាំ (-35 °C ដល់ +75 °C) គ្មានការប្រេះស្រាំលើផ្ទៃ ឬការបរាជ័យនៃការស្រោបទេ ពោលគឺមានភាពប្រសើរឡើង 100% លើការបរាជ័យមុនៗដែលបណ្តាលមកពីសំណើមដែលបណ្តាលមកពីមីក្រូ pitting ។
គ្រឿង ESS និងម៉ាស៊ីនភ្លើងកូនកាត់កំណត់ប្តូររវាងដ្រាយថ្មនិងជំនាន់ម៉ាស៊ូត។ Shafts ប្រឈមមុខនឹងការផ្ទុកច្រើនរបៀប៖ ប្រតិបត្តិការម៉ូទ័រស្ថិរភាព កម្លាំងបង្វិលជុំរំពេចកំឡុងពេលផ្លាស់ប្តូរ និងការរំញ័រពីម៉ាស៊ីនចំហេះ។
រំញ័រទាប និងសមតុល្យភាពច្បាស់លាស់៖ ការបង្វិលជុំ (rotor, flywheel, coupling) ត្រូវតែមានតុល្យភាពក្នុងរង្វង់ 0.1 g·mm ដើម្បីជៀសវាងការពាក់និងការរំញ័រ។
ភាពធន់នឹងឥទ្ធិពលកម្លាំងបង្វិលជុំ៖ កំឡុងពេលប្តូររបៀប អ័ក្សជួបប្រទះនឹងការកើនឡើងកម្លាំងបង្វិលលើសពី 200% នៃកម្លាំងបង្វិលជុំដែលបានវាយតម្លៃ។ សម្ភារៈត្រូវតែទប់ទល់នឹងការខូចទ្រង់ទ្រាយប្លាស្ទិក។
ការអនុវត្តភាពអស់កម្លាំងនៃវដ្តខ្ពស់៖ UPS shafts អាចជួបប្រទះការផ្លាស់ប្តូររាប់រយជារៀងរាល់ថ្ងៃ—ជាងមួយលានវដ្តក្នុងមួយឆ្នាំ។
42CrMo Steel (AISI 4140): ពន្លត់នៅ 860 °C និង tempered នៅ 550 °C ផ្តល់កម្លាំងស្នូល 1,100 MPa, hard-ness HRC 30-35 ។
ភាពជាក់លាក់ម៉ាស៊ីន៖
ម៉ាស៊ីនរដុបទៅក្នុងរង្វង់ 0.5 មីលីម៉ែត្រមុនពេលព្យាបាលកំដៅដើម្បីកាត់បន្ថយការបង្ខូចទ្រង់ទ្រាយ។
រំងាស់និងកំដៅបន្ទាប់មកកិនឱ្យម៉ត់ក្នុងរង្វង់ 0.1 មីលីម៉ែត្រនៃអង្កត់ផ្ចិតចុងក្រោយ។
ការកិនចុងក្រោយទៅ ± 0.005 មីលីម៉ែត្រការអត់ធ្មត់ផ្ទៃបញ្ចប់ Ra ≤ 0.4 μm។
Shot Peening: បញ្ចេញភាពតានតឹងបង្ហាប់ -800 MPa ដល់ជម្រៅ 0.2 mm កាត់បន្ថយការប្រេះស្រាំនៅក្នុងតំបន់ដែលមានភាពតានតឹងខ្ពស់។
តុល្យភាពថាមវន្ត៖ ការផ្គុំសមតុល្យទៅ < 0.1 g·mm នៅ 3,000 RPM ដើម្បីកាត់បន្ថយរំញ័រ។
អេសអេសអាឡឺម៉ង់បានអនុវត្ត 42CrMo shaft (អង្កត់ផ្ចិតកាសែត 280 មីលីម៉ែត្រ) ជាមួយនឹង quench-temper, shot peening និងតុល្យភាព។ បន្ទាប់ពីរយៈពេល 24 ខែជាមួយនឹងព្រឹត្តិការណ៍ជិះក្រឡាចត្រង្គ 150-200 ជារៀងរាល់ឆ្នាំ ការរំញ័រនៅតែមាន < 2 mm/s ហើយមិនមានកំហុសឆ្គងណាមួយកើតឡើងទេ—ការបញ្ជាក់ពីសារៈសំខាន់នៃម៉ាស៊ីនមានភាពជាក់លាក់ និងតុល្យភាព។
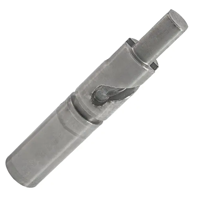
ស្នប់អគ្គិសនីនៅក្នុងម៉ាស៊ីនត្រជាក់ ទឹកចំហុយ និងការព្យាបាលទឹកប្រឈមនឹងសម្ពាធរង្វិលរហូតដល់ 20 MPa ញញួរទឹក និងវត្ថុរាវដែលច្រេះ។
ភាពធន់នឹងការច្រេះ៖ ស្រោបត្រូវតែទប់ទល់នឹងស្នាមប្រេះ និងការច្រេះស្ត្រេសពីទឹកដែលមានក្លរីន ឬទឹកដែលមាន pH ទាប។
ការបញ្ចប់ផ្ទៃខាងលើនិងភាពត្រង់ខ្ពស់៖ ទ្រនាប់ និងការផ្សាភ្ជាប់ពឹងផ្អែកលើការបញ្ចប់នៃអ័ក្ស Ra ≤ 0.2 μm និងភាពត្រង់ < 0.03 mm/m ដើម្បីការពារការពាក់ និងការលេចធ្លាយ។
ភាពធន់នឹងការអស់កម្លាំងនៅក្រោមអន្តរកាល៖ អ័ក្សស៊ូទ្រាំនឹងការកើនឡើងសម្ពាធដល់ 25 MPa - ដែនកំណត់នៃការស៊ូទ្រាំក្នុងការពត់កោង និងការបង្វិលត្រូវតែលើសពី 600 MPa ។
ដែកអ៊ីណុក 316L: ភាពធន់នឹងក្លរួដ៏ល្អឥតខ្ចោះ និងស្ថេរភាពមេកានិចរហូតដល់ 450 °C; ទប់ទល់នឹងរណ្តៅក្នុងទឹកអព្យាក្រឹត ឬអាស៊ីតបន្តិច។
Nitriding សីតុណ្ហភាពទាប៖ 450-500 °C សាយភាយអាសូតចូលទៅក្នុង austenite បង្កើតជាស្រទាប់រឹង 'S-layer' (~10-20 μm) ជាមួយនឹងភាពរឹង> 700 HV ធ្វើអោយប្រសើរឡើងនូវភាពធន់នឹងការពាក់ និងជីវិតអស់កម្លាំង ខណៈពេលដែលរក្សាភាពធន់នឹងច្រេះ។
ការដាក់ពណ៌តាមអេឡិចត្រូគីមី៖ បន្ថែមនូវខ្សែភាពយន្តអុកស៊ីដដែលបិទរន្ធមីក្រូពីម៉ាស៊ីន បង្កើនការការពារច្រេះ ជាពិសេសនៅក្នុងសៀគ្វីទឹកដែលមានជាតិនុយក្លេអ៊ែរ ឬភាពបរិសុទ្ធខ្ពស់។
Shot Peening: បញ្ចេញភាពតានតឹងបង្ហាប់ -500 MPa ដល់ជម្រៅ 0.2 ម.ម, ពន្យាពេលការចាប់ផ្តើមការបង្ក្រាបអស់កម្លាំងនៅក្រោមសម្ពាធបណ្តោះអាសន្ន។
ការកិនដោយភាពជាក់លាក់៖ សម្រេចបាននូវភាពអត់ធ្មត់ ± 0.008 mm និងការបញ្ចប់ Ra ≤ 0.2 μm សម្រាប់សត្វខ្លាឃ្មុំ និងការផ្សាភ្ជាប់។
ស្ថានីយ៍នុយក្លេអ៊ែរបានជំនួសកំណាត់ដែលខូចដោយដែក 316L, នីទ្រីតសីតុណ្ហភាពទាប, ពណ៌អេឡិចត្រូគីមី និងបានបាញ់។ បន្ទាប់ពីរយៈពេលបីឆ្នាំក្រោមការបម្រើ 15 MPa, shafts បានបង្ហាញថាមិនមានស្នាមប្រេះឬអស់កម្លាំងទេហើយការផ្សាភ្ជាប់នៅដដែល - បង្ហាញពីប្រសិទ្ធភាពនៃការព្យាបាល។
ចង្កឹះម៉ូទ័រ គាំទ្រប្រតិបត្តិការដែលអាចទុកចិត្តបាននៃឧបករណ៍ថាមពល។ នៅទូទាំងទួរប៊ីនខ្យល់ ឧបករណ៍តាមដាន PV ប្រព័ន្ធ ESS UPS និងម៉ាស៊ីនបូមសម្ពាធខ្ពស់ ការបរាជ័យនៃអ័ក្សអាចបណ្តាលឱ្យមានពេលវេលារងចាំដោយមិនបានគ្រោងទុក គ្រោះថ្នាក់សុវត្ថិភាព និងការជួសជុលថ្លៃដើម។ ការអនុវត្តសំខាន់ៗរួមមានៈ
ការជ្រើសរើសសម្ភារៈ៖
ទួរប៊ីនខ្យល់៖ 40CrNiMo ដែលមានសារធាតុ carburizing, nitriding និង PVD coating សម្រាប់ការច្រេះ និងអស់កម្លាំង។
PV Trackers: 40Cr ជាមួយនឹងសីតុណ្ហភាពទាប ការបាញ់ប្រហារ និង epoxy ធន់នឹងកាំរស្មី UV សម្រាប់វដ្តសីតុណ្ហភាពខ្លាំង។
ESS/UPS & Hybrid Generators៖ 42CrMo ពន្លត់ និង tempered, ម៉ាស៊ីនជាក់លាក់, បាញ់ peened, និងមានតុល្យភាពថាមវន្តទៅ <0.1 g·mm។
ស្នប់អគ្គិសនី៖ 316L ជាមួយ nitriding សីតុណ្ហភាពទាប ការដាក់ពណ៌ដោយ electrochemical, shot peening និងការកិន Ra ≤ 0.2 μm សម្រាប់ធន់នឹងទឹក ធន់នឹងការអស់កម្លាំង។
ការព្យាបាលកំដៅ និងការពង្រឹងផ្ទៃ៖
Carburizing + Nitriding សម្រាប់កម្លាំងបង្វិលជុំខ្ពស់ និងការច្រេះនៅឆ្នេរសមុទ្រ។
Nitriding សីតុណ្ហភាពទាប សម្រាប់ការ corrosion ស្រាល និងជីវិតអស់កម្លាំងខ្ពស់។
បាញ់ Peening ដើម្បីជំរុញភាពតានតឹង។
PVD/Electrochemical Coatings ដើម្បីផ្សាភ្ជាប់ផ្ទៃ និងទប់ទល់នឹងការពាក់។
ភាពជាក់លាក់ម៉ាស៊ីន និងតុល្យភាព៖
Preheat-treatment Machining ជាមួយនឹងការអនុញ្ញាតបញ្ចប់ 0.5 mm ដើម្បីកាត់បន្ថយការបង្ខូចទ្រង់ទ្រាយ។
ការកិនចុងក្រោយ ទៅ ± 0.005 mm អត់ធ្មត់ និង Ra ≤ 0.4 μm (ឬ ≤ 0.2 μm សម្រាប់ស្នប់ស្នប់) ។
តុល្យភាពថាមវន្ត នៅល្បឿនប្រតិបត្តិការទៅ <0.1 g·mm unbalance។
ការត្រួតពិនិត្យគុណភាព និងការធ្វើតេស្ត
CMM និងការវាស់ឡាស៊ែរ សម្រាប់ការប្រមូលផ្តុំ, ត្រង់, និងការរត់ចេញ។
ការធ្វើតេស្តហត់នឿយ និងការច្រេះ នៅលើស្គរគំរូ មុនពេលផលិតកម្មពេញខ្នាត។
ការត្រួតពិនិត្យក្នុងបរិវេណជាទៀងទាត់ នៃរំញ័រ ការហៀរចេញ និងស្ថានភាពផ្ទៃ។
Shenzhen Wandaan Precision Technology Co., Ltd. ផ្តល់ជូននូវដំណោះស្រាយ turnkey ដើម្បីបំពេញតាមតម្រូវការទាំងនេះ៖
សុពលភាពសម្ភារៈ៖ ការវិភាគ Spectrochemical នៃដែកថែបឆៅ (40CrNiMo, 42CrMo, 40Cr, 316L)។
ការព្យាបាលកំដៅតាមតម្រូវការ៖ កាបឺរីង នីទ្រីដ ការពន្លត់កំដៅ ថ្នាំកូត PVD និងការបន្ធូរភាពតានតឹង។
ម៉ាស៊ីនកាត់ភាពជាក់លាក់៖ ការបង្វិល CNC ការកិន និងការបញ្ចប់ទៅនឹងការអត់ធ្មត់តឹង (± 0.01 mm) ជាមួយ Ra ≤ 0.2 μm។
ការពង្រឹងផ្ទៃ៖ ការបាញ់ថ្នាំ ការលាបពណ៌ដោយអេឡិចត្រូគីមី និងបន្ទះសម្រាប់ភាពធន់នឹងការ corrosion និងពាក់។
ការធានាគុណភាព៖ ការវាស់ឡាស៊ែរក្នុងបន្ទាត់ ការត្រួតពិនិត្យ CMM តុល្យភាពថាមវន្ត និងការធ្វើតេស្តអស់កម្លាំង។
ជំនួយផ្នែក៖ ការត្រួតពិនិត្យការតម្រឹមនៅនឹងកន្លែង ការត្រួតពិនិត្យស្ថានភាព និងការណែនាំអំពីការថែទាំ។
អនុសាសន៍៖
ចូលរួមជាមុនសិន៖ សហការជាមួយវិស្វកររបស់ Wandaan កំឡុងពេលរចនា ដើម្បីផ្គូផ្គងសម្ភារៈ និងការព្យាបាលទៅនឹងករណីផ្ទុកជាក់លាក់ និងបរិស្ថាន។
ធ្វើឱ្យមានសុពលភាពជាមួយនឹងការធ្វើតេស្ត៖ ផ្តល់គំរូរាងសំណាកសម្រាប់ការធ្វើតេស្តភាពនឿយហត់ និងច្រេះដែលមានល្បឿនលឿនក្រោមលក្ខខណ្ឌសេវាក្លែងធ្វើ។
អនុវត្តការថែទាំការពារ៖ បង្កើតចន្លោះពេលត្រួតពិនិត្យសម្រាប់ការរំញ័រ ការហៀរចេញ និងភាពត្រឹមត្រូវនៃផ្ទៃ ដើម្បីចាប់យកការរិចរិលបានទាន់ពេលវេលា។
តាមរយៈការរួមបញ្ចូលការអនុវត្តល្អបំផុតទាំងនេះ និងប្រើប្រាស់ជំនាញរបស់ Shenzhen Wandaan ក្រុមហ៊ុនផលិតឧបករណ៍ថាមពល និងប្រតិបត្តិករអាចដាក់ពង្រាយ អ័ក្សម៉ូទ័រ ដែលផ្តល់នូវការអនុវត្ដន៍ដែលអាចទុកចិត្តបាន និងការថែទាំបានច្រើនឆ្នាំ - ធានាឱ្យប្រព័ន្ធថាមពលនៅតែមានប្រសិទ្ធភាព សុវត្ថិភាព និងសន្សំសំចៃ។


