


Pregleda: 0 Autor: Urednik stranice Vrijeme objave: 2025-06-11 Izvor: stranica


Osovine motora bitne su u energetskim primjenama - turbinama na vjetar, fotonaponskim (PV) uređajima za praćenje, hibridnim generatorima, UPS jedinicama sustava za pohranu energije (ESS) i visokotlačnim električnim pumpama. Moraju prenositi okretni moment, podržavati rotirajuće komponente i održavati precizno poravnanje u teškim uvjetima: ekstremne temperature, visoki pritisci, korozivne tekućine, kontaminacija česticama i vibracije. Osovina ispod standarda može dovesti do katastrofalnih kvarova, neplaniranih zastoja i visokih troškova popravka. Kako bi zadovoljili ove zahtjeve, osovine zahtijevaju pažljiv odabir materijala, preciznu toplinsku obradu, rigoroznu strojnu obradu i naprednu površinsku obradu.
Osovine vjetroturbina moraju izdržati ogromne momente savijanja i torzijska opterećenja. Rotor turbine od 5 MW može premašiti 80 tona, s momentom generatora do 4000 kNm. Instalacije na moru dodaju korozivni slani sprej i stalnu vlažnost.
Visoka čvrstoća i otpornost na zamor: Osovine podnose kombinirano savijanje i torziju od sila vjetra i proizvodnje električne energije, zahtijevajući materijale s visokim granicama istezanja i zamora.
Otpornost na koroziju: Offshore turbine zahtijevaju legure koje su otporne na jamičastu pojavu izazvanu kloridom i pucanje od korozije uslijed naprezanja.
Dimenzionalna točnost: Precizna koncentričnost (često < 0,02 mm ukupnog indiciranog odstupanja) i glatke površine sprječavaju neuravnoteženost i prijevremeni kvar ležaja.
40CrNiMo čelik (AISI 4340): nudi vlačnu čvrstoću od 1200–1400 MPa i dobru žilavost do –40 °C. Njegov kemijski sastav (≈ 0,40 % C, 1,65 % Cr, 1,80 % Ni, 0,25 % Mo) omogućuje duboku kaljivost.
Karburizacija i nitriranje:
Naugljičenje: 900–930 °C u atmosferi ugljika daje 1,0–1,5 mm tvrdo kućište (HRC 58–62) preko čvrste jezgre (HRC 30–35).
Nitriranje: 500–550 °C uvodi sloj nitrida od 0,2–0,4 mm (tvrdoća > 1000 HV) bez izobličenja pri kaljenju, povećavajući otpornost na habanje i vijek trajanja.
PVD premaz (TiN ili CrN): 2–5 μm tvrdi keramički sloj poboljšava otpornost na koroziju i zaštitu od habanja tijekom sastavljanja.
Sačmarenje: prenosi zaostala tlačna naprezanja do dubine od 0,4 mm, udvostručujući vijek trajanja u blizini visokonapregnutih kutova.
Zamjena osovina od 42CrMo s 40CrNiMo, dvostruko obrađenih (karburizirano + nitrirano), zatim presvučenih PVD-om i sačmarenih, poboljšalo je vijek trajanja za 25 %. Ispitivanje u slanom spreju (ASTM B117) pokazalo je zanemarivo udubljenje, a izobličenje je ostalo ispod 0,05 mm.
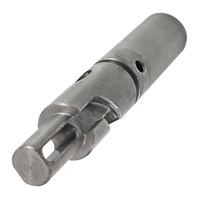
PV uređaji za praćenje rade desetke tisuća puta godišnje, radeći na temperaturama od –40 °C do +85 °C. Osovine moraju biti otporne na nizak zakretni moment, zamor u velikim ciklusima i velike promjene temperature.
Visoka izdržljivost na zamor: stotine tisuća ciklusa pri niskim amplitudama naprezanja zahtijevaju legure s izvrsnim performansama S-N krivulje.
Duktilnost u ekstremnim temperaturnim uvjetima: Osovine moraju ostati čvrste na temperaturama ispod nule i zadržati čvrstoću na visokoj toplini okoline.
Otpornost na koroziju: Vanjska izloženost vlazi, prašini i povremenoj kiši zahtijeva zaštitne površinske tretmane.
40Cr čelik (AISI 5140): Kaljen i popušten (840 °C kaljenje, 400 °C popuštanje) daje HRC 28–32, vlačnu čvrstoću 850–1000 MPa i žilavost na –50 °C. Granica zamora je 350-400 MPa pri 10⁷ ciklusa.
Sačmarenje: dodaje tlačna naprezanja do –700 MPa na dubini od 0,2 mm, povećavajući vijek trajanja za 30 %.
Epoksidni premaz u prahu (50 μm): UV-stabiliziran, podnosi –40 °C do +120 °C, sprječava koroziju u pustinjskim i obalnim okruženjima.
Solarna elektrana od 200 MW u Arizoni prešla je na 40Cr kaljen na 380 °C plus sačmarenje i epoksidni premaz. Nakon tri godine (–35 °C do +75 °C), nije došlo do površinskih pukotina ili oštećenja premaza—100 % poboljšanje u odnosu na ranije kvarove uzrokovane mikro-rupicama uzrokovanim vlagom.
ESS jedinice i hibridni generatorski setovi prebacuju se između baterijskog pogona i proizvodnje dizela. Osovine se suočavaju s višestrukim opterećenjem: stabilan rad motora, iznenadni skokovi zakretnog momenta tijekom prijelaza i vibracije motora s unutarnjim izgaranjem.
Niske vibracije i precizna ravnoteža: Rotirajući sklopovi (rotor, zamašnjak, spojka) moraju biti uravnoteženi unutar 0,1 g·mm kako bi se izbjeglo trošenje ležaja i vibracija.
Otpornost na udar zakretnog momenta: tijekom promjene načina rada, osovine se susreću s skokovima zakretnog momenta koji prelaze 200 % nazivnog momenta; materijali moraju biti otporni na plastičnu deformaciju.
Visoka učinkovitost ciklusa zamora: UPS osovine mogu doživjeti stotine prijelaza dnevno—više od milijun ciklusa godišnje.
42CrMo čelik (AISI 4140): kaljen na 860 °C i poboljšan na 550 °C dajući čvrstoću jezgre od 1100 MPa, tvrdoću HRC 30–35.
Precizna obrada:
Strojno grubo do unutar 0,5 mm prije toplinske obrade kako bi se izobličenje svelo na minimum.
Kaljenje i temperiranje, zatim grubo brušenje do unutarnjeg promjera od 0,1 mm.
Završno brušenje do ± 0,005 mm tolerancije, površinska obrada Ra ≤ 0,4 μm.
Peening: stvara tlačno naprezanje od –800 MPa do 0,2 mm dubine, ublažavajući nastanak pukotina u zonama visokog naprezanja.
Dinamičko balansiranje: Uravnotežite sklop na < 0,1 g·mm pri 3000 okretaja u minuti kako biste minimalizirali vibracije.
Njemački ESS implementirao je osovinu od 42CrMo (promjer rukavca 280 mm) s kaljenjem, sačmarenjem i balansiranjem. Nakon 24 mjeseca sa 150–200 događaja vožnje rešetkom godišnje, vibracije su ostale < 2 mm/s i nije došlo do grešaka na vratilu—potvrđujući važnost precizne strojne obrade i balansiranja.
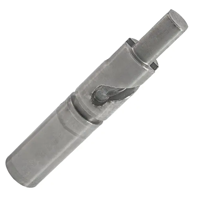
Električne pumpe u hlađenju elektrana, napojnoj vodi kotlova i obradi vode suočavaju se s cikličkim tlakovima do 20 MPa, vodenim udarom i korozivnim tekućinama.
Otpornost na koroziju: Osovine moraju biti otporne na jamičastu pojavu i koroziju uslijed naprezanja uzrokovanu kloriranom vodom ili vodom s niskim pH.
Visoka površinska obrada i ravnost: Ležajevi i brtve oslanjaju se na završne obrade vratila Ra ≤ 0,2 μm i ravnost < 0,03 mm/m kako bi se spriječilo trošenje brtvi i curenje.
Otpornost na zamor u prijelaznim uvjetima: Osovine podnose skokove tlaka do 25 MPa — granice izdržljivosti pri savijanju i torziji moraju premašiti 600 MPa.
Nehrđajući čelik 316L: Izvrsna otpornost na kloride i mehanička stabilnost do 450 °C; otporan je na udubljenje u neutralnoj ili blago kiseloj vodi.
Nitriranje na niskim temperaturama: 450–500 °C difundira dušik u austenit, stvarajući tvrdi 'S‐sloj' (~10–20 μm) s tvrdoćom > 700 HV, poboljšavajući otpornost na habanje i otpornost na zamor uz očuvanje otpornosti na koroziju.
Elektrokemijsko bojanje: dodaje oksidni film koji brtvi mikro-rupe od strojne obrade, poboljšavajući zaštitu od korozije, posebno u nuklearnim krugovima ili krugovima vode visoke čistoće.
Peeniranje: stvara tlačno naprezanje od –500 MPa do dubine od 0,2 mm, odgađajući početak pukotine uslijed zamora pod pritiskom.
Precizno brušenje: Postignite toleranciju promjera od ± 0,008 mm i završni sloj Ra ≤ 0,2 μm za ležajeve i brtve.
Nuklearna stanica zamijenila je korodirane osovine čelikom 316L, nitriranim na niskim temperaturama, elektrokemijski obojenim i sačmarenim. Nakon tri godine rada ispod 15 MPa, osovine nisu pokazale rupičaste pukotine ili pukotine nastale zamorom, a brtve su ostale netaknute—što dokazuje učinkovitost tretmana.
Osovine motora podupiru pouzdan rad energetske opreme. Kod vjetroturbina, fotonaponskih uređaja za praćenje, ESS UPS sustava i visokotlačnih pumpi, kvarovi osovina mogu uzrokovati neplanirane zastoje, sigurnosne opasnosti i skupe popravke. Ključne prakse uključuju:
Izbor materijala:
Vjetroturbine: 40CrNiMo s pougljičenjem, nitriranjem i PVD premazom za koroziju i zamor u moru.
PV uređaji za praćenje: 40Cr s niskotemperaturnim temperiranjem, shot peening i epoksidom otpornim na UV zračenje za cikluse ekstremnih temperatura.
ESS/UPS & hibridni generatori: 42CrMo kaljen i poboljšan, precizno strojno obrađen, sačmareniran i dinamički uravnotežen na < 0,1 g·mm.
Električne pumpe: 316L s nitriranjem na niskim temperaturama, elektrokemijskim bojanjem, shot peeningom i Ra ≤ 0,2 μm brušenjem za performanse otporne na vodu i otporne na zamor.
Toplinska obrada i poboljšanje površine:
Naugljičenje + nitriranje za visoke zakretne momente i koroziju na moru.
Nitriranje na niskim temperaturama za blagu koroziju i dugi vijek trajanja.
Shot Peening za izazivanje tlačnih naprezanja.
PVD/elektrokemijski premazi za brtvljenje površina i otpornost na trošenje.
Precizna obrada i balansiranje:
Predgrijana obrada Strojna obrada s dodatkom od 0,5 mm završne obrade za smanjenje izobličenja.
Završno brušenje do ± 0,005 mm tolerancije i Ra ≤ 0,4 μm (ili ≤ 0,2 μm za osovine pumpi).
Dinamičko balansiranje pri radnoj brzini do < 0,1 g·mm neuravnoteženosti.
Kontrola kvalitete i testiranje
CMM i lasersko mjerenje za koncentričnost, ravnost i odstupanje.
Ispitivanje zamora i korozije na uzorcima osovina prije proizvodnje u punom opsegu.
Redoviti pregledi vibracija, odstupanja i stanja površine na terenu.
Shenzhen Wandaan Precision Technology Co., Ltd. nudi rješenja ključ u ruke za ispunjavanje ovih zahtjeva:
Validacija materijala: Spektrokemijska analiza sirovog čelika (40CrNiMo, 42CrMo, 40Cr, 316L).
Prilagođena toplinska obrada: karburizacija, nitriranje, kaljenje, PVD premaz i smanjenje naprezanja.
Precizna strojna obrada: CNC tokarenje, brušenje i završna obrada do uskih tolerancija (± 0,01 mm) s Ra ≤ 0,2 μm.
Poboljšanje površine: Peeniranje sačmom, elektrokemijsko bojanje i galvanizacija za otpornost na koroziju i habanje.
Osiguranje kvalitete: lasersko mjerenje u liniji, CMM inspekcija, dinamičko balansiranje i ispitivanje zamora.
Podrška na terenu: Provjere poravnanja na licu mjesta, praćenje stanja i smjernice za održavanje.
Preporuke:
Uključite se rano: Surađujte s Wandaanovim inženjerima tijekom projektiranja kako biste prilagodili materijal osovine i tretman specifičnim slučajevima opterećenja i okruženjima.
Potvrda s testiranjem: Osigurajte uzorke osovina za ubrzana ispitivanja zamora i korozije pod simuliranim radnim uvjetima.
Provedite preventivno održavanje: Odredite intervale inspekcije za vibracije, curenje i cjelovitost površine kako biste rano uhvatili degradaciju.
Integriranjem ovih najboljih praksi i iskorištavanjem stručnosti Shenzhen Wandaana, proizvođači i operateri energetske opreme mogu implementirati osovine motora koje pružaju godine pouzdane izvedbe lake za održavanje—osiguravajući da energetski sustavi ostanu učinkoviti, sigurni i ekonomični.


