


Visningar: 0 Författare: Webbplatsredaktör Publiceringstid: 2026-02-26 Ursprung: Plats


I dagens tillverkningsvärld är CNC-bearbetningsprocessen oumbärlig. Det möjliggör produktion av högprecisionskomponenter inom olika industrier, inklusive fordon, elektronik och flyg. Mångsidigheten hos CNC-bearbetning säkerställer att det förblir ett viktigt verktyg för att möta kraven från modern ingenjörskonst. Att förstå hela processen – från design till den färdiga delen – kan hjälpa tillverkare att optimera kvaliteten, minska kostnaderna och uppnå snabbare handläggningstider. Den här artikeln kommer att utforska CNC-bearbetningsprocessen på djupet, jämföra olika typer av CNC-operationer och undersöka hur designbeslut påverkar bearbetningsresultaten.
CNC-bearbetningsprocessen börjar med designfasen, där ett koncept omvandlas till en detaljerad detaljkonstruktion. Denna design översätts sedan till maskininstruktioner, som vägleder CNC-maskinen att producera komponenten. Nedan finns en översikt över hela CNC-arbetsflödet:
Det första steget i CNC-bearbetningsprocessen innebär att konvertera produktdesignen från CAD (Computer-Aided Design) till CAM (Computer-Aided Manufacturing) programvara. CAD tillhandahåller de geometriska specifikationerna för detaljen, medan CAM genererar de verktygsbanor som behövs för bearbetning. CAM-programvaran säkerställer att delen kommer att tillverkas med precision och effektivitet genom att definiera hur CNC-maskinen ska flytta och skära materialet.
När designen är klar genererar CAM-mjukvaran en specifik uppsättning instruktioner som kallas G-kod. G-kod innehåller all information som CNC-maskinen behöver för att utföra bearbetningsoperationerna. Dessa instruktioner inkluderar verktygsrörelser, hastigheter, matningshastigheter och skärbanor. Noggrannheten hos G-koden påverkar direkt den slutliga produktkvaliteten, vilket gör detta steg avgörande för att säkerställa precision.
Efter att G-koden har genererats är nästa steg att ställa in CNC-maskinen. Detta inkluderar montering av råmaterialet, val av rätt skärverktyg och inmatning av G-koden i maskinen. När den väl har ställts in, kör maskinen programmet och utför automatiska rörelser som skär och formar materialet till den sista delen. Denna inställnings- och utförandefas måste vara exakt för att undvika fel och minska bearbetningstiden.
Det finns flera typer av CNC-operationer som används i modern bearbetning. Varje metod har sina unika fördelar, beroende på detaljens komplexitet, material och produktionsvolym. De vanligaste CNC-operationerna inkluderar:
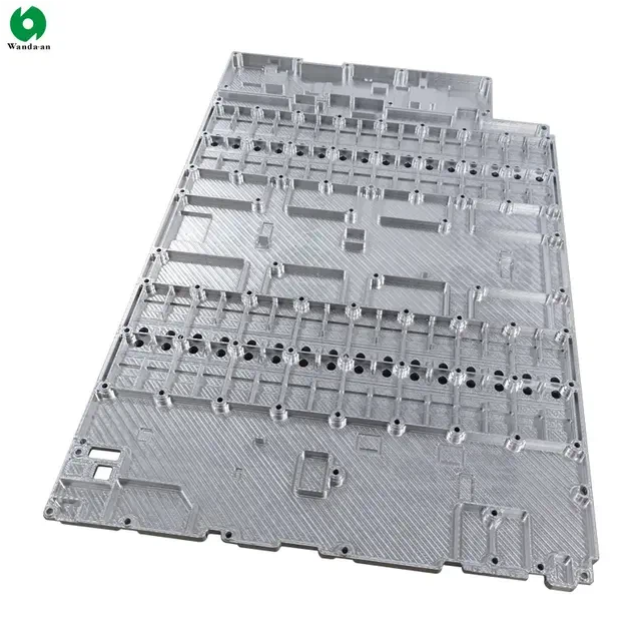
CNC-fräsning är en av de mest använda bearbetningsprocesserna. I denna metod fästs arbetsstycket på ett bord och roterande skärverktyg tar bort material för att forma delen. CNC-fräsning är idealisk för att skapa komplexa 3D-former, slitsar och hål i material som aluminium, rostfritt stål och plast. Fräsning kan göras med flera axlar, vilket möjliggör skapandet av invecklade och detaljerade delar.
CNC-svarvning, till skillnad från fräsning, används främst för att skapa cylindriska detaljer. I denna process roteras materialet på en spindel medan ett fast verktyg tar bort material från ytan. CNC-svarvning är särskilt användbar för att skapa delar som axlar, stänger och bussningar. Denna metod är känd för sin höga precision, och den används ofta i industrier som fordon och flyg, där precision är avgörande.
För ännu mer komplexa delar ger 4-axlig och 5-axlig bearbetning flexibiliteten att skära från flera riktningar samtidigt. Medan traditionell CNC-fräsning använder 3 axlar (X, Y, Z), lägger 4-axliga och 5-axliga maskiner till ytterligare en rotationsaxel, vilket möjliggör mer invecklade skärningar. Dessa avancerade tekniker är idealiska för att skapa delar med komplexa geometrier eller som kräver exakta vinklar och konturer. Med 5-axlig bearbetning kan tillverkare bearbeta nästan vilken form som helst, vilket minskar behovet av flera inställningar och förbättrar detaljkvaliteten.
Ett av de viktigaste besluten inom CNC-bearbetning är att välja mellan fräsning och svarvning. Dessa två metoder är lämpade för olika typer av delar och har distinkta fördelar.
Arbetsstyckets orientering
Vid CNC-fräsning förblir arbetsstycket stationärt medan verktyget roterar och rör sig längs olika axlar. Däremot innebär CNC-svarvning att arbetsstycket roteras medan skärverktyget förblir fixerat. Denna skillnad i orientering påverkar vilka typer av former som kan produceras och den övergripande precisionen i bearbetningsprocessen.
Typiska applikationer
CNC-fräsning är idealisk för detaljer som kräver detaljerade former, slitsar och hål, medan CNC-svarvning är bättre lämpad för cylindriska komponenter, såsom stänger och axlar. Att förstå de specifika kraven för delen, inklusive dess geometri och material, kan hjälpa tillverkare att välja rätt metod.
Här är en snabb jämförelse av CNC-fräsnings- och svarvprocesserna:
Processtyp |
Bäst för |
Typiska material |
Precisionsnivå |
CNC-fräsning |
Komplexa 3D-former |
Aluminium, rostfritt stål |
±0,01 mm |
CNC-svarvning |
Cylindriska delar |
Stål, aluminium |
±0,005 mm |
Den här tabellen belyser de viktigaste skillnaderna mellan CNC-fräsning och svarvning, vilket hjälper tillverkare att välja den mest lämpliga metoden baserat på delens form och material.
Ledtiden för ett CNC-projekt påverkas till stor del av vilken typ av bearbetningsprocess som används. Här är några faktorer som kan påverka ledtiden:
Komponentens komplexitet och den valda bearbetningsmetoden påverkar avsevärt inställningstiden. CNC-fräsning kan till exempel kräva mer tid att ställa in jämfört med svarvning, speciellt för komplexa 3D-former. Dessutom kan fleraxliga maskiner kräva längre inställningstider på grund av deras mångsidighet.
Vissa bearbetningsoperationer kräver frekventa verktygsbyten, vilket kan öka produktionstiden. Till exempel kan delar med olika egenskaper eller material kräva flera verktyg under bearbetningsprocessen. Att minimera verktygsbyten eller välja design som kräver färre verktyg kan minska ledtiderna.
Komponentens komplexitet påverkar bearbetningstiden direkt. Delar med invecklade detaljer, snäva toleranser eller skärningar med flera axlar kommer att ta längre tid att bearbeta. Enkla cylindriska delar, som de som produceras av CNC-svarvning, har i allmänhet kortare ledtider jämfört med komplexa 3D-former skapade av CNC-fräsning.
Att välja rätt CNC-process för dina delar är avgörande för att balansera kvalitet, kostnad och ledtid. Så här fattar du rätt beslut:
Vid design av detaljer är det viktigt att överväga vilken bearbetningsprocess som är bäst lämpad för detaljens geometri och material. Till exempel kan komplexa 3D-former med många funktioner vara bäst lämpade för CNC-fräsning, medan enkla cylindriska delar är bättre lämpade för CNC-svarvning.
Om din del kräver intrikata geometrier eller exakta vinklar kan 5-axlig bearbetning vara rätt val. För enklare delar räcker det dock med en vanlig 3-axlig CNC-maskin. Att använda 5-axlig bearbetning minskar behovet av flera inställningar, vilket kan förbättra den totala effektiviteten och precisionen, men det kommer också med högre kostnader.
Sammanfattningsvis är det viktigt att förstå CNC-bearbetningsprocessen och de olika typerna av CNC-operationer för tillverkare som vill optimera kvalitet och produktionseffektivitet. Att välja rätt bearbetningsmetod, oavsett om det är CNC-fräsning, CNC-svarvning eller avancerade 4-axliga/5-axliga operationer, kan ha en betydande inverkan på detaljkvalitet, produktionshastighet och totala kostnader. Genom att välja den mest lämpliga processen för varje del kan tillverkare säkerställa att deras projekt slutförs i tid och inom budget.
SZWANDAAN förstår vikten av att välja rätt process för CNC-bearbetning och tillhandahåller lösningar för precisionsbearbetning inom olika industrier. Oavsett om du arbetar inom bil, flyg eller elektronik, SZWANDAAN är utrustad för att möta dina bearbetningsbehov med exceptionell kvalitet och effektivitet.
F1: Vad är skillnaden mellan CNC-fräsning och CNC-svarvning?
A1: CNC-fräsning används för att skapa komplexa 3D-former och funktioner, medan CNC-svarvning är idealisk för cylindriska delar, såsom stavar och axlar. Fräsning innebär att verktyget flyttas, medan vridning roterar arbetsstycket.
F2: Hur förbättrar 5-axlig bearbetning precisionen?
A2: 5-axlig bearbetning möjliggör samtidig skärning från flera riktningar, vilket möjliggör produktion av mycket komplexa delar med exakta vinklar och konturer.
F3: Vilka faktorer påverkar ledtiderna för CNC-bearbetning?
A3: Ledtider för CNC-bearbetning påverkas av inställningstider, verktygsbytesfrekvens och komplexiteten hos den del som produceras. Mer komplexa delar kräver vanligtvis längre ledtider.
F4: När ska jag använda 3-axlig bearbetning jämfört med 5-axlig bearbetning?
A4: Använd 3-axlig bearbetning för enkla detaljer med enkla geometrier. För invecklade delar med flera funktioner eller vinklar är 5-axlig bearbetning mer effektiv och exakt.


