


Katselukerrat: 0 Tekijä: Site Editor Julkaisuaika: 2026-02-26 Alkuperä: Sivusto


Nykypäivän valmistusmaailmassa CNC-työstöprosessi on välttämätön. Se mahdollistaa erittäin tarkkojen komponenttien tuotannon eri teollisuudenaloilla, mukaan lukien autoteollisuus, elektroniikka ja ilmailu. Sen monipuolisuus CNC-työstö varmistaa, että se on edelleen kriittinen työkalu nykyaikaisen suunnittelun vaatimusten täyttämiseksi. Koko prosessin ymmärtäminen suunnittelusta valmiiseen osaan voi auttaa valmistajia optimoimaan laatua, alentamaan kustannuksia ja saavuttamaan nopeammat läpimenoajat. Tässä artikkelissa tarkastellaan CNC-työstöprosessia perusteellisesti, vertaamalla erityyppisiä CNC-toimintoja ja tutkimalla, kuinka suunnittelupäätökset vaikuttavat koneistustuloksiin.
CNC-työstöprosessi alkaa suunnitteluvaiheesta, jossa konsepti muunnetaan yksityiskohtaiseksi osasuunnitteluksi. Tämä malli käännetään sitten koneohjeiksi, jotka ohjaavat CNC-konetta komponentin valmistamiseen. Alla on yleiskatsaus koko CNC-työnkulusta:
Ensimmäinen vaihe CNC-työstöprosessissa on tuotesuunnittelun muuntaminen CAD-ohjelmistosta (Computer-Aided Design) CAM-ohjelmistoksi (Computer-Aided Manufacturing). CAD tarjoaa kappaleen geometriset tiedot, kun taas CAM luo koneistukseen tarvittavat työstöradat. CAM-ohjelmisto varmistaa, että osa valmistetaan tarkasti ja tehokkaasti määrittelemällä kuinka CNC-kone liikkuu ja leikkaa materiaalia.
Kun suunnittelu on valmis, CAM-ohjelmisto luo tietyn ohjesarjan, joka tunnetaan nimellä G-koodi. G-koodi sisältää kaikki tiedot, joita CNC-kone tarvitsee koneistustoimintojen suorittamiseen. Nämä ohjeet sisältävät työkalun liikkeet, nopeudet, syöttönopeudet ja leikkausradat. G-koodin tarkkuus vaikuttaa suoraan lopputuotteen laatuun, joten tämä vaihe on ratkaisevan tärkeä tarkkuuden varmistamisessa.
Kun G-koodi on luotu, seuraava vaihe on CNC-koneen asennus. Tämä sisältää raaka-aineen asennuksen, oikeiden leikkaustyökalujen valinnan ja G-koodin syöttämisen koneeseen. Kun kone on asennettu, se suorittaa ohjelman ja suorittaa automaattisia liikkeitä, jotka leikkaavat ja muotoilevat materiaalin lopulliseksi osaksi. Tämän asetus- ja suoritusvaiheen on oltava tarkka virheiden välttämiseksi ja koneistusajan lyhentämiseksi.
Nykyaikaisessa koneistuksessa käytetään useita CNC-operaatioita. Jokaisella menetelmällä on ainutlaatuiset etunsa riippuen osan monimutkaisuudesta, materiaalista ja tuotantomäärästä. Yleisimmät CNC-toiminnot ovat:
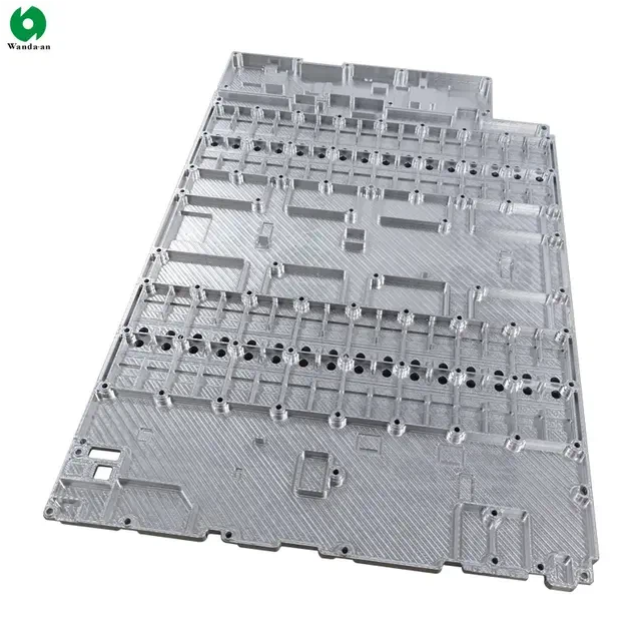
CNC-jyrsintä on yksi yleisimmin käytetyistä koneistusprosesseista. Tässä menetelmässä työkappale kiinnitetään pöydälle ja pyörivät leikkuutyökalut poistavat materiaalia kappaleen muotoilemiseksi. CNC-jyrsintä on ihanteellinen monimutkaisten 3D-muotojen, rakojen ja reikien luomiseen materiaaleihin, kuten alumiiniin, ruostumattomaan teräkseen ja muoviin. Jyrsintä voidaan tehdä useilla akseleilla, mikä mahdollistaa monimutkaisten ja yksityiskohtaisten osien luomisen.
CNC-sorvausta, toisin kuin jyrsintä, käytetään ensisijaisesti sylinterimäisten osien luomiseen. Tässä prosessissa materiaalia pyöritetään karalla samalla kun kiinteä työkalu poistaa materiaalia pinnalta. CNC-sorvaus on erityisen hyödyllinen osien, kuten akseleiden, tankojen ja holkkien, luomiseen. Tämä menetelmä tunnetaan korkeasta tarkkuudestaan, ja sitä käytetään yleisesti teollisuudenaloilla, kuten auto- ja ilmailuteollisuudessa, joissa tarkkuus on kriittistä.
Vieläkin monimutkaisempia osia varten 4-akselinen ja 5-akselinen koneistus tarjoaa joustavuuden leikata useista suunnista samanaikaisesti. Vaikka perinteinen CNC-jyrsintä käyttää 3 akselia (X, Y, Z), 4-akseliset ja 5-akseliset koneet lisäävät ylimääräisen kiertoakselin, mikä mahdollistaa monimutkaisemmat leikkaukset. Nämä edistyneet tekniikat ovat ihanteellisia osien luomiseen, joilla on monimutkainen geometria tai jotka vaativat tarkkoja kulmia ja muotoja. 5-akselin koneistuksen avulla valmistajat voivat työstää lähes minkä tahansa muodon, mikä vähentää useiden asetusten tarvetta ja parantaa osien laatua.
Yksi merkittävimmistä päätöksistä CNC-työstössä on valinta jyrsinnän ja sorvauksen välillä. Nämä kaksi menetelmää sopivat erityyppisille osille ja niillä on selkeät edut.
Työkappaleen suunta
CNC-jyrsinnässä työkappale pysyy paikallaan työkalun pyöriessä ja liikkuessa eri akseleita pitkin. Sitä vastoin CNC-sorvaus tarkoittaa työkappaleen pyörittämistä, kun leikkaustyökalu pysyy paikallaan. Tämä suuntausero vaikuttaa valmistettavien muotojen tyyppeihin ja koneistusprosessin yleiseen tarkkuuteen.
Tyypilliset sovellukset
CNC-jyrsintä on ihanteellinen osille, jotka vaativat yksityiskohtaisia muotoja, uria ja reikiä, kun taas CNC-sorvaus sopii paremmin lieriömäisille komponenteille, kuten tangoille ja akseleille. Osan erityisvaatimusten ymmärtäminen, mukaan lukien sen geometria ja materiaali, voi auttaa valmistajia valitsemaan oikean menetelmän.
Tässä on nopea vertailu CNC-jyrsintä- ja sorvausprosesseista:
Prosessin tyyppi |
Paras |
Tyypilliset materiaalit |
Tarkkuustaso |
CNC jyrsintä |
Monimutkaiset 3D-muodot |
Alumiini, ruostumaton teräs |
±0,01 mm |
CNC-sorvaus |
Sylinterimäiset osat |
Teräs, Alumiini |
±0,005 mm |
Tämä taulukko tuo esiin tärkeimmät erot CNC-jyrsinnän ja sorvauksen välillä, mikä auttaa valmistajia valitsemaan sopivimman menetelmän osan muodon ja materiaalin perusteella.
CNC-projektin läpimenoaikaan vaikuttaa suuresti käytetyn koneistusprosessin tyyppi. Tässä on joitain tekijöitä, jotka voivat vaikuttaa toimitusaikaan:
Kappaleen monimutkaisuus ja valittu koneistusmenetelmä vaikuttavat merkittävästi asennusaikaan. Esimerkiksi CNC-jyrsintä saattaa vaatia enemmän aikaa asennukseen verrattuna sorvaukseen, erityisesti monimutkaisten 3D-muotojen kohdalla. Lisäksi moniakseliset koneet voivat vaatia pidempiä asennusaikoja monipuolisuutensa vuoksi.
Jotkin työstötoimenpiteet vaativat toistuvia työkalujen vaihtoja, mikä voi pidentää tuotantoaikaa. Esimerkiksi osat, joilla on erilaisia ominaisuuksia tai materiaaleja, voivat vaatia useita työkaluja koneistusprosessin aikana. Työkalujen muutosten minimoiminen tai vähemmän työkaluja vaativien mallien valitseminen voi lyhentää läpimenoaikoja.
Kappaleen monimutkaisuus vaikuttaa suoraan työstöaikaan. Osien, joissa on monimutkaisia yksityiskohtia, tiukat toleranssit tai moniakseliset leikkaukset, koneistus kestää kauemmin. Yksinkertaisilla lieriömäisillä osilla, kuten CNC-sorvauksella valmistetuilla, on yleensä lyhyempi läpimenoaika verrattuna CNC-jyrsinnällä luotuihin monimutkaisiin 3D-muotoihin.
Oikean CNC-prosessin valitseminen osille on välttämätöntä laadun, kustannusten ja toimitusajan tasapainottamiseksi. Näin teet oikean päätöksen:
Osia suunniteltaessa on tärkeää pohtia, mikä koneistusprosessi sopii parhaiten kappaleen geometriaan ja materiaaliin. Esimerkiksi monimutkaiset 3D-muodot, joissa on monia ominaisuuksia, voivat sopia parhaiten CNC-jyrsintään, kun taas yksinkertaiset lieriömäiset osat sopivat paremmin CNC-sorvaukseen.
Jos kappaleesi vaatii monimutkaisia geometrioita tai tarkkoja kulmia, 5-akselinen koneistus saattaa olla oikea valinta. Yksinkertaisempiin osiin riittää kuitenkin tavallinen 3-akselinen CNC-kone. 5-akselinen koneistus vähentää useiden asetusten tarvetta, mikä voi parantaa yleistä tehokkuutta ja tarkkuutta, mutta se myös lisää kustannuksia.
Yhteenvetona voidaan todeta, että CNC-työstöprosessin ja erilaisten CNC-toimintojen ymmärtäminen on välttämätöntä valmistajille, jotka haluavat optimoida laadun ja tuotannon tehokkuuden. Oikean koneistustavan valitseminen, olipa kyseessä sitten CNC-jyrsintä, CNC-sorvaus tai edistyneet 4-/5-akseliset toiminnot, voi vaikuttaa merkittävästi osien laatuun, tuotantonopeuteen ja kokonaiskustannuksiin. Valitsemalla kullekin osalle sopivimman prosessin valmistajat voivat varmistaa, että heidän projektinsa valmistuvat ajallaan ja budjetissa.
SZWANDAAN ymmärtää oikean prosessin valitsemisen tärkeyden CNC-työstöön ja tarjoaa tarkkuustyöstöratkaisuja eri toimialoille. Olitpa auto-, ilmailu- tai elektroniikka-alalla, SZWANDAAN on varustettu täyttämään koneistustarpeesi poikkeuksellisella laadulla ja tehokkuudella.
Q1: Mitä eroa on CNC-jyrsinnän ja CNC-sorvauksen välillä?
A1: CNC-jyrsintää käytetään monimutkaisten 3D-muotojen ja -ominaisuuksien luomiseen, kun taas CNC-sorvaus on ihanteellinen lieriömäisille osille, kuten tangoille ja akseleille. Jyrsintä sisältää työkalun siirtämisen, kun taas sorvaus pyörittää työkappaletta.
Q2: Kuinka 5-akselinen koneistus parantaa tarkkuutta?
A2: 5-akselinen koneistus mahdollistaa samanaikaisen leikkaamisen useista suunnista, mikä mahdollistaa erittäin monimutkaisten osien valmistamisen tarkalla kulmalla ja ääriviivalla.
Q3: Mitkä tekijät vaikuttavat CNC-koneistuksen läpimenoaikaan?
A3: CNC-koneistuksen läpimenoaikoihin vaikuttavat asennusajat, työkalun vaihtotiheys ja valmistettavan osan monimutkaisuus. Monimutkaisemmat osat vaativat yleensä pidemmän toimitusajan.
Q4: Milloin minun pitäisi käyttää 3-akselista koneistusta verrattuna 5-akseliseen koneistukseen?
A4: Käytä 3-akselista koneistusta yksinkertaisille osille, joilla on selkeä geometria. Monimutkaisille osille, joissa on useita ominaisuuksia tai kulmia, 5-akselinen koneistus on tehokkaampaa ja tarkempaa.


