


|


| Kvantitet: | |
|---|---|
Anpassad gängad kopparskena
Gängade kopparskenor spelar en viktig roll i moderna elsystem där tillförlitlighet, kompakt design och enkel montering är viktigast. Deras integrerade trådar förenklar anslutningar, minskar hårdvarudelar och stöder högströmsapplikationer i krävande miljöer.
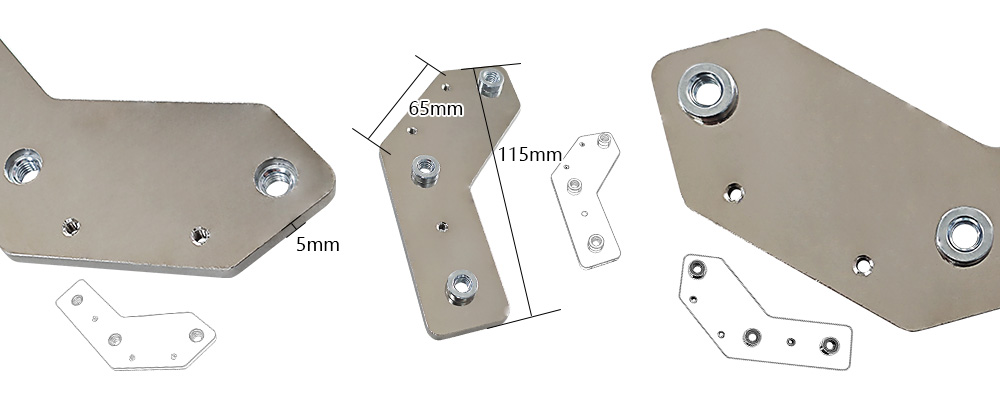
Tillämpningar av gängad kopparskena:
Gängade kopparskenor används ofta i branscher där säkra, underhållsvänliga elektriska anslutningar är avgörande.
·Strömfördelning och ställverk - I lågspännings- och mellanspänningsställverk möjliggör gängade samlingsskenor snabba bultanslutningar för strömbrytare, reläer och kabelavslutningar. Deras höga ledningsförmåga och stabila kontaktresistans gör dem idealiska för kontinuerliga strömklasser som ofta når hundratals ampere.
·Förnybar energi och energilagring - Solväxelriktare, batterihanteringssystem och kraftomvandlingsutrustning förlitar sig på gängade samlingsskenor för att länka batterimoduler, säkringar och DC-frånkopplingar. Gängorna rymmer klackterminaler och laminerade flexibla kopplingar utan ytterligare borrning.
·Infrastruktur för elfordon och laddning - Inbyggda laddare, kraftdistributionsenheter (PDU) och off-board DC snabbladdare använder kompakta gängade kopparskenor för att dirigera höga strömmar mellan moduler. De minskar monteringstiden och förbättrar termisk prestanda under pulsbelastning.
·Industriell automation och drivningar - I motorstyrningscenter, frekvensomriktare och robotsvetsceller förenklar gängade samlingsskenor intern kraftfördelning och säkerställer vibrationsbeständiga anslutningar när de kombineras med fjäderbrickor eller låsande fästelement.
·Datacenter och telekom - Samlingsledningssystem och reservkraftställ använder ofta gängade kopparstänger för att skapa modulära, omkonfigurerbara kraftuttag. De gängade punkterna tillåter hot-swappable anslutningar utan att stänga av kritiska belastningar.
Försiktighetsåtgärder och designöverväganden :
Vid val och installation av gängade kopparskenor måste flera faktorer utvärderas för att säkerställa säkerhet, livslängd och optimal prestanda.
1. Gängtyp & hållfasthet - Valet mellan gängade gängor (invändiga gängor direkt i kopparstången) och presspassade gängade skär spelar roll. Koppar är relativt mjukt; för frekvent montering/demontering föredras ofta insatser av rostfritt stål eller mässing för att förhindra gängavskalning. Verifiera alltid utdragsstyrka och vridmoment baserade på skärets design och väggtjocklek.
2. Ytplätering - Bar koppar oxiderar snabbt, vilket ökar kontaktmotståndet. Tennplätering ger korrosionsskydd och bibehåller låg motståndskraft samtidigt som den är kostnadseffektiv. För tuffa miljöer eller applikationer med hög temperatur kan silver- eller nickelplätering krävas. Se till att pläteringsprocessen inte täpper till eller äventyrar gängorna.
3. Krypning och spel - Placeringen av gängade tappar eller skär måste respektera spänningsberoende krav på krypning och spel. Detta är särskilt kritiskt i högspänningssystem där gängor som sticker ut från ett isoleringsskikt kan skapa spårningsvägar. Korrekt isoleringsdesign, hylsa eller hölje runt varje gängad punkt är viktigt.
4. Termisk expansion & ledavslappning - Koppar expanderar när temperaturen stiger. Gängade anslutningar kan lossna under termiska cykler om de inte dras åt korrekt eller om olämpliga fästelement används. Använd Belleville-brickor, koniska tallriksfjädrar eller gänglåsningsblandningar (där det är lämpligt) för att upprätthålla konstant tryck. Periodisk efterdragning under underhåll rekommenderas också.
5. Galvanisk korrosion - När aluminiumledare eller samlingsskenor är bultade till gängade koppardynor, kan galvanisk korrosion uppstå i närvaro av fukt. Använd bimetalliska kontaktplattor, fogmassa eller lämplig plätering (t.ex. tenn på båda ytorna) för att minimera korrosion vid det bultade gränssnittet.
6. Strömtäthet & Hot Spots - Undvik att placera trådar i områden med för hög strömtäthet, eftersom trådrötterna kan koncentrera strömflödet och skapa lokala hotspots. Finita elementanalys (FEA) kan användas för att optimera gängplaceringen i förhållande till samlingsskenans tvärsnitt.
7. Böjning och formning av samlingsskenan - Om samlingsskenan måste böjas eller formas innan gängning, se till att den gängade zonen förblir platt och fri från deformation. Böjning nära ett gängat hål kan deformera gängor, vilket gör det svårt att införa bultar. Specialtillverkning bör sekvensformning och gängning noggrant.
På Wanda An erbjuder vi skräddarsydd tillverkning utifrån kundritningar
De flesta gängade kopparskenor är inte färdiga komponenter. De tillverkas efter exakta kundspecifikationer genom en samarbetsprocess.
·Ritningsgranskning & DFM-feedback - Tillverkningspartnern granskar kundens 2Dor 3D-ritningar (vanligtvis i DWG-, DXF-, STEP- eller PDF-format) och ger förslag på design för tillverkningsbarhet. Detta inkluderar återkoppling om gängdjup kontra materialtjocklek, minsta kantavstånd för gängade hål, hörnradier för att undvika spänningskoncentrationer och krav på plätering av maskering.
·Materialval och förberedelse - Samlingsskenor skärs vanligtvis från kopparplåt med hög ledningsförmåga eller extruderade stänger, såsom C11000 eller C10100, där högre ledningsförmåga eller vakuumkompatibilitet krävs. Råmaterialet är sågat, laserskuret, stansat eller vattenstråleskuren beroende på formkomplexitet och volym.
·Formning, bockning och bearbetning - Anpassade samlingsskenor kräver ofta flerstegsböjning (90°, U-böjningar, komplexa vinklar) med CNC-kantpressar eller dedikerade verktyg. Kritiska gängade funktioner bearbetas med CNC-fräscentra eller borr- och gängmaskiner. För produktion av stora volymer kan trådrullning användas för att förstärka trådytan. Snäva toleranser (+0,1 mm eller bättre) hålls på centrumavstånd och planhet för att garantera inriktning med matchande komponenter.
·Isoleringsapplikation - Många gängade samlingsskenor är delvis isolerade med epoxipulverbeläggning (flockning), PVC-krymp eller flytande silikongummi. Maskering före beläggning lämnar gängade dubbar eller kontaktytor rena och ledande. I komplexa konstruktioner används också snap-on eller limmade isoleringsöverdrag.
·Plätering och ytbehandling - Efter bearbetning och formning rengörs samlingsskenorna, avfettas och pläteras enligt specifikation. Elektrolytisk tennplätering (matt eller blank) till 5-15 um tjocklek är vanligt. För gängor är särskild försiktighet vidtagits för att undvika överdriven uppbyggnad som kan förändra passformstoleranserna. För gängade skär appliceras ofta plätering före insättning för att förhindra väteförsprödning eller kemisk skada på insatsmaterialet.
Om du behöver anpassade kopparskenor - oavsett om det är gängat, tillverkat, böjt, pläterat eller helt isolerat - är vårt ingenjörsteam redo att hjälpa dig. Dela helt enkelt din design eller tekniska skiss med oss så returnerar vi ett detaljerat förslag med en kostnadsfri offert som är skräddarsydd efter din volym och specifikation. Kontakta oss idag så gör vi din design till en produktionsklar lösning.


