


|


| Antall: | |
|---|---|
Tilpasset gjenget kobberskinne
Gjengede kobberskinner spiller en viktig rolle i moderne elektriske systemer der pålitelighet, kompakt design og enkel montering betyr mest. Deres integrerte tråder forenkler tilkoblinger, reduserer maskinvaredeler og støtter høystrømsapplikasjoner i krevende miljøer.
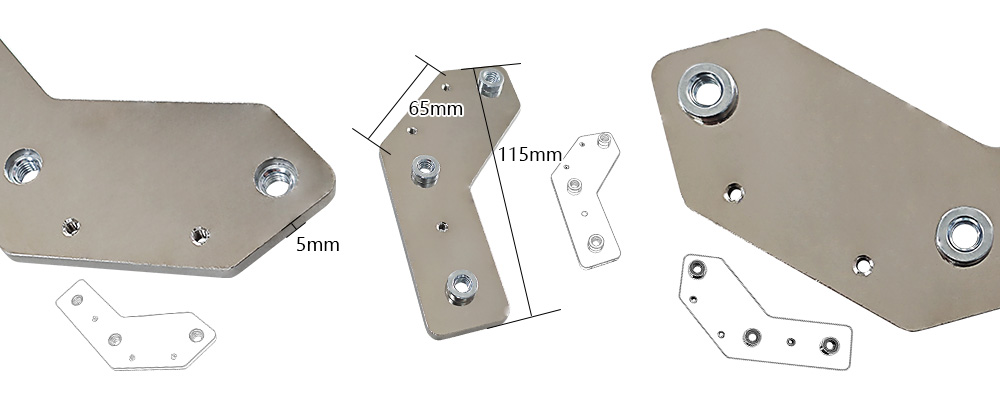
Bruksområder for gjenget kobberskinne:
Gjengede kobberskinner er mye brukt på tvers av bransjer der sikre, vedlikeholdsvennlige elektriske tilkoblinger er avgjørende.
·Strømdistribusjon og koblingsutstyr - I lavspennings- og mellomspenningskoblingsanlegg muliggjør gjengede samleskinner raske bolt-på-forbindelser for effektbrytere, releer og kabelavslutninger. Deres høye ledningsevne og stabile kontaktmotstand gjør dem ideelle for kontinuerlige strømklassifiseringer som ofte når hundrevis av ampere.
·Fornybar energi og energilagring - Solomformere, batteristyringssystemer og strømkonverteringsutstyr er avhengige av gjengede samleskinner for å koble sammen batterimoduler, sikringer og DC-frakoblinger. Gjengene har plass til klemmer og laminerte fleksible koblinger uten ekstra boring.
·Elektrisk kjøretøy og ladeinfrastruktur - Innebygde ladere, strømfordelingsenheter (PDUer) og likestrøms hurtigladere utenom bord bruker kompakte gjengede kobbersamleskinner for å rute høye strømmer mellom moduler. De reduserer monteringstiden og forbedrer termisk ytelse under pulsbelastning.
·Industriell automatisering og drivverk - I motorkontrollsentre, frekvensomformere og robotsveiseceller forenkler gjengede samleskinner intern kraftfordeling og sikrer vibrasjonsbestandige tilkoblinger når de kombineres med fjærskiver eller låsefester.
·Datasentre og telekom - Samleskinne-kanalsystemer og reservestrømstativ bruker ofte gjengede kobberstenger for å lage modulære, rekonfigurerbare kraftuttak. De gjengede punktene tillater hot-swappable tilkoblinger uten å stenge ned kritiske belastninger.
Forholdsregler og designhensyn :
Når du velger og installerer gjengede kobberskinner, må flere faktorer vurderes for å sikre sikkerhet, lang levetid og optimal ytelse.
1. Gjengetype og -styrke - Valget mellom gjengegjenger (innvendige gjenger direkte i kobberstangen) og presspassede gjengeinnsatser er viktig. Kobber er relativt mykt; for hyppig montering/demontering foretrekkes ofte innsatser av rustfritt stål eller messing for å forhindre avripping av gjenger. Kontroller alltid uttrekksstyrke og dreiemoment basert på innsatsens design og veggtykkelse.
2. Overflatebelegg - Bare kobber oksiderer raskt, noe som øker kontaktmotstanden. Tinnbelegg gir korrosjonsbeskyttelse og opprettholder lav motstand samtidig som den er kostnadseffektiv. For tøffe miljøer eller høytemperaturapplikasjoner kan det være nødvendig med sølv- eller nikkelbelegg. Sørg for at pletteringsprosessen ikke tetter igjen eller kompromitterer gjengene.
3. Krypning og klaring - Plasseringen av gjengede bolter eller innsatser må respektere spenningsavhengige krav til krypning og klaring. Dette er spesielt kritisk i høyspenningssystemer der gjenger som stikker ut fra et isolasjonslag kan skape sporingsveier. Riktig isolasjonsdesign, hylse eller kapping rundt hvert gjengepunkt er avgjørende.
4. Termisk ekspansjon og leddavslapning - Kobber utvider seg når temperaturen stiger. Gjengeforbindelser kan løsne under termiske sykluser hvis de ikke trekkes til riktig eller hvis uegnede festemidler brukes. Bruk Belleville-skiver, koniske skivefjærer eller gjengelåsende forbindelser (der det er aktuelt) for å opprettholde konstant trykk. Periodisk etterstramming under vedlikehold anbefales også.
5. Galvanisk korrosjon - Når aluminiumsledere eller samleskinner er boltet til gjengede kobberputer, kan galvanisk korrosjon oppstå i nærvær av fuktighet. Bruk bimetalliske kontaktplater, skjøtemasser eller passende plettering (f.eks. tinn på begge overflater) for å minimere korrosjon ved boltet grensesnitt.
6. Strømtetthet & Hot Spots - Unngå å lokalisere tråder i områder med for høy strømtetthet, da trådrøttene kan konsentrere strømstrømmen og skape lokale hotspots. Finite element-analyse (FEA) kan brukes for å optimalisere gjengeplassering i forhold til samleskinnenes tverrsnitt.
7. Samleskinne bøying og forming - Hvis samleskinnen må bøyes eller formes før gjenging, sørg for at den gjengede sonen forblir flat og forvrengningsfri. Bøying i nærheten av et hull kan deformere gjenger, noe som gjør boltinnsetting vanskelig. Tilpasset produksjon bør sekvensforming og tapping nøye.
Hos Wanda An tilbyr vi tilpasset produksjon basert på kundetegninger
De fleste gjengede kobberskinner er ikke hyllekomponenter. De er produsert etter nøyaktige kundespesifikasjoner gjennom en samarbeidende ingeniørprosess.
·Tegningsgjennomgang og DFM-tilbakemelding - Produksjonspartneren gjennomgår kundens 2Dor 3D-tegninger (vanligvis i DWG-, DXF-, STEP- eller PDF-formater) og gir forslag til Design for Manufacturability. Dette inkluderer tilbakemelding på gjengedybde i forhold til materialtykkelse, minimum kantavstand for tapte hull, hjørneradier for å unngå spenningskonsentrasjoner og krav til pletteringsmaskering.
·Materialvalg og forberedelse - Samleskinner kuttes vanligvis fra kobberplater med høy ledningsevne eller ekstruderte stenger, for eksempel C11000 eller C10100, der høyere ledningsevne eller vakuumkompatibilitet er nødvendig. Råmaterialet er saget, laserkuttet, stanset eller vannstrålekuttet avhengig av formkompleksitet og volum.
·Forming, bøying og maskinering - Tilpassede samleskinner krever ofte bøying i flere trinn (90°, U-bøyninger, komplekse vinkler) ved bruk av CNC-kantpresser eller dedikert verktøy. Kritiske gjengefunksjoner er maskinert ved hjelp av CNC-fresesentre eller bore- og tappemaskiner. For høyvolumproduksjon kan trådrulling brukes for å styrke trådområdet. Trange toleranser (+0,1 mm eller bedre) holdes på senteravstander og flathet for å garantere innretting med sammenkoblende komponenter.
·Isolasjonsapplikasjon - Mange gjengede samleskinner er delvis isolert ved hjelp av epoksypulverbelegg (flocking), PVC varmekrympe eller flytende silikongummiinjeksjon. Maskering før belegg etterlater gjengede stendere eller kontaktområder rene og ledende. I komplekse design brukes også snap-on eller limte isolasjonsdeksler.
·Plettering og overflatebehandling - Etter maskinering og forming blir samleskinner rengjort, avfettet og belagt i henhold til spesifikasjonene. Elektrolytisk tinnbelegg (matt eller blank) til 5-15 um tykkelse er vanlig. For gjenger utvises spesiell forsiktighet for å unngå overdreven oppbygging som kan endre passformtoleranser. For gjengede innsatser påføres ofte plettering før innsetting for å forhindre hydrogensprøhet eller kjemisk skade på innsatsmaterialet.
Hvis du trenger tilpassede kobbersamleskinner - enten gjengede, fabrikkerte, bøyde, belagte eller fullstendig isolerte - er ingeniørteamet vårt klare til å hjelpe. Bare del din design eller tekniske skisse med oss, så returnerer vi et detaljert forslag med et gratis tilbud skreddersydd til ditt volum og spesifikasjon. Ta kontakt i dag , og la oss gjøre designet ditt om til en produksjonsklar løsning.


