


|


| Množství: | |
|---|---|
Vlastní závitová měděná přípojnice
Závitové měděné přípojnice hrají zásadní roli v moderních elektrických systémech, kde nejvíce záleží na spolehlivosti, kompaktním designu a snadné montáži. Jejich integrovaná vlákna zjednodušují připojení, redukují hardwarové části a podporují vysokoproudé aplikace v náročných prostředích.
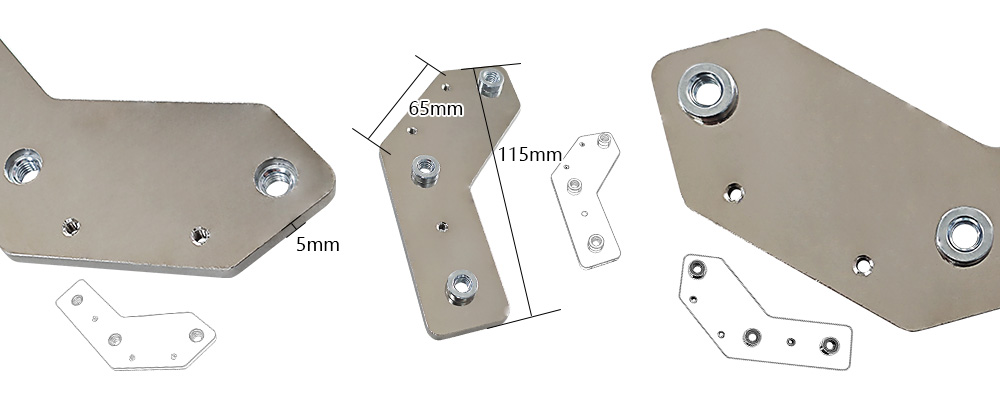
Aplikace měděné přípojnice se závitem:
Závitové měděné přípojnice jsou široce používány v průmyslových odvětvích, kde jsou nezbytná bezpečná elektrická připojení nenáročná na údržbu.
·Rozvod energie a rozváděče - V rozváděčích nízkého a středního napětí umožňují závitové přípojnice rychlé šroubové připojení pro jističe, relé a zakončení kabelů. Jejich vysoká vodivost a stabilní přechodový odpor je činí ideálními pro nepřetržitý proud, často dosahující stovek ampérů.
· Obnovitelná energie a ukládání energie – Solární invertory, systémy správy baterií a zařízení pro přeměnu energie se spoléhají na závitové přípojnice pro propojení bateriových modulů, pojistek a odpojovačů DC. Závity jsou vhodné pro koncovky s okem a laminované flexibilní konektory bez dalšího vrtání.
· Infrastruktura elektrických vozidel a nabíjení – Palubní nabíječky, napájecí distribuční jednotky (PDU) a externí stejnosměrné rychlé nabíječky používají kompaktní měděné přípojnice se závitem pro vedení vysokých proudů mezi moduly. Zkracují dobu montáže a zlepšují tepelný výkon při pulzním zatížení.
·Průmyslová automatizace a pohony - V řídicích centrech motorů, pohonech s proměnnou frekvencí a robotických svařovacích buňkách zjednodušují závitové přípojnice vnitřní rozvod energie a zajišťují spojení odolná proti vibracím v kombinaci s pružnými podložkami nebo zajišťovacími spojovacími prvky.
·Datová centra a telekomunikace - Přípojnicové systémy a záložní napájecí stojany často využívají měděné tyče se závitem k vytvoření modulárních, rekonfigurovatelných odboček napájení. Závitové hroty umožňují připojení vyměnitelné za provozu bez vypínání kritických zátěží.
Bezpečnostní opatření a úvahy o designu :
Při výběru a instalaci měděných přípojnic se závitem je třeba vyhodnotit několik faktorů, aby byla zajištěna bezpečnost, životnost a optimální výkon.
1. Typ a síla závitu – Důležitá je volba mezi závity se závitem (vnitřní závity přímo v měděné tyči) a lisovanými závitovými vložkami. Měď je poměrně měkká; pro častou montáž/demontáž se často upřednostňují vložky z nerezové oceli nebo mosazi, aby se zabránilo stahování závitu. Vždy ověřte pevnost vytažení a utahovací moment podle konstrukce vložky a tloušťky stěny.
2. Povrchové pokovení - Holá měď rychle oxiduje, čímž se zvyšuje přechodový odpor. Pocínování nabízí ochranu proti korozi a zachovává nízkou odolnost a přitom je nákladově efektivní. Pro drsná prostředí nebo aplikace s vysokou teplotou může být vyžadováno stříbření nebo niklování. Ujistěte se, že proces pokovování neucpává nebo neohrožuje závity.
3. Dotvarování a vůle - Poloha závitových kolíků nebo vložek musí respektovat požadavky na povrchové proudění a vůli závislé na napětí. To je zvláště důležité ve vysokonapěťových systémech, kde vlákna vyčnívající z izolační vrstvy mohou vytvářet vodicí dráhy. Správný návrh izolace, objímky nebo zakrytí kolem každého závitového bodu je zásadní.
4. Tepelná roztažnost a relaxace kloubů – Měď se roztahuje, jak teplota stoupá. Závitové spoje se mohou během tepelných cyklů uvolnit, pokud nejsou správně utaženy nebo pokud jsou použity nevhodné spojovací prvky. K udržení konstantního tlaku používejte podložky Belleville, kuželové talířové pružiny nebo přípravky pro zajištění závitů (pokud je to vhodné). Doporučuje se také pravidelné dotahování během údržby.
5. Galvanická koroze – Když jsou hliníkové vodiče nebo přípojnice přišroubovány k měděným podložkám se závitem, může v přítomnosti vlhkosti dojít ke galvanické korozi. Použijte bimetalické kontaktní desky, spojovací směsi nebo vhodné pokovení (např. cín na obou površích), abyste minimalizovali korozi na rozhraní šroubů.
6. Hustota proudu a horká místa – Vyvarujte se umístění závitů v oblastech s nadměrně vysokou hustotou proudu, protože kořeny závitů mohou koncentrovat tok proudu a vytvářet místní aktivní body. K optimalizaci umístění závitu vzhledem k průřezu přípojnice lze použít analýzu konečných prvků (FEA).
7. Ohýbání a tvarování přípojnice - Pokud musí být přípojnice ohnuta nebo tvarována před závitem, zajistěte, aby závitová zóna zůstala plochá a bez deformací. Ohýbání v blízkosti otvoru se závitem může deformovat závity, což ztěžuje vkládání šroubu. Zakázková výroba by měla pečlivě sledovat tvarování a závitování.
Ve Wanda An nabízíme zakázkovou výrobu na základě zákaznických výkresů
Většina měděných přípojnic se závitem nejsou běžné komponenty. Jsou vyráběny podle přesných specifikací zákazníka prostřednictvím kolaborativního inženýrského procesu.
·Kontrola výkresů a zpětná vazba DFM – Výrobní partner zkontroluje klientovy 2Dor 3D výkresy (běžně ve formátech DWG, DXF, STEP nebo PDF) a poskytne návrhy pro návrh na výrobu. To zahrnuje zpětnou vazbu o hloubce závitu v závislosti na tloušťce materiálu, minimální vzdálenost od okraje pro závitové otvory, poloměry rohů, aby se zabránilo koncentraci napětí, a požadavky na maskování pokovování.
·Výběr a příprava materiálu - Přípojnice jsou obvykle řezány z měděných plechů s vysokou vodivostí nebo extrudovaných tyčí, jako je C11000 nebo C10100, kde je vyžadována vyšší vodivost nebo vakuová kompatibilita. Surovina je řezána, řezána laserem, děrována nebo řezána vodním paprskem v závislosti na tvarové složitosti a objemu.
·Tváření, ohýbání a obrábění – Zakázkové přípojnice často vyžadují vícekrokové ohýbání (90°, ohyby do U, složité úhly) pomocí CNC ohraňovacích lisů nebo speciálních nástrojů. Kritické závitové prvky jsou obráběny pomocí CNC frézovacích center nebo vrtaček a závitořezných strojů. Pro velkosériovou výrobu lze pro zpevnění oblasti závitu použít válcování závitů. Pevné tolerance (+0,1 mm nebo lepší) jsou dodrženy pro středové vzdálenosti a rovinnost, aby bylo zaručeno zarovnání s protilehlými součástmi.
·Použití izolace - Mnoho přípojnic se závitem je částečně izolováno pomocí epoxidového práškového lakování (vločkování), teplem smrštitelného PVC nebo vstřikování tekuté silikonové pryže. Maskování před nátěrem zanechává závitové čepy nebo kontaktní plochy čisté a vodivé. Ve složitých provedeních se používají také nacvakávací nebo lepené izolační kryty.
·Pokovování a povrchová úprava - Po obrábění a tvarování jsou přípojnice vyčištěny, odmaštěny a pokoveny podle specifikace. Běžné je elektrolytické pocínování (matné nebo lesklé) na tloušťku 5-15 um. U závitů je věnována zvláštní pozornost tomu, aby se zabránilo nadměrnému usazování, které by mohlo změnit tolerance lícování. U závitových vložek se často před vložením aplikuje pokovení, aby se zabránilo vodíkovému zkřehnutí nebo chemickému poškození materiálu vložky.
Pokud požadujete zakázkové měděné přípojnice – ať už se závitem, vyrobené, ohýbané, pokovené nebo plně izolované – náš technický tým je připraven vám pomoci. Jednoduše se s námi podělte o svůj návrh nebo technický náčrt a my vám vrátíme podrobný návrh s bezplatnou cenovou nabídkou přizpůsobenou vašemu objemu a specifikacím. Kontaktujte nás ještě dnes a převedeme váš návrh na řešení připravené k výrobě.


