


Visualizações: 0 Autor: Editor do site Horário de publicação: 18/08/2026 Origem: Site


A falha de componentes eletrônicos frequentemente resulta de proteção ambiental inadequada, gerenciamento térmico inadequado ou estresse mecânico. Esses problemas físicos estão diretamente relacionados ao projeto inicial do gabinete. Depender de gabinetes prontos para uso exige sérios compromissos de engenharia. Você acaba com layouts de PCB abaixo do ideal, posicionamento restrito de E/S e blindagem EMI inadequada. Esses compromissos forçados atrasam o tempo de lançamento no mercado e aumentam as taxas de falhas em campo quando os dispositivos enfrentam condições reais. Para evitar reprojetos em estágio final, as equipes de engenharia devem adotar uma abordagem simultânea de co-design ECAD/MCAD. Esta metodologia preenche a lacuna entre os requisitos de layout do PCB e as restrições mecânicas. Fazendo a transição para um chassis de metal personalizados requerem avaliação rigorosa. Você deve analisar a ciência dos materiais, o Design for Manufacturability (DFM) e a conformidade regulatória. Essa estrutura técnica fornece os parâmetros exatos necessários para projetar, projetar e fornecer gabinetes personalizados de maneira eficaz, sem depender de caixas genéricas.
A seleção do material e a espessura determinam o desempenho básico do chassi, exigindo uma compensação calculada entre dissipação térmica, blindagem EMI, peso e custo unitário.
A adesão estrita aos princípios DFM de chapa metálica – especificamente em relação aos raios de curvatura, folgas de furos e integração de fixadores – não é negociável para controlar custos de fabricação e prazos de entrega.
A conformidade ambiental (classificações IP/NEMA), a compatibilidade eletromagnética (EMC) e o aterramento elétrico devem ser incluídos no projeto estrutural antecipadamente, e não aplicados como correções pós-produção.
Avaliar e integrar um fabricante de peças metálicas de precisão durante a fase de prototipagem reduz significativamente os riscos de dimensionamento e revisões de ferramentas durante a produção de alto volume.
Invólucros padronizados impõem severas restrições físicas ao design do produto. Eles determinam a geometria da PCB, os limites de altura dos componentes e os posicionamentos dos conectores. Os engenheiros muitas vezes alteram os layouts ideais das placas apenas para caber nas saliências de montagem pré-existentes. Isso força o agrupamento denso de componentes. O agrupamento denso agrava a geração de calor e cria pontos quentes localizados na placa. As unidades padrão também apresentam padrões de ventilação não otimizados. Recortes genéricos raramente se alinham com seus componentes geradores de calor específicos, como microprocessadores ou fontes de alimentação. Esse desalinhamento cria gargalos térmicos que degradam a vida útil dos componentes. Afastando-se de um genérico o gabinete eletrônico elimina esses compromissos forçados. Você ganha controle total sobre a alocação de volume interno. Você pode colocar transformadores pesados diretamente sobre suportes estruturais e rotear cabos sem prendê-los contra nervuras internas genéricas.
O estabelecimento de requisitos básicos claros garante que o projeto final atenda às demandas operacionais. Você deve definir a rigidez mecânica e a resistência ao choque com base no ambiente de implantação. Os ambientes industriais exigem maior tolerância à vibração do que os ambientes de escritório. As restrições espaciais determinam as dimensões externas e o estilo de montagem.
Configuração de montagem: Especifique se a unidade requer orelhas para montagem em rack de 19 polegadas, clipes para trilho DIN de 35 mm ou pés de borracha independentes.
Isolamento de vibração: determine se os componentes internos precisam de suportes flutuantes ou amortecedores de borracha para sobreviver ao trânsito ou à agitação operacional.
Gerenciamento de cabos: planeje rotas exatas, pontos de fixação e locais de alívio de tensão para todos os chicotes elétricos internos.
Acessibilidade de E/S: Mapeie exatamente onde os usuários precisam conectar os cabos, garantindo espaço adequado para os dedos em torno de cada porta.
As expectativas estéticas e de marca também orientam as escolhas de design. Os designs personalizados permitem logotipos integrados, correspondência de cores específicas e formatos exclusivos. Definir esses parâmetros antecipadamente agiliza o processo de engenharia para peças de hardware personalizadas.
Avalie com que frequência os técnicos ou usuários acessarão os componentes internos. Unidades permanentemente seladas funcionam bem para dispositivos descartáveis ou de manutenção zero. A eletrônica complexa exige pontos de entrada acessíveis. Incorpore painéis de acesso removíveis para troca rápida de componentes. Use parafusos cativos para evitar perda de hardware durante reparos em campo. Deixar cair um parafuso de máquina padrão em uma fonte de alimentação ativa causa curtos-circuitos catastróficos. O hardware cativo permanece conectado ao painel. As portas articuladas proporcionam acesso rápido sem a necessidade de ferramentas. Projete esses pontos de acesso para manter a vedação ambiental e a blindagem EMI quando fechados. Especifique juntas condutoras compressíveis em torno dos perímetros das portas. A manutenção adequada reduz o tempo de inatividade e reduz o trabalho de manutenção ao longo do ciclo de vida do produto.
A espessura da chapa metálica afeta diretamente a resistência estrutural, o peso total e o custo do material. Medidores mais grossos proporcionam rigidez superior para componentes internos pesados. No entanto, aumentam o peso unitário e complicam o processo de dobramento. Medidores mais finos reduzem custos e peso, mas exigem reforços estruturais como nervuras, bainhas ou flanges para evitar enlatamento ou empenamento. Selecione um medidor que equilibre esses fatores. Considere o método de montagem e o abuso físico esperado ao especificar a espessura. Padronize o medidor em toda a montagem sempre que possível. Usar uma única espessura de material significa que o operador da prensa dobradeira não precisa trocar as ferramentas entre as peças. Isso reduz o tempo de configuração e reduz o custo por unidade. Espessura
| do medidor (aço) | (polegadas) | Espessura (mm) | Aplicação típica |
|---|---|---|---|
| Calibre 14 | 0.075 | 1.90 | Chassi industrial resistente, montagens de transformador |
| Calibre 16 | 0.060 | 1.52 | Equipamento padrão para montagem em rack, painéis estruturais |
| Calibre 18 | 0.048 | 1.21 | Gabinetes de desktop, suportes internos |
| Calibre 20 | 0.036 | 0.91 | Dispositivos portáteis leves, capas cosméticas |
O alumínio domina o design de gabinetes eletrônicos devido à sua alta relação resistência/peso. Ligas como 5052-H32 e 6061-T6 oferecem resistência natural à corrosão sem revestimentos adicionais. Um gabinete de chassi de alumínio fornece condutividade térmica superior. Isso permite que o próprio gabinete atue como um enorme dissipador de calor. Você pode montar componentes quentes diretamente na parede do chassi usando pasta térmica. O alumínio é altamente usinável e fácil de dobrar. Ele não salta tão agressivamente quanto o aço inoxidável durante a conformação. Isso reduz o desgaste das ferramentas e acelera os tempos de fabricação. Sua natureza leve reduz significativamente os custos de envio para produções de alto volume.
O aço laminado a frio (CRS) oferece vantagens estruturais excepcionais para aplicações pesadas. Fornece alta resistência à tração com menor custo de matéria-prima do que o alumínio. CRS requer acabamento superficial, como revestimento em pó ou chapeamento, para evitar ferrugem. Isso adiciona uma etapa de fabricação e aumenta o lead time. O aço inoxidável, especificamente os graus 304 e 316, é excelente em ambientes agressivos. Oferece máxima resistência à corrosão e atende a rígidos padrões de higiene para aplicações médicas ou de qualidade alimentar. Metais mais duros introduzem penalidades de peso inerentes. Eles também causam desgaste mais rápido das ferramentas em punções e matrizes. Dobrar aço inoxidável requer dobradeiras de maior tonelagem e cálculo cuidadoso dos ângulos de retorno da mola.
Galvanneal oferece uma alternativa prática ao aço inoxidável para prevenção de ferrugem. Consiste em aço carbono revestido com uma liga de zinco-ferro através de um processo contínuo de imersão a quente. Este revestimento oferece excelente adesão à tinta e moderada resistência à corrosão. Elimina a necessidade de preparação agressiva da superfície antes do revestimento em pó. Para requisitos extremos, considere ligas especiais de cobre. O cobre fornece aterramento elétrico, condutividade e transferência térmica incomparáveis. Devido aos altos custos de material e ao peso pesado, os engenheiros normalmente reservam o cobre para componentes de blindagem interna ou barramentos específicos, em vez de gabinetes externos inteiros.
| do material | resistência ao peso | condutividade térmica da | da resistência à corrosão da | Custo relativo |
|---|---|---|---|---|
| Alumínio (5052) | Alto | Excelente | Alto (Natural) | Moderado |
| Aço laminado a frio (CRS) | Moderado | Baixo | Ruim (precisa de acabamento) | Baixo |
| Aço inoxidável (304/316) | Moderado | Baixo | Excelente | Alto |
| Galvanneal | Moderado | Baixo | Bom | Baixo-moderado |
A relação entre a espessura do material e o raio mínimo de curvatura determina o sucesso da conformação. Forçar um raio estreito em material espesso causa microfraturas ao longo da parte externa da linha de dobra. Isso enfraquece a estrutura e cria defeitos cosméticos que aparecem através do revestimento em pó. Sempre especifique um raio de dobra igual ou maior que a espessura do material. Os entalhes de alívio de curvatura são igualmente necessários. Esses pequenos recortes evitam o rasgo do material onde duas dobras se cruzam em um canto. Superfícies planas funcionais para montagem de componentes não começam até que estejam fora do raio de curvatura e da zona da marca da matriz. Considere esta zona de transição ao colocar impasses internos. Se você colocar um impasse muito próximo do raio, o hardware ficará inclinado, sobrecarregando o PCB.
Colocar furos muito próximos de uma linha de dobra causa severa distorção do material durante a conformação. A matriz da prensa dobradeira puxa o metal, esticando todos os orifícios próximos em formas ovais. Mantenha uma distância mínima de 1,5 vezes a espessura do material mais o raio de dobra da borda do furo até a linha de dobra. Esta regra se aplica a todos os recortes, venezianas e arestas. Para fixação, avalie ferragens autofixantes, como porcas, pinos e espaçadores PEM. Eles fornecem fios fortes e reutilizáveis em chapas finas. Os furos roscados requerem materiais mais espessos para manter o engate adequado da rosca. Usando fixadores autofixantes em um chassi de metal agiliza a montagem. Elimina a necessidade de os trabalhadores se preocuparem com porcas e arruelas soltas durante a integração final.
Caminhos seguros e condutores são obrigatórios para gabinetes eletrônicos para evitar riscos de choque e garantir a integridade do sinal. Planeje o posicionamento estratégico dos pinos de aterramento durante a fase CAD. Esses pinos devem ser conectados diretamente ao metal descoberto para funcionar corretamente. Se você planeja pintar ou revestir o chassi com pó, deverá especificar áreas de máscara em seus desenhos. O mascaramento evita que acabamentos isolantes cubram os pontos de aterramento. Considere o uso de filme químico transparente (conversão de cromato) em peças de alumínio. Este acabamento mantém a condutividade elétrica em toda a superfície, ao mesmo tempo que fornece um nível básico de resistência à corrosão. Elimina o processo trabalhoso de aplicação e remoção de fita adesiva.
A soldagem por costura proporciona integridade estrutural excepcional e vedação ambiental permanente. Ele funde os cantos em uma única peça contínua de metal. No entanto, a soldadura incorre em elevados custos de mão-de-obra e introduz riscos de distorção térmica, especialmente em alumínio fino. O lixamento suave das soldas para obter uma aparência cosmética acrescenta mais trabalho manual. A fixação mecânica e a rebitagem oferecem alternativas escalonáveis e econômicas. Os rebites fornecem juntas permanentes e resistentes à vibração, sem distorção pelo calor. Os parafusos de máquina permitem projetos modulares e fácil desmontagem para reciclagem no final da vida útil. Escolha métodos de fixação com base no volume de produção, nos requisitos de vedação e na necessidade de acesso para manutenção futura.
| Método de montagem | Integridade estrutural | Vedação ambiental | de custos de mão de obra | Desmontagem |
|---|---|---|---|---|
| Soldagem de costura | Excelente | Excelente (Permanente) | Alto | Impossível |
| Soldagem por pontos | Bom | Ruim (existem lacunas) | Moderado | Impossível |
| Rebitagem | Bom | Moderado | Baixo | Difícil (requer perfuração) |
| Parafusos de máquina | Moderado | Depende das juntas | Baixo | Fácil |
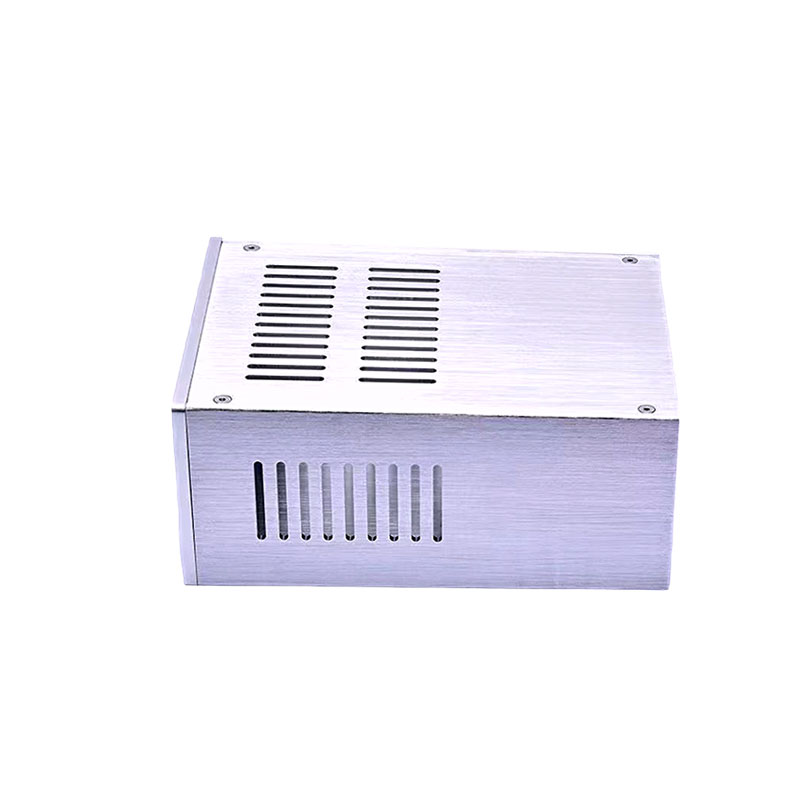
O resfriamento eficaz requer um projeto de ventilação estratégico. Os padrões de furos hexagonais maximizam a área aberta do fluxo de ar, mantendo a rigidez estrutural melhor do que os furos redondos. Alinhe essas zonas de ventilação diretamente com fontes internas de calor. Projete o chassi para funcionar como dissipador de calor primário. Integre almofadas térmicas entre os componentes quentes e o invólucro metálico. Coloque os espaçadores estrategicamente para garantir o fluxo de ar adequado sob o PCB. Para resfriamento ativo, projete montagens de ventilador seguras com protetores de dedos integrados. Perfurar a proteção de dedo diretamente na chapa metálica reduz a contagem geral de peças e o tempo de montagem. Certifique-se de que a área de exaustão seja pelo menos 1,5 vezes maior que a área de admissão para evitar o acúmulo de pressão positiva, que paralisa as pás do ventilador.
Invólucros de metal fornecem inerentemente excelentes propriedades de gaiola de Faraday. Costuras, cortes de ventilação e janelas de exibição criam vulnerabilidades para vazamento de EMI. Mitigar estes riscos projetando juntas sobrepostas em todas as juntas do invólucro. Uma junta simples permite que ondas de alta frequência escapem. Uma flange sobreposta força as ondas através de um labirinto, degradando a sua energia. Use juntas condutoras para vedar as lacunas entre os painéis correspondentes. Minimize o comprimento de quaisquer ranhuras ou recortes necessários. Um slot atua como uma antena se seu comprimento se aproximar de um quarto do comprimento de onda eletromagnético alvo. Divida slots longos em recortes menores e segmentados para bloquear emissões específicas de alta frequência.
Alcançar classificações específicas de proteção contra ingresso requer previsão estrutural. As classificações IP65 ou NEMA 4 exigem proteção completa contra poeira e jatos de água de baixa pressão. Projete flanges sobrepostas para direcionar a água para longe das costuras internas usando a gravidade. Incorpore vedações de labirinto para criar caminhos complexos que retêm a umidade antes que ela entre na cavidade principal. Especifique juntas de esponja compressíveis de células fechadas para todos os painéis de acesso e portas. Certifique-se de que o sistema de fixação forneça compressão uniforme em toda a superfície da junta. Coloque os parafusos com no máximo sete centímetros de distância ao longo da linha da junta. A pressão irregular cria lacunas microscópicas que comprometem a vedação ambiental durante o ciclo de temperatura.
| classificação IP | de nível de proteção de | Requisito de design |
|---|---|---|
| IP20 | Dedos e objetos grandes | Recortes padrão, sem necessidade de vedação especial. |
| IP54 | Protegido contra poeira, respingos de água | Costuras sobrepostas, juntas básicas de espuma. |
| IP65 | À prova de poeira, jatos de água | Juntas contínuas de células fechadas, vedações em labirinto, espaçamento apertado entre parafusos. |
| IP67 | Imersão temporária e à prova de poeira | Costuras soldadas, anéis de vedação, prensa-cabos em vasos, travas resistentes. |
Os acabamentos superficiais protegem o metal e definem a identidade visual do produto. A anodização aumenta a dureza superficial e a resistência à corrosão das peças de alumínio. Penetra no metal, evitando lascas ou descascamento. O revestimento em pó oferece extrema durabilidade e uma ampla paleta de cores. Resiste melhor a arranhões do que a tinta úmida tradicional e emite zero VOCs durante a aplicação. O filme químico fornece resistência à corrosão enquanto mantém a condutividade elétrica. O mascaramento de áreas específicas durante o revestimento com pó garante o contato do metal descoberto para o aterramento EMI. Esta compensação requer documentação precisa. Você deve fornecer desenhos 2D claros indicando zonas de máscara exatas para evitar erros de fabricação na linha de pintura.
A rotulagem permanente melhora a usabilidade e a segurança. Incorpore serigrafia para identificação de porta de E/S de alto contraste e marca corporativa. A impressão digital permite gráficos complexos e multicoloridos diretamente na superfície do metal. Para ambientes agressivos, especifique a gravação a laser. A gravação remove a camada superior do acabamento, expondo o metal descoberto por baixo. Isso cria avisos de segurança permanentes, símbolos de aterramento e números de série que não podem desaparecer, descascar ou desbotar com o tempo. Integre essas escolhas estéticas nos arquivos de design iniciais, em vez de tratá-las como algo secundário.
Seu parceiro de fabricação deve integrar-se perfeitamente ao seu fluxo de trabalho de engenharia. Certifique-se de que eles aceitam arquivos CAD 3D padrão, como STEP ou IGES. Um capaz O fabricante de peças metálicas de precisão fornece feedback sobre mentalidade mecânica em seus projetos. Eles identificam restrições de layout de PCB que entram em conflito com a realidade da chapa metálica, como componentes colocados muito próximos de um raio de curvatura. Esse recurso de co-projeto detecta problemas de interferência antes do início da usinagem. A colaboração antecipada evita reprojetos dispendiosos e acelera a transição do modelo virtual para o protótipo físico.
Avalie como o fabricante lida com o dimensionamento. A fabricação de baixo volume depende de corte a laser e dobradeiras manuais. Este método oferece alta flexibilidade e baixos custos de configuração, perfeito para prototipagem iterativa. A produção de alto volume requer ferramentas pesadas e estampagem progressiva. Isto reduz drasticamente os custos unitários, mas requer um investimento inicial significativo em matrizes de aço. Entenda os limites do equipamento do fabricante. A tonelagem máxima da prensa dobradeira e o tamanho da base determinam as dimensões e espessuras máximas que podem processar. Certifique-se de que seus recursos estejam alinhados com seus volumes de produção projetados para que você não precise trocar de fornecedor no meio do ciclo de vida.
O rigoroso controle de qualidade garante o sucesso da montagem. Verifique se o fabricante possui certificações ISO relevantes, como ISO 9001 para fabricação geral ou AS9100 para aplicações aeroespaciais. Revise o processo de geração de relatórios de inspeção do primeiro artigo (FAI). Os relatórios da FAI verificam se a produção inicial atende a todas as especificações CAD antes do início da produção completa. Estabeleça pilhas de tolerância aceitáveis para montagens complexas no início do relacionamento. As tolerâncias padrão de chapa metálica são mais flexíveis do que as peças usinadas. Tolerâncias restritas aumentam os custos, portanto, especifique-as somente onde for crítico para o ajuste ou funcionamento, como ao redor de recortes de conectores ou costuras de encaixe.
Finalize seus modelos CAD 3D com layouts de PCB integrados para identificar conflitos espaciais e gargalos térmicos antes de cortar metal.
Defina metas exatas de conformidade ambiental, incluindo classificações IP ou NEMA, para ditar o projeto do flange e a seleção da gaxeta.
Inicie uma revisão abrangente do DFM com um parceiro de fabricação aprovado para otimizar raios de curvatura, posicionamento de furos e inserção de ferragens.
Estabeleça requisitos claros de mascaramento e acabamento em desenhos 2D para garantir aterramento elétrico adequado e blindagem EMI.
R: As tolerâncias padrão de fabricação de chapa metálica normalmente variam de ±0,005 a ±0,015 polegadas. Tolerâncias mais rígidas são possíveis, mas exigem usinagem especializada ou ferramentas rígidas, o que aumenta os custos de produção. Sempre especifique tolerâncias com base na necessidade funcional, em vez de configurações padrão de CAD, para controlar despesas de fabricação.
R: Selecione a espessura com base na carga estrutural, limites de peso e requisitos de montagem. Componentes internos pesados requerem bitolas mais espessas, como aço de calibre 14 ou 16, para evitar flexão. Dispositivos portáteis ou leves se beneficiam de materiais mais finos, como alumínio de calibre 18 ou 20, para reduzir o peso geral e os custos de material.
R: Escolha alumínio para aplicações leves, condutividade térmica superior e facilidade de usinagem. Ele se adapta perfeitamente à maioria dos eletrônicos comerciais. Escolha aço inoxidável para ambientes agressivos que exigem máxima resistência à corrosão, alta resistência à tração ou estrita conformidade com a higiene, como dispositivos médicos ou equipamentos marítimos.
R: O revestimento em pó é geralmente o acabamento mais econômico e durável para gabinetes de aço e alumínio. Ele fornece uma camada espessa e resistente a arranhões. Para peças de alumínio que exigem condutividade elétrica, o filme químico transparente (conversão de cromato) é altamente econômico, ao mesmo tempo que oferece um nível básico de proteção contra corrosão.
R: O raio de curvatura mínimo determina o quão apertado um canto pode ser formado sem rachar o metal. Deve ser igual ou superior à espessura do material. Você não pode colocar recursos funcionais, como furos de montagem ou recortes, dentro desta zona de raio sem causar grave distorção do material durante o processo de dobra.
R: Sim. O metal reflete e absorve naturalmente a interferência eletromagnética, agindo como uma gaiola de Faraday. Os invólucros de plástico oferecem zero blindagem EMI inerente e exigem revestimentos condutores caros ou folhas metálicas internas para obter conformidade. Projetos de metal personalizados permitem costuras sobrepostas projetadas para maximizar esse efeito de proteção.


