


Visualizações: 0 Autor: Editor do site Horário de publicação: 28/08/2026 Origem: Site


À medida que os componentes eletrônicos alcançam densidades de potência sem precedentes – desde inversores EV até computação de alto desempenho – as soluções térmicas padrão e prontas para uso falham rotineiramente em atender às rigorosas restrições espaciais e de temperatura. Identificar o ponto de inflexão exato onde fatores de forma exclusivos, fluxo de calor extremo ou layouts de placas proprietários exigem uma mudança dos catálogos padrão para uma solução térmica personalizada separa lançamentos de produtos bem-sucedidos de falhas em campo. Especificar uma unidade personalizada raramente é um simples exercício de geometria. Requer equilíbrio entre metas de resistência térmica, limites de queda de pressão, capacidade de fabricação e economia unitária em escala. Para navegar com sucesso fabricação de dissipadores de calor personalizados , os engenheiros devem alinhar seus requisitos de gerenciamento térmico com os processos de fabricação corretos, propriedades do material e um rigoroso controle fabricante de dissipadores de calor capaz de preencher a lacuna entre a simulação CFD e a produção em alto volume.
A fabricação determina a viabilidade: A escolha entre extrusão, desbaste e usinagem CNC rege estritamente as relações de aspecto das aletas alcançáveis, os custos de ferramentas e os prazos de produção.
A seleção de materiais envolve compensações: embora o cobre ofereça condutividade térmica superior, os dissipadores de calor de alumínio personalizados dominam devido às relações ideais entre desempenho térmico, peso, custo e usinabilidade.
Os riscos da prototipagem exigem mitigação: a validação de modelos térmicos com um protótipo feito através de um processo diferente do da produção final (por exemplo, usinagem versus fundição sob pressão) introduz discrepâncias críticas de desempenho.
A conformidade do fornecedor não é negociável: aplicações de missão crítica exigem fabricantes com certificações AS9100D, IATF 16949 ou ISO 9001:2015 verificáveis e metrologia interna.
Eficaz o gerenciamento térmico começa com linhas de base rígidas de desempenho. Não é possível projetar uma solução térmica baseada apenas nas dimensões físicas. A física da transferência de calor deve ditar a geometria. Os engenheiros devem estabelecer métricas claras antes de selecionar um processo de fabricação, garantindo que o produto final tenha um desempenho confiável sob cargas de pico.
Estabeleça metas rígidas para a resistência térmica da junção ao ambiente (θJA) e da caixa ao coletor (θCS) no início da fase de projeto. Essas métricas definem exatamente a eficiência com que o calor se move da matriz de silício, passando pela embalagem, para o dissipador de calor e, finalmente, para o ar circundante. Você deve calcular a resistência térmica máxima permitida com base na temperatura ambiente máxima de operação e na temperatura máxima de junção do componente. Não levar em conta as piores condições ambientais leva ao estrangulamento térmico.
Determine o regime de fluxo de ar a seguir. A convecção natural passiva requer aletas amplamente espaçadas para permitir que o ar impulsionado pela flutuabilidade flua sem interferência excessiva da camada limite. A convecção forçada permite arranjos de aletas muito mais densos. Escolha aletas de pinos retas, alargadas ou omnidirecionais com base no caminho de fluxo de ar específico do sistema. As aletas alargadas ajudam a reduzir o fluxo de ar de desvio em ambientes sem dutos. As aletas de pino proporcionam excelente desempenho quando a direção do fluxo de ar é imprevisível ou multidirecional, rompendo as camadas limite de maneira eficaz.
Defina a queda de pressão máxima permitida para sistemas de convecção forçada. Empurrar o ar através de um denso conjunto de aletas cria resistência. Exceder o limite de queda de pressão faz com que o ventilador ou soprador pare, reduzindo drasticamente o fluxo de ar e causando superaquecimento rápido. Mapeie cuidadosamente as restrições volumétricas estritas. Observe os limites de altura Z, as restrições gerais de área ocupada e as zonas de exclusão da placa. Considere todo o envelope da montagem, incluindo o espaço necessário para a entrada e saída do fluxo de ar, bem como os caminhos de roteamento dos cabos.
Determine tolerâncias a choques e vibrações. Isso é crítico para aplicações aeroespaciais, ferroviárias e automotivas. Um dissipador de calor de cobre pesado montado apenas pelos cabos dos componentes se romperá sob alta vibração. Especifique antecipadamente os requisitos de hardware de montagem integrado. Pinos de encaixe por pressão, clipes de mola e inserções roscadas reduzem as etapas de montagem secundária na linha de produção. Eles também garantem uma pressão de montagem consistente em toda a interface térmica, o que é vital para manter uma linha de ligação fina.
Especifique claramente os orçamentos de peso. O peso afeta a integridade estrutural e a logística de transporte. Identifique os tratamentos de superfície necessários com base no ambiente operacional. A anodização Tipo II ou Tipo III melhora a emissividade térmica da radiação e protege contra corrosão ambiental severa. O revestimento de níquel permite a soldagem direta em PCBs. A conversão de cromato mantém a condutividade elétrica para fins de aterramento, ao mesmo tempo que oferece leve resistência à corrosão. O alumínio puro oxida rapidamente, criando uma camada resistiva que impede a transferência térmica na interface de montagem.
A geometria da sua solução térmica é totalmente limitada pela forma como ela é feita. A seleção do método de fabricação errado leva a projetos impossíveis, cargas excessivas de ferramentas ou baixo desempenho térmico. Os engenheiros devem combinar os requisitos físicos do dissipador de calor com as capacidades do equipamento de fabricação.
A extrusão envolve empurrar tarugos de alumínio aquecidos através de uma matriz de aço usinada sob medida sob imensa pressão. Continua sendo o método mais comum para criar perfis de aletas lineares. O processo é altamente econômico em escala e produz peças com excelente integridade estrutural devido à estrutura granular forjada do metal. As prensas de extrusão variam em tonelagem, ditando o tamanho máximo do círculo circunscrito (CCD) do perfil.
No entanto, a extrusão tem limitações estritas. Você está restrito a perfis lineares 2D. A proporção da aleta – a relação entre a altura da aleta e o espaço entre as aletas – normalmente atinge o máximo entre 10:1 e 20:1, dependendo da liga específica e da tonelagem da prensa. Empurrar além desses limites faz com que as linguetas da matriz de aço quebrem durante a extrusão. A extrusão é ideal para aplicações de convecção forçada padrão e convecção natural onde não é necessária densidade extrema de aletas. A usinagem secundária é quase sempre necessária para cortar a extrusão no comprimento certo e fresar superfícies de montagem planas.
Skiving envolve raspar barbatanas diretamente de um bloco sólido de metal usando uma ferramenta de corte angular de precisão. À medida que a lâmina passa sobre a base, ela corta uma fina camada de metal e a dobra para cima para formar uma barbatana. Este processo atinge uma densidade de aletas excepcionalmente alta e aletas extremamente finas, aumentando as proporções de até 50:1.
Como as aletas permanecem parte integrante do material de base, o desbaste elimina a resistência da interface térmica encontrada em conjuntos de aletas coladas ou soldadas. O calor flui perfeitamente da base para as aletas. As limitações incluem restrições rígidas de fluxo de ar direcional e custos unitários mais elevados. Skiving é um processo de corte sequencial mais lento em comparação com a saída contínua de extrusão. Requer uma base espessa para suportar as imensas forças de corte geradas pela lâmina, o que acrescenta peso à montagem final.
A fabricação subtrativa usa centros de fresagem de 3 a 5 eixos para esculpir o dissipador de calor a partir de um bloco sólido de tarugo de alumínio ou cobre. UM O dissipador de calor usinado CNC oferece geometria irrestrita, as tolerâncias mais rígidas possíveis e custo zero de ferramentas. É o método ideal para placas frias de líquidos, caminhos de fluxo interno complexos e prototipagem rápida.
A principal desvantagem é o custo em volume. A usinagem gera alto desperdício de material e requer tempos de ciclo de máquina estendidos. A remoção de grandes volumes de metal para criar canais de aletas estreitos e profundos requer ferramentas especializadas e programação cuidadosa para evitar deflexão e trepidação da ferramenta. Embora perfeita para aplicações aeroespaciais ou de defesa de baixo volume, a usinagem CNC raramente é viável para produtos eletrônicos de consumo de massa, a menos que seja usada estritamente para operações de acabamento secundário em peças extrudadas ou fundidas.
O forjamento comprime o metal em uma matriz sob alta pressão, enquanto a fundição injeta o metal fundido em um molde de aço. Ambos os métodos produzem geometrias 3D complexas e formatos quase perfeitos que exigem usinagem secundária mínima. Eles são excelentes para criar matrizes de aletas omnidirecionais usadas em refrigeração de LED e eletrônica automotiva. O forjamento a frio produz peças altamente densas, estruturalmente sólidas e com excelentes propriedades térmicas.
O forjamento mantém a alta condutividade térmica do alumínio forjado. A fundição sob pressão, entretanto, depende de ligas de fundição específicas contendo silício para melhorar o fluxo durante a injeção. Estas ligas fundidas sofrem inerentemente de menor condutividade térmica e porosidade interna. Ambos os processos exigem altos custos iniciais com ferramentas, tornando-os adequados apenas para execuções de produção de alto volume, onde o investimento em ferramentas pode ser amortizado em milhares de unidades. Os ângulos de saída devem ser incorporados ao projeto para permitir que a peça seja ejetada do molde.
Este processo envolve estampar chapas finas de metal - geralmente alumínio ou cobre - e dobrá-las em conjuntos densos de aletas onduladas. Essas aletas dobradas são então soldadas, brasadas ou epóxi em uma placa de base separada. Este método maximiza a área de superfície para convecção forçada em ambientes com grande restrição de peso, como servidores corporativos e equipamentos de telecomunicações.
A principal limitação está no processo de montagem. A ligação das aletas à base introduz uma interface secundária. Se o processo de brasagem ou soldagem não for perfeitamente controlado, os vazios na junta criarão graves gargalos térmicos. A placa de base também deve ser usinada perfeitamente plana para garantir contato uniforme com o conjunto de aletas dobradas. A brasagem a vácuo fornece juntas da mais alta qualidade, mas aumenta significativamente os custos de fabricação.
| Processo de Fabricação | Melhor Aplicação | Custo de Ferramentas | Aleta Aspect Ratio Limite de | Condutividade Térmica |
|---|---|---|---|---|
| Extrusão de alumínio | Fluxo de ar linear e de alto volume | Baixo a Médio | Até 20:1 | Alto (liga forjada) |
| Barbatana Descascada | Convecção forçada de alta densidade | Nenhum a baixo | Até 50:1 | Alto (Boleto/Base Extrudada) |
| Usinagem CNC | Geometria complexa, placas frias | Nenhum | Dependente de ferramentas | Alto (Liga de Boleto) |
| Fundição sob pressão | Formas 3D complexas e de alto volume | Alto | Ângulo de inclinação necessário | Baixo a Médio (Liga Fundida) |
| Barbatana Dobrada | Grande área de superfície com restrição de peso | Médio | Extremamente alto | Dependente da qualidade da junta |
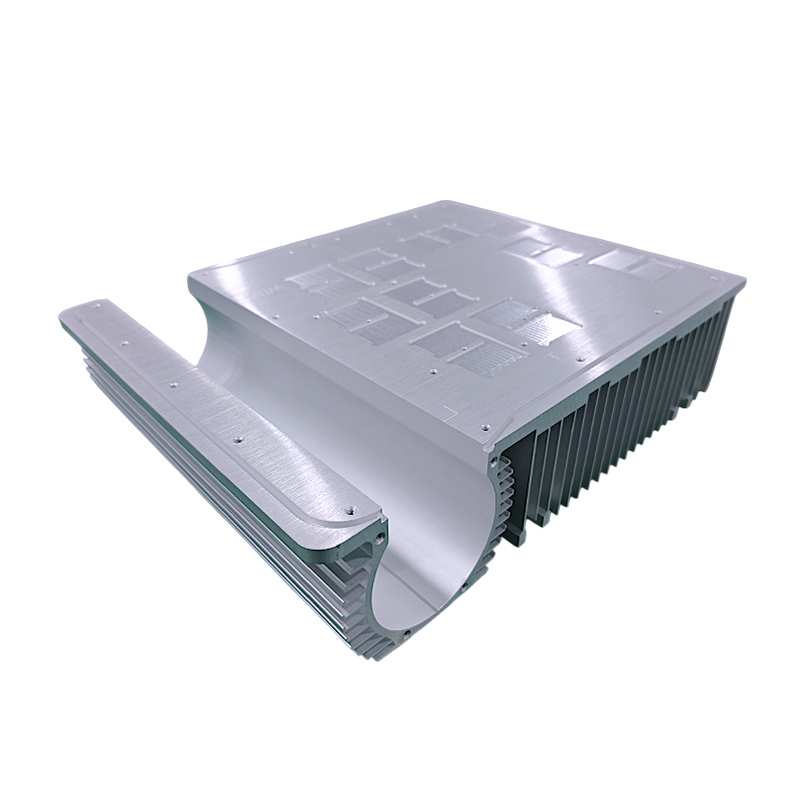
As propriedades do material determinam a rapidez com que o calor se espalha pela base e com que eficiência ele sobe pelas aletas. Os engenheiros devem equilibrar a condutividade térmica bruta com o peso, a usinabilidade e os custos da matéria-prima. Especificar a liga errada leva a defeitos de fabricação e comprometimento do desempenho térmico.
Os engenheiros frequentemente especificam um dissipador de calor de alumínio por seu excelente equilíbrio entre peso, custo e desempenho térmico. Entretanto, selecionar “alumínio” não é específico o suficiente. A série exata da liga e o estado da têmpera alteram drasticamente os resultados da fabricação. Você deve detalhar as compensações em seus desenhos de engenharia para garantir que a fábrica use o tarugo correto.
A liga 6063 é o padrão indiscutível para perfis extrudados. Oferece extrusabilidade superior, permitindo que o metal flua suavemente através de intrincadas matrizes de aço sem rasgar. Ele também possui uma condutividade térmica de aproximadamente 200 W/mK. A liga 6061 proporciona maior resistência ao escoamento e usinabilidade significativamente melhor. Produz cavacos mais curtos durante o fresamento, evitando o emaranhamento da ferramenta. Você normalmente especificará 6061 para um dissipador de calor personalizado que requer fresagem CNC extensa ou rosqueamento estrutural. No entanto, 6061 tem uma condutividade térmica ligeiramente inferior de aproximadamente 167 W/mK. Os estados de revenido, como T5 ou T6, determinam a dureza final e devem ser especificados com base nos requisitos estruturais.
O cobre (C11000) oferece uma condutividade térmica massiva de quase 390 W/mK. Ele espalha o calor duas vezes mais rápido que o alumínio. Analise exatamente quando especificar o cobre, pois ele acarreta severas penalidades de custo e peso. O cobre é três vezes mais pesado que o alumínio e significativamente mais difícil de usinar. Use cobre sólido apenas para densidades extremas de fluxo de calor, onde o alumínio falha fisicamente em espalhar o calor para longe de uma pequena matriz de silício com rapidez suficiente para evitar o estrangulamento térmico.
Para a maioria das aplicações de alta potência, avalie abordagens híbridas. Incorpore tubos de calor de cobre ou câmaras de vapor diretamente em uma base de alumínio. A mecânica de mudança de fase dentro da câmara de vapor espalha o calor instantaneamente por toda a área ocupada. As aletas de alumínio dissipam esse calor no ar. Essa abordagem híbrida oferece o desempenho de espalhamento térmico do cobre sólido por uma fração do peso total. Certifique-se de que a fábrica tenha capacidade para soldar ou epóxi esses tubos de calor na base com esvaziamento mínimo. Condutividade térmica
| de grau de material | (W/mK) | Densidade (g/cm³) | Método de fabricação primário |
|---|---|---|---|
| Alumínio 6063-T5 | 200 | 2.70 | Extrusão |
| Alumínio 6061-T6 | 167 | 2.70 | Usinagem CNC |
| Cobre C11000 | 388 | 8.89 | Desbaste, Usinagem, Forjamento |
| Fundido A380 | 109 | 2.76 | Fundição sob pressão |
Um projeto térmico brilhante falha instantaneamente se o parceiro de fabricação não conseguir manter tolerâncias ou controlar sua cadeia de suprimentos. Avaliar um fornecedor exige examinar além de seus materiais de marketing e auditar suas reais capacidades de engenharia. Você precisa de um parceiro que entenda de dinâmica térmica, não apenas de corte de metal.
Verifique os sistemas de qualidade obrigatórios antes de compartilhar arquivos CAD. Procure a ISO 9001:2015 para controle básico de fabricação. Exigir AS9100D para projetos aeroespaciais e de defesa para garantir rastreabilidade rigorosa de matérias-primas. Exija IATF 16949 para aplicações automotivas para garantir rigoroso controle estatístico de processos e documentação PPAP. Confirme a conformidade com RoHS e REACH para todos os materiais. Isto se aplica não apenas ao metal base, mas a todos os acabamentos de superfície, produtos químicos de revestimento e materiais de interface térmica (TIMs) aplicados.
Avalie a capacidade do fornecedor de fornecer serviços verdadeiros de ponta a ponta. Eles devem oferecer feedback rigoroso do Design for Manufacturability (DFM) durante a fase de cotação. Eles devem lidar internamente com a criação de ferramentas, extrusão e produção em massa. Avalie de perto suas capacidades de operação secundária. Procure centros de acabamento CNC internos, retificadoras de planicidade de precisão e sistemas de distribuição automatizados TIM. Solicite listas de equipamentos e verifique as capacidades do laboratório de metrologia, incluindo CMMs e comparadores ópticos.
Cadeias de abastecimento fragmentadas aumentam os prazos de entrega e os riscos de qualidade. Se um fornecedor extrusa o perfil, mas subcontrata a usinagem CNC e a anodização para terceiros, a responsabilidade desaparece quando um lote falha na inspeção. A fabricação de fonte única garante um controle rígido sobre as tolerâncias dimensionais, desde o tarugo bruto até a peça final embalada. Ele também protege sua propriedade intelectual contra distribuição em diversas oficinas mecânicas não controladas.
Avalie a flexibilidade da Quantidade Mínima de Pedido (MOQ) do fornecedor no início da discussão. Determine se eles podem suportar execuções de nicho de baixo volume para placas de desenvolvimento especializadas ou construções piloto. Verifique se eles podem escalar perfeitamente para produção de alto volume. Esse dimensionamento deve acontecer sem exigir uma mudança nas instalações de fabricação ou no processo subjacente. A transição de uma oficina de protótipos para uma instalação separada de produção em massa apresenta um risco enorme em relação aos caminhos das ferramentas, ao projeto dos acessórios e aos padrões de controle de qualidade.
O hardware de gerenciamento térmico fica no final do ciclo de projeto mecânico. Erros aqui atrasam o lançamento de produtos inteiros. Antecipar os riscos de fabricação evita reprojetos dispendiosos em estágio final e garante que o produto final atenda a todas as especificações térmicas em condições operacionais reais.
A falha de engenharia mais comum envolve a lacuna entre o protótipo e a produção. O risco ocorre quando você valida um modelo térmico usando um protótipo usinado em CNC e depois muda para fundição sob pressão para produção em massa para economizar dinheiro. Isto resulta em degradação térmica inesperada e severa. O tarugo de alumínio usado para usinagem tem propriedades térmicas muito diferentes das do alumínio fundido com alto teor de silício. Suas unidades de produção funcionarão significativamente mais quentes do que seus protótipos, podendo causar falhas em campo.
A mitigação requer disciplina rigorosa. Prototipar utilizando o processo de produção pretendido sempre que possível. Se você precisar usinar um protótipo para uma peça destinada à fundição, aplique fatores de redução rigorosos aos seus modelos CFD. Reduza artificialmente a condutividade térmica no seu software de simulação para corresponder à liga fundida. Isso explica variações de produção, porosidade e menor desempenho do material. Sempre execute uma inspeção do primeiro artigo (FAI) na produção inicial para verificar se o desempenho térmico corresponde aos dados do protótipo.
A interface entre o componente e o dissipador de calor é o maior gargalo em qualquer sistema térmico. O risco envolve baixa planicidade da base ou rugosidade excessiva da superfície. Uma base deformada aumenta a espessura da linha de ligação do TIM. Como os TIMs têm condutividade térmica relativamente baixa em comparação com o metal, uma espessa camada de TIM atua como isolante, degradando gravemente a eficiência geral do resfriamento. A ciclagem térmica também pode causar bombeamento do TIM se a base não estiver perfeitamente plana.
A mitigação requer um controle de tolerância agressivo. Especifique tolerâncias rígidas de planicidade no desenho de fabricação, normalmente indicando 0,001 polegada por polegada ou melhor. Requer corte, lapidação ou retificação de precisão como operação secundária para a superfície de montagem. Controle a rugosidade da superfície (Ra) para garantir que ela seja lisa o suficiente para minimizar as lacunas de ar, mas texturizada o suficiente para manter a pasta térmica no lugar durante o ciclo térmico. Especifique o método exato de aplicação do TIM, como serigrafia, para garantir uma espessura uniforme da linha de colagem em toda a produção.
Defina a resistência térmica máxima permitida e os limites de queda de pressão antes de avaliar qualquer método de fabricação.
Combine a densidade e a geometria das aletas necessárias diretamente com o processo de fabricação mais econômico, capaz de atender a essas especificações.
Solicite feedback do DFM ao parceiro de fabricação imediatamente após o rascunho inicial do CAD para evitar o projeto de recursos que não podem ser fabricados.
Especifique graus exatos de liga, estados de têmpera e acabamentos superficiais em desenhos de engenharia para evitar substituições não autorizadas de materiais.
Protótipo usando o processo de fabricação exato planejado para produção em massa para validar modelos térmicos CFD com precisão.
R: A extrusão de alumínio é geralmente o método mais econômico para produção de alto volume. Apresenta baixos custos de ferramentas e ciclos de produção rápidos. No entanto, é estritamente limitado a geometrias de aletas lineares e proporções moderadas, tornando-o inadequado para aplicações de densidade extrema.
R: As aletas escavadas permitem densidades de aletas muito mais altas e perfis de aletas significativamente mais finos do que a extrusão. Como as aletas são esculpidas diretamente no material de base, não há resistência térmica na interface entre a base e as aletas, maximizando a eficiência da transferência de calor.
R: Especifique a usinagem CNC quando seu projeto exigir geometrias complexas e não lineares, canais de refrigeração líquida integrados ou tolerâncias dimensionais extremamente restritas. É também a escolha ideal para prototipagem rápida e produção de baixo volume, onde os custos elevados de ferramentas não podem ser justificados.
R: A alta rugosidade superficial na base do dissipador de calor cria espaços de ar microscópicos entre o dissipador de calor e o componente gerador de calor. O ar é um mau condutor. Superar essas lacunas requer uma camada mais espessa de Material de Interface Térmica (TIM), que aumenta a resistência térmica e degrada a eficiência do resfriamento.
R: Sim. Os dissipadores de calor híbridos freqüentemente usam uma base sólida de cobre ou tubos de calor de cobre incorporados para espalhar rapidamente o calor de um componente pequeno e de alta potência. O calor é então transferido para aletas de alumínio, que o dissipam no ar, mantendo o conjunto geral leve.


