


Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 18.08.2026 Herkunft: Website


Der Ausfall elektronischer Komponenten ist häufig auf unzureichenden Umweltschutz, schlechtes Wärmemanagement oder mechanische Beanspruchung zurückzuführen. Diese physischen Probleme hängen direkt mit dem ursprünglichen Gehäusedesign zusammen. Der Einsatz handelsüblicher Gehäuse erfordert erhebliche technische Kompromisse. Das Ergebnis sind suboptimale PCB-Layouts, eingeschränkte I/O-Platzierung und unzureichende EMI-Abschirmung. Diese erzwungenen Kompromisse verzögern die Markteinführung und erhöhen die Ausfallraten im Feld, wenn Geräte realen Bedingungen ausgesetzt sind. Um Neukonstruktionen im Spätstadium zu verhindern, müssen Ingenieurteams einen gleichzeitigen ECAD/MCAD-Co-Design-Ansatz verfolgen. Diese Methodik schließt die Lücke zwischen den Anforderungen an das PCB-Layout und den mechanischen Einschränkungen. Übergang zu a Ein kundenspezifisches Metallgehäuse erfordert eine strenge Bewertung. Sie müssen Materialwissenschaft, Design for Manufacturability (DFM) und die Einhaltung gesetzlicher Vorschriften analysieren. Dieser technische Rahmen stellt die genauen Parameter bereit, die zum effektiven Entwerfen, Konstruieren und Beschaffen kundenspezifischer Gehäuse erforderlich sind, ohne auf generische Boxen angewiesen zu sein.
Materialauswahl und -dicke bestimmen die Grundleistung des Gehäuses und erfordern einen kalkulierten Kompromiss zwischen Wärmeableitung, EMI-Abschirmung, Gewicht und Stückkosten.
Die strikte Einhaltung der Blech-DFM-Grundsätze – insbesondere in Bezug auf Biegeradien, Lochabstände und Integration von Befestigungselementen – ist für die Kontrolle von Herstellungskosten und Durchlaufzeiten nicht verhandelbar.
Umweltkonformität (IP/NEMA-Schutzart), elektromagnetische Verträglichkeit (EMV) und elektrische Erdung müssen frühzeitig in die Strukturkonstruktion einbezogen werden und dürfen nicht als Korrekturen nach der Produktion angewendet werden.
Durch die Evaluierung und Integration eines Herstellers von Präzisionsmetallteilen während der Prototyping-Phase werden Skalierungsrisiken und Werkzeugrevisionen während der Massenproduktion erheblich reduziert.
Standardisierte Gehäuse stellen strenge physikalische Einschränkungen beim Produktdesign dar. Sie bestimmen die PCB-Geometrie, die Höhenbeschränkungen der Komponenten und die Platzierung der Steckverbinder. Ingenieure ändern häufig ideale Platinenlayouts, nur um sie an bereits vorhandene Montagevorsprünge anzupassen. Dies erzwingt eine dichte Gruppierung der Komponenten. Eine dichte Gruppierung verstärkt die Wärmeentwicklung und erzeugt örtlich begrenzte Hotspots auf der Platine. Standardgeräte weisen außerdem nicht optimierte Belüftungsmuster auf. Generische Ausschnitte passen selten zu Ihren spezifischen wärmeerzeugenden Komponenten wie Mikroprozessoren oder Netzteilen. Diese Fehlausrichtung führt zu thermischen Engpässen, die die Lebensdauer der Komponenten verkürzen. Weg von einem Generikum Das elektronische Gehäuse macht diese erzwungenen Kompromisse überflüssig. Sie erhalten die vollständige Kontrolle über die interne Volumenzuteilung. Sie können schwere Transformatoren direkt über strukturellen Stützen platzieren und Kabel verlegen, ohne sie gegen übliche Innenrippen zu drücken.
Durch die Festlegung klarer Grundanforderungen wird sichergestellt, dass das endgültige Design den betrieblichen Anforderungen entspricht. Sie müssen die mechanische Steifigkeit und Stoßfestigkeit basierend auf der Einsatzumgebung definieren. Industrielle Umgebungen erfordern eine höhere Vibrationstoleranz als Büroumgebungen. Räumliche Beschränkungen bestimmen die Außenabmessungen und die Montageart.
Montagekonfiguration: Geben Sie an, ob das Gerät 19-Zoll-Rackmontagehalterungen, 35-mm-DIN-Schienenklemmen oder eigenständige Gummifüße benötigt.
Vibrationsisolierung: Stellen Sie fest, ob interne Komponenten schwimmende Halterungen oder Gummidämpfer benötigen, um Transport- oder Betriebserschütterungen zu überstehen.
Kabelmanagement: Planen Sie genaue Verlegewege, Befestigungspunkte und Zugentlastungsstellen für alle internen Kabelbäume.
I/O-Zugänglichkeit: Planen Sie genau, wo Benutzer Kabel anschließen müssen, und achten Sie dabei auf ausreichend Fingerfreiheit um jeden Port herum.
Auch ästhetische und markenbezogene Erwartungen bestimmen die Designentscheidungen. Benutzerdefinierte Designs ermöglichen integrierte Logos, spezifische Farbabstimmung und einzigartige Formfaktoren. Durch die frühzeitige Definition dieser Parameter wird der Engineering-Prozess optimiert kundenspezifische Hardwareteile.
Bewerten Sie, wie oft Techniker oder Benutzer auf die internen Komponenten zugreifen. Dauerhaft versiegelte Einheiten eignen sich gut für Einweg- oder wartungsfreie Geräte. Komplexe Elektronik erfordert zugängliche Einstiegspunkte. Integrieren Sie abnehmbare Zugangsklappen für einen schnellen Komponentenaustausch. Verwenden Sie unverlierbare Schrauben, um den Verlust von Hardware bei Reparaturen vor Ort zu verhindern. Das Fallenlassen einer Standard-Maschinenschraube in eine stromführende Stromversorgung führt zu katastrophalen Kurzschlüssen. Unverlierbare Hardware bleibt am Panel befestigt. Flügeltüren ermöglichen einen schnellen Zugriff ohne Werkzeug. Entwerfen Sie diese Zugangspunkte so, dass im geschlossenen Zustand die Umweltdichtigkeit und die EMI-Abschirmung erhalten bleibt. Legen Sie komprimierbare leitfähige Dichtungen um den Türumfang herum fest. Eine ordnungsgemäße Wartungsfreundlichkeit reduziert Ausfallzeiten und verringert den Wartungsaufwand über den Produktlebenszyklus.
Die Blechdicke wirkt sich direkt auf die strukturelle Festigkeit, das Gesamtgewicht und die Materialkosten aus. Dickere Stärken bieten eine höhere Steifigkeit für schwere interne Komponenten. Sie erhöhen jedoch das Stückgewicht und erschweren den Biegevorgang. Dünnere Stärken reduzieren Kosten und Gewicht, erfordern jedoch strukturelle Verstärkungen wie Rippen, Säume oder Flansche, um Ölablagerungen oder Verformungen zu verhindern. Wählen Sie ein Messgerät, das diese Faktoren ausgleicht. Berücksichtigen Sie bei der Angabe der Dicke die Montagemethode und die zu erwartende physische Belastung. Wenn möglich, standardisieren Sie die Stärke über die gesamte Baugruppe. Die Verwendung einer einzigen Materialstärke bedeutet, dass der Bediener der Abkantpresse nicht die Werkzeuge zwischen den Teilen wechseln muss. Dies verkürzt die Einrichtungszeit und senkt Ihre Kosten pro Einheit.
| Stärke (Stahl) | Dicke (Zoll) | Dicke (mm) | Typische Anwendung |
|---|---|---|---|
| 14 Gauge | 0.075 | 1.90 | Robustes Industriechassis, Transformatorhalterungen |
| 16 Gauge | 0.060 | 1.52 | Standard-Rackmontageausrüstung, Strukturplatten |
| 18 Gauge | 0.048 | 1.21 | Tischgehäuse, Innenhalterungen |
| 20 Gauge | 0.036 | 0.91 | Leichte Handgeräte, Kosmetikhüllen |
Aufgrund seines hohen Festigkeits-Gewichts-Verhältnisses dominiert Aluminium das Design von Elektronikgehäusen. Legierungen wie 5052-H32 und 6061-T6 bieten natürliche Korrosionsbeständigkeit ohne zusätzliche Beschichtungen. Ein Das Gehäuse aus Aluminiumgehäuse bietet eine hervorragende Wärmeleitfähigkeit. Dadurch kann das Gehäuse selbst als massiver Kühlkörper fungieren. Heiße Komponenten können Sie mit Wärmeleitpaste direkt an der Gehäusewand befestigen. Aluminium ist gut bearbeitbar und leicht zu biegen. Beim Umformen federt es nicht so aggressiv zurück wie Edelstahl. Dies reduziert den Werkzeugverschleiß und beschleunigt die Fertigungszeiten. Durch seine leichte Beschaffenheit werden die Versandkosten bei Großserienproduktionen deutlich gesenkt.
Kaltgewalzter Stahl (CRS) bietet außergewöhnliche strukturelle Vorteile für Hochleistungsanwendungen. Es bietet eine hohe Zugfestigkeit bei geringeren Rohstoffkosten als Aluminium. CRS erfordert eine Oberflächenveredelung wie Pulverbeschichtung oder Galvanisierung, um Rost vorzubeugen. Dies fügt einen Herstellungsschritt hinzu und erhöht die Vorlaufzeit. Edelstahl, insbesondere die Sorten 304 und 316, eignet sich hervorragend für raue Umgebungen. Es bietet maximale Korrosionsbeständigkeit und erfüllt strenge Hygienestandards für medizinische oder lebensmitteltaugliche Anwendungen. Härtere Metalle führen zu Gewichtsnachteilen. Sie verursachen auch einen schnelleren Werkzeugverschleiß an Stempeln und Matrizen. Das Biegen von Edelstahl erfordert Abkantpressen mit höherer Tonnage und eine sorgfältige Berechnung der Rückfederungswinkel.
Galvanneal bietet eine praktische Alternative zu Edelstahl zum Rostschutz. Es besteht aus Kohlenstoffstahl, der im kontinuierlichen Schmelztauchverfahren mit einer Zink-Eisen-Legierung beschichtet wird. Diese Beschichtung bietet eine hervorragende Lackhaftung und eine mäßige Korrosionsbeständigkeit. Dadurch entfällt die Notwendigkeit einer aggressiven Oberflächenvorbereitung vor der Pulverbeschichtung. Bei extremen Anforderungen sollten Sie spezielle Kupferlegierungen in Betracht ziehen. Kupfer bietet unübertroffene elektrische Erdung, Leitfähigkeit und Wärmeübertragung. Aufgrund der hohen Materialkosten und des hohen Gewichts reservieren Ingenieure Kupfer normalerweise für bestimmte interne Abschirmungskomponenten oder Sammelschienen und nicht für ganze Außengehäuse.
| Materialstärke | zu Gewicht, | Wärmeleitfähigkeit, | Korrosionsbeständigkeit und Kosten | Verhältnis von |
|---|---|---|---|---|
| Aluminium (5052) | Hoch | Exzellent | Hoch (natürlich) | Mäßig |
| Kaltgewalzter Stahl (CRS) | Mäßig | Niedrig | Schlecht (Finish erforderlich) | Niedrig |
| Edelstahl (304/316) | Mäßig | Niedrig | Exzellent | Hoch |
| Galvanneal | Mäßig | Niedrig | Gut | Niedrig-Mittel |
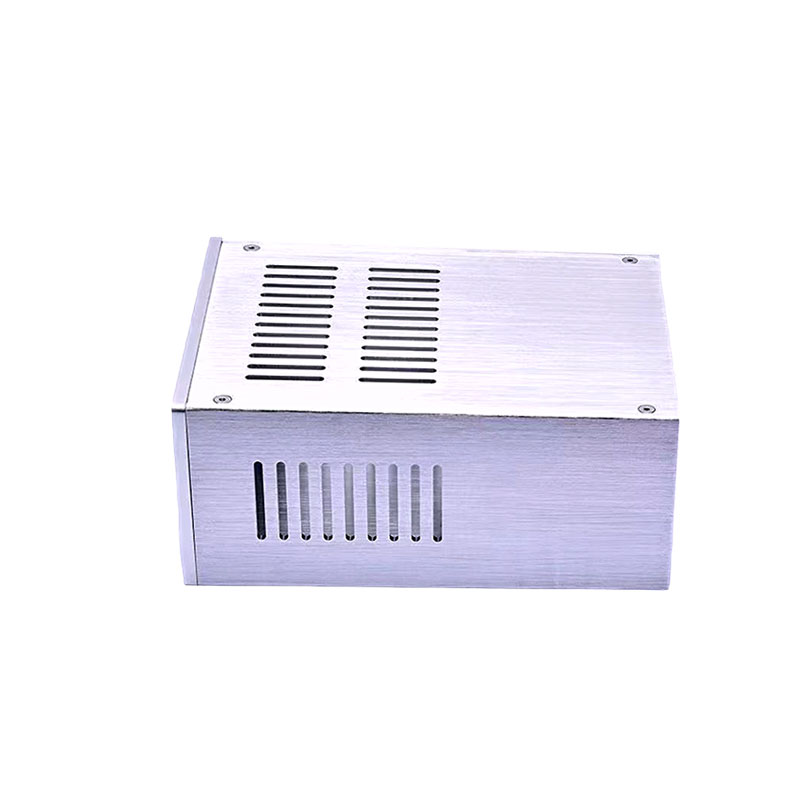
Das Verhältnis zwischen Materialstärke und minimalem Biegeradius bestimmt den Umformerfolg. Das Erzwingen eines engen Radius bei dickem Material führt zu Mikrorissen entlang der Außenseite der Biegelinie. Dadurch wird die Struktur geschwächt und es entstehen kosmetische Mängel, die durch die Pulverbeschichtung sichtbar werden. Geben Sie immer einen Biegeradius an, der gleich oder größer als die Materialstärke ist. Ebenso notwendig sind Knickentlastungskerben. Diese kleinen Aussparungen verhindern, dass Material an der Kreuzung zweier Biegungen an einer Ecke reißt. Funktionelle ebene Flächen für die Montage von Bauteilen beginnen erst hinter dem Biegeradius und der Stanzmarkierungszone. Berücksichtigen Sie diese Übergangszone, wenn Sie interne Abstandshalter platzieren. Wenn Sie einen Abstandshalter zu nahe am Radius platzieren, sitzt die Hardware schief und belastet die Leiterplatte.
Wenn Löcher zu nahe an einer Biegelinie platziert werden, führt dies zu starken Materialverzerrungen beim Formen. Der Stempel der Abkantpresse zieht das Metall und dehnt alle Löcher in der Nähe zu Ovalen aus. Halten Sie einen Mindestabstand von der Lochkante zur Biegelinie ein, der dem 1,5-fachen der Materialstärke plus Biegeradius entspricht. Diese Regel gilt für alle Ausschnitte, Lamellen und Kanten. Bewerten Sie zur Befestigung selbstklemmende Hardware wie PEM-Muttern, Bolzen und Abstandshalter. Sie liefern starke, wiederverwendbare Fäden in dünnem Blech. Gewindelöcher erfordern dickere Materialien, um einen ausreichenden Gewindeeingriff zu gewährleisten. Verwendung von selbstklemmenden Verbindungselementen in a Das Metallgehäuse vereinfacht die Montage. Dadurch entfällt für die Arbeiter die Notwendigkeit, während der endgültigen Integration mit losen Muttern und Unterlegscheiben herumzufummeln.
Für elektronische Gehäuse sind sichere, leitende Pfade zwingend erforderlich, um Stromschläge zu vermeiden und die Signalintegrität sicherzustellen. Planen Sie die strategische Platzierung der Erdungsbolzen während der CAD-Phase. Diese Bolzen müssen direkt mit blankem Metall verbunden sein, um ordnungsgemäß zu funktionieren. Wenn Sie das Chassis lackieren oder pulverbeschichten möchten, müssen Sie in Ihren Zeichnungen Maskierungsbereiche angeben. Durch das Abdecken wird verhindert, dass isolierende Oberflächen die Erdungspunkte verdecken. Erwägen Sie die Verwendung eines klaren chemischen Films (Chromatumwandlung) auf Aluminiumteilen. Diese Oberfläche erhält die elektrische Leitfähigkeit auf der gesamten Oberfläche aufrecht und sorgt gleichzeitig für eine grundlegende Korrosionsbeständigkeit. Dadurch entfällt der arbeitsintensive Prozess des Anbringens und Entfernens von Abdeckband.
Nahtschweißen sorgt für außergewöhnliche strukturelle Integrität und dauerhafte Umweltabdichtung. Es verschmilzt die Ecken zu einem einzigen durchgehenden Stück Metall. Allerdings verursacht das Schweißen hohe Arbeitskosten und birgt die Gefahr von Wärmeverformung, insbesondere bei dünnem Aluminium. Das Glätten von Schweißnähten für ein ästhetisches Erscheinungsbild erfordert zusätzlichen manuellen Aufwand. Mechanisches Befestigen und Nieten bieten skalierbare, kostengünstige Alternativen. Nieten sorgen für dauerhafte, vibrationsfeste Verbindungen ohne Wärmeverzug. Maschinenschrauben ermöglichen modulare Designs und eine einfache Demontage für das Recycling am Ende der Lebensdauer. Wählen Sie Befestigungsmethoden basierend auf dem Produktionsvolumen, den Dichtungsanforderungen und der Notwendigkeit eines zukünftigen Wartungszugangs.
| Montagemethode, | strukturelle Integrität, | Umweltverträglichkeit, | Arbeitskosten, | Demontage |
|---|---|---|---|---|
| Nahtverschweißung | Exzellent | Ausgezeichnet (permanent) | Hoch | Unmöglich |
| Punktschweißen | Gut | Schlecht (Es bestehen Lücken) | Mäßig | Unmöglich |
| Fesselnd | Gut | Mäßig | Niedrig | Schwierig (Bohren erforderlich) |
| Maschinenschrauben | Mäßig | Hängt von den Dichtungen ab | Niedrig | Einfach |
Eine effektive Kühlung erfordert ein strategisches Belüftungsdesign. Sechseckige Lochmuster maximieren den offenen Luftstrombereich und sorgen gleichzeitig für eine bessere strukturelle Steifigkeit als runde Löcher. Richten Sie diese Lüftungszonen direkt auf interne Wärmequellen aus. Konzipieren Sie das Gehäuse so, dass es als primärer Kühlkörper fungiert. Integrieren Sie Wärmeleitpads zwischen heißen Bauteilen und dem Metallgehäuse. Platzieren Sie die Abstandshalter strategisch, um eine ausreichende Luftzirkulation unter der Leiterplatte sicherzustellen. Entwerfen Sie für eine aktive Kühlung sichere Lüfterhalterungen mit integriertem Fingerschutz. Das direkte Stanzen des Fingerschutzes in das Blech reduziert die Gesamtanzahl an Teilen und die Montagezeit. Stellen Sie sicher, dass der Auslassbereich mindestens 1,5-mal größer ist als der Einlassbereich, um den Aufbau eines Überdrucks zu verhindern, der zum Abwürgen der Lüfterflügel führen würde.
Metallgehäuse bieten von Natur aus hervorragende Faraday-Käfig-Eigenschaften. Nähte, Lüftungsausschnitte und Schaufenster stellen eine Anfälligkeit für EMI-Leckagen dar. Minimieren Sie diese Risiken, indem Sie an allen Gehäusenähten überlappende Verbindungen entwerfen. Durch eine einfache Stoßverbindung können hochfrequente Wellen entweichen. Ein überlappender Flansch zwingt die Wellen durch ein Labyrinth, wodurch ihre Energie abgebaut wird. Verwenden Sie leitfähige Dichtungen, um Lücken zwischen zusammenpassenden Platten abzudichten. Minimieren Sie die Länge aller erforderlichen Schlitze oder Ausschnitte. Ein Schlitz fungiert als Antenne, wenn seine Länge einem Viertel der elektromagnetischen Zielwellenlänge entspricht. Teilen Sie lange Schlitze in kleinere, segmentierte Ausschnitte auf, um bestimmte Hochfrequenzemissionen zu blockieren.
Das Erreichen spezifischer Eindringschutzklassen erfordert strukturelle Weitsicht. Die Schutzart IP65 oder NEMA 4 erfordert vollständigen Schutz vor Staub und Wasserstrahlen mit geringem Druck. Entwerfen Sie überlappende Flansche, um Wasser mithilfe der Schwerkraft von den inneren Nähten wegzuleiten. Integrieren Sie Labyrinthdichtungen, um komplexe Wege zu schaffen, die Feuchtigkeit einschließen, bevor sie in den Haupthohlraum gelangt. Geben Sie komprimierbare, geschlossenzellige Schwammdichtungen für alle Zugangsplatten und Türen an. Stellen Sie sicher, dass das Befestigungssystem eine gleichmäßige Kompression über die gesamte Dichtungsoberfläche gewährleistet. Platzieren Sie die Schrauben entlang der Dichtungslinie nicht weiter als 7,5 cm voneinander entfernt. Durch ungleichmäßigen Druck entstehen mikroskopisch kleine Lücken, die die Abdichtung gegenüber der Umgebung bei Temperaturschwankungen beeinträchtigen.
| IP- | Schutzniveau | Anforderungen an das |
|---|---|---|
| IP20 | Finger und große Gegenstände | Standardausschnitte, keine spezielle Abdichtung erforderlich. |
| IP54 | Staubgeschützt, Spritzwassergeschützt | Überlappende Nähte, einfache Schaumstoffdichtungen. |
| IP65 | Staubdicht, wasserstrahlfest | Durchgehende geschlossenzellige Dichtungen, Labyrinthdichtungen, enger Schraubenabstand. |
| IP67 | Staubdicht, vorübergehendes Eintauchen | Verschweißte Nähte, O-Ringe, vergossene Kabelverschraubungen, robuste Verschlüsse. |
Oberflächenveredelungen schützen das Metall und definieren die visuelle Identität des Produkts. Eloxieren erhöht die Oberflächenhärte und Korrosionsbeständigkeit von Aluminiumteilen. Es dringt in das Metall ein und verhindert ein Absplittern oder Abblättern. Pulverbeschichtung bietet extreme Haltbarkeit und eine breite Farbpalette. Es ist kratzfester als herkömmliche Nasslacke und gibt beim Auftragen keine VOCs ab. Chem-Film sorgt für Korrosionsbeständigkeit und behält gleichzeitig die elektrische Leitfähigkeit bei. Durch das Maskieren bestimmter Bereiche während der Pulverbeschichtung wird der blanke Metallkontakt zur EMI-Erdung sichergestellt. Dieser Kompromiss erfordert eine genaue Dokumentation. Sie müssen klare 2D-Zeichnungen mit genauen Maskierungszonen bereitstellen, um Herstellungsfehler an der Lackierstraße zu vermeiden.
Eine dauerhafte Kennzeichnung erhöht die Benutzerfreundlichkeit und Sicherheit. Integrieren Sie Siebdruck für eine kontrastreiche I/O-Port-Kennzeichnung und Firmenbranding. Der Digitaldruck ermöglicht komplexe, mehrfarbige Grafiken direkt auf der Metalloberfläche. Für raue Umgebungen empfehlen wir die Lasergravur. Beim Gravieren wird die oberste Lackschicht entfernt und das blanke Metall darunter freigelegt. Dadurch entstehen dauerhafte Sicherheitswarnungen, Erdungssymbole und Seriennummern, die sich mit der Zeit nicht abnutzen, ablösen oder verblassen können. Integrieren Sie diese ästhetischen Entscheidungen in die ursprünglichen Designdateien, anstatt sie als nachträglichen Gedanken zu behandeln.
Ihr Fertigungspartner muss sich nahtlos in Ihren Engineering-Workflow integrieren. Stellen Sie sicher, dass sie Standard-3D-CAD-Dateien wie STEP oder IGES akzeptieren. Ein fähiger Der Hersteller von Präzisionsmetallteilen gibt Feedback zu Ihren Entwürfen mit mechanischer Denkweise. Sie identifizieren Einschränkungen beim PCB-Layout, die mit der Blechrealität kollidieren, wie zum Beispiel Komponenten, die zu nahe an einem Biegeradius platziert sind. Diese Co-Design-Funktion erkennt Interferenzprobleme, bevor mit der Werkzeugbereitstellung begonnen wird. Eine frühzeitige Zusammenarbeit verhindert kostspielige Neukonstruktionen und beschleunigt den Übergang vom virtuellen Modell zum physischen Prototyp.
Bewerten Sie, wie der Hersteller mit der Skalierung umgeht. Die Fertigung kleiner Stückzahlen basiert auf Laserschneiden und manuellen Abkantpressen. Diese Methode bietet hohe Flexibilität und niedrige Einrichtungskosten, perfekt für iteratives Prototyping. Die Produktion großer Stückzahlen erfordert harte Werkzeuge und progressives Stanzen. Dadurch werden die Stückkosten drastisch gesenkt, es sind jedoch erhebliche Vorabinvestitionen in Stahlwerkzeuge erforderlich. Machen Sie sich mit den Gerätegrenzen des Herstellers vertraut. Die maximale Tonnage und Bettgröße der Abkantpresse bestimmt die maximalen Abmessungen und Dicken, die sie verarbeiten können. Stellen Sie sicher, dass ihre Fähigkeiten mit Ihrem geplanten Produktionsvolumen übereinstimmen, damit Sie nicht mitten im Lebenszyklus den Anbieter wechseln müssen.
Eine strenge Qualitätskontrolle garantiert den Montageerfolg. Stellen Sie sicher, dass der Hersteller über relevante ISO-Zertifizierungen verfügt, z. B. ISO 9001 für die allgemeine Fertigung oder AS9100 für Luft- und Raumfahrtanwendungen. Überprüfen Sie ihren Prozess zur Erstellung von Erstmusterinspektionsberichten (FAI). FAI-Berichte bestätigen, dass der erste Produktionslauf alle CAD-Spezifikationen erfüllt, bevor die vollständige Produktion beginnt. Legen Sie frühzeitig in der Beziehung akzeptable Toleranzstapel für komplexe Baugruppen fest. Standardtoleranzen für Bleche sind geringer als bei bearbeiteten Teilen. Enge Toleranzen erhöhen die Kosten. Geben Sie sie daher nur dort an, wo sie für die Passform oder Funktion entscheidend sind, z. B. im Bereich von Steckerausschnitten oder Verbindungsnähten.
Finalisieren Sie Ihre 3D-CAD-Modelle mit integrierten PCB-Layouts, um räumliche Konflikte und thermische Engpässe vor dem Schneiden von Metall zu erkennen.
Definieren Sie genaue Umweltkonformitätsziele, einschließlich IP- oder NEMA-Bewertungen, um das Flanschdesign und die Dichtungsauswahl vorzugeben.
Initiieren Sie eine umfassende DFM-Überprüfung mit einem geprüften Fertigungspartner, um Biegeradien, Lochplatzierungen und Hardware-Einfügung zu optimieren.
Legen Sie klare Maskierungs- und Endbearbeitungsanforderungen für 2D-Zeichnungen fest, um eine ordnungsgemäße elektrische Erdung und EMI-Abschirmung sicherzustellen.
A: Die Standardtoleranzen für die Blechfertigung liegen typischerweise zwischen ±0,005 und ±0,015 Zoll. Engere Toleranzen sind erreichbar, erfordern jedoch eine spezielle Bearbeitung oder harte Werkzeuge, was die Produktionskosten erhöht. Geben Sie Toleranzen immer auf der Grundlage funktionaler Notwendigkeiten und nicht auf der Grundlage von Standard-CAD-Einstellungen an, um die Herstellungskosten zu kontrollieren.
A: Wählen Sie die Dicke basierend auf der strukturellen Belastung, den Gewichtsgrenzen und den Montageanforderungen. Schwere interne Komponenten erfordern dickere Stärken wie 14- oder 16-Gauge-Stahl, um ein Durchbiegen zu verhindern. Handgeräte oder leichte Geräte profitieren von dünneren Materialien wie 18- oder 20-Gauge-Aluminium, um das Gesamtgewicht und die Materialkosten zu reduzieren.
A: Wählen Sie Aluminium für leichte Anwendungen, hervorragende Wärmeleitfähigkeit und einfache Bearbeitung. Es passt perfekt zu den meisten kommerziellen Elektronikgeräten. Wählen Sie Edelstahl für raue Umgebungen, die maximale Korrosionsbeständigkeit, hohe Zugfestigkeit oder strenge Hygienevorschriften erfordern, wie z. B. medizinische Geräte oder Schiffsausrüstung.
A: Pulverbeschichtung ist im Allgemeinen die kostengünstigste und langlebigste Oberfläche für Stahl- und Aluminiumgehäuse. Es bildet eine dicke, kratzfeste Schicht. Für Aluminiumteile, die elektrische Leitfähigkeit erfordern, ist ein klarer Chemfilm (Chromatumwandlung) äußerst kostengünstig und bietet gleichzeitig einen grundlegenden Korrosionsschutz.
A: Der minimale Biegeradius bestimmt, wie eng eine Ecke geformt werden kann, ohne dass das Metall bricht. Sie sollte der Materialstärke entsprechen oder diese überschreiten. Innerhalb dieser Radiuszone können Sie keine Funktionsmerkmale wie Befestigungslöcher oder Ausschnitte platzieren, ohne dass es während des Biegevorgangs zu starken Materialverzerrungen kommt.
A: Ja. Metall reflektiert und absorbiert auf natürliche Weise elektromagnetische Störungen und fungiert so als Faradayscher Käfig. Kunststoffgehäuse bieten keine inhärente EMI-Abschirmung und erfordern teure leitfähige Beschichtungen oder interne Metallfolien, um die Konformität zu gewährleisten. Kundenspezifische Metalldesigns ermöglichen konstruierte überlappende Nähte, um diesen Abschirmeffekt zu maximieren.


