


Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 28.08.2026 Herkunft: Website


Da elektronische Komponenten beispiellose Leistungsdichten erreichen – von Wechselrichtern für Elektrofahrzeuge bis hin zu Hochleistungsrechnern – erfüllen standardmäßige thermische Lösungen von der Stange routinemäßig nicht die strengen Temperatur- und Platzbeschränkungen. Die Identifizierung des genauen Wendepunkts, an dem einzigartige Formfaktoren, extremer Wärmefluss oder proprietäre Platinenlayouts eine Abkehr von Standardkatalogen hin zu einer maßgeschneiderten thermischen Lösung erfordern, trennt erfolgreiche Produkteinführungen von Misserfolgen im Feldeinsatz. Die Angabe einer benutzerdefinierten Einheit ist selten eine einfache Geometrieübung. Es erfordert die Abwägung von Wärmewiderstandszielen, Druckabfallgrenzen, Herstellbarkeit und Einheitsökonomie im großen Maßstab. Um erfolgreich zu navigieren Bei der Herstellung von kundenspezifischen Kühlkörpern müssen Ingenieure ihre Anforderungen an das Wärmemanagement mit den richtigen Herstellungsprozessen, Materialeigenschaften und einer strengen Prüfung in Einklang bringen Kühlkörperhersteller, der in der Lage ist, die Lücke zwischen CFD-Simulation und Großserienproduktion zu schließen.
Die Herstellung bestimmt die Machbarkeit: Die Wahl zwischen Extrusion, Schälen und CNC-Bearbeitung bestimmt streng die erreichbaren Rippenseitenverhältnisse, Werkzeugkosten und Produktionsvorlaufzeiten.
Bei der Materialauswahl müssen Kompromisse eingegangen werden: Während Kupfer eine hervorragende Wärmeleitfähigkeit bietet, dominieren kundenspezifische Aluminiumkühlkörper aufgrund des optimalen Verhältnisses von Wärmeleistung zu Gewicht, Kosten und Bearbeitbarkeit.
Prototyping-Risiken müssen gemindert werden: Die Validierung thermischer Modelle mit einem Prototyp, der mit einem anderen Verfahren als dem endgültigen Produktionslauf hergestellt wurde (z. B. maschinelle Bearbeitung oder Druckguss), führt zu kritischen Leistungsunterschieden.
Die Einhaltung der Herstellervorschriften ist nicht verhandelbar: Für geschäftskritische Anwendungen sind Hersteller mit überprüfbaren AS9100D-, IATF 16949- oder ISO 9001:2015-Zertifizierungen und interner Messtechnik erforderlich.
Wirksam Wärmemanagement beginnt mit strengen Leistungsgrundsätzen. Sie können eine thermische Lösung nicht allein auf der Grundlage physikalischer Abmessungen entwerfen. Die Physik der Wärmeübertragung muss die Geometrie vorgeben. Ingenieure müssen klare Kennzahlen festlegen, bevor sie einen Herstellungsprozess auswählen, um sicherzustellen, dass das Endprodukt auch bei Spitzenlasten zuverlässig funktioniert.
Legen Sie frühzeitig in der Entwurfsphase feste Ziele für den Wärmewiderstand zwischen Anschluss und Umgebung (θJA) und Gehäuse und Senke (θCS) fest. Diese Kennzahlen definieren genau, wie effizient Wärme vom Siliziumchip durch die Verpackung zum Kühlkörper und schließlich in die Umgebungsluft gelangt. Sie müssen den maximal zulässigen Wärmewiderstand basierend auf der maximalen Umgebungsbetriebstemperatur und der maximalen Sperrschichttemperatur der Komponente berechnen. Wenn die ungünstigsten Umgebungsbedingungen nicht berücksichtigt werden, kommt es zu thermischer Drosselung.
Bestimmen Sie als nächstes das Luftstromregime. Passive natürliche Konvektion erfordert weit auseinander liegende Rippen, damit die durch den Auftrieb erzeugte Luft ohne übermäßige Grenzschichtbeeinträchtigung strömen kann. Durch erzwungene Konvektion können viel dichtere Rippenanordnungen erzielt werden. Wählen Sie je nach dem spezifischen Luftstrompfad des Systems gerade, ausgestellte oder omnidirektionale Stiftlamellen. Ausgestellte Lamellen tragen dazu bei, den Bypass-Luftstrom in Umgebungen ohne Kanalisierung zu reduzieren. Stiftlamellen bieten eine hervorragende Leistung, wenn die Luftströmungsrichtung unvorhersehbar oder in mehrere Richtungen verläuft, und brechen Grenzschichten effektiv auf.
Definieren Sie den maximal zulässigen Druckabfall für Zwangskonvektionssysteme. Das Drücken von Luft durch eine dichte Flossenanordnung erzeugt Widerstand. Das Überschreiten der Druckabfallgrenze führt zum Stillstand des Lüfters oder Gebläses, wodurch der Luftstrom drastisch reduziert wird und es zu einer schnellen Überhitzung kommt. Ordnen Sie strenge volumetrische Einschränkungen sorgfältig zu. Beachten Sie die Beschränkungen der Z-Höhe, die Gesamteinschränkungen für die Grundfläche und die Sperrzonen für die Platine. Berücksichtigen Sie den gesamten Montageraum, einschließlich des Platzbedarfs für den Lufteintritt und -austritt sowie die Kabelführungswege.
Bestimmen Sie Stoß- und Vibrationstoleranzen. Dies ist für Luft- und Raumfahrt-, Eisenbahn- und Automobilanwendungen von entscheidender Bedeutung. Ein schwerer Kupferkühlkörper, der nur an den Komponentenanschlüssen montiert ist, schert bei starken Vibrationen ab. Geben Sie im Voraus die Anforderungen an die integrierte Montagehardware an. Einpressstifte, Federklammern und Gewindeeinsätze reduzieren sekundäre Montageschritte in der Produktionslinie. Sie sorgen außerdem für einen gleichmäßigen Montagedruck über die gesamte Wärmeschnittstelle, was für die Aufrechterhaltung einer dünnen Verbindungslinie von entscheidender Bedeutung ist.
Geben Sie Gewichtsbudgets klar an. Das Gewicht beeinflusst die strukturelle Integrität und die Versandlogistik. Identifizieren Sie die erforderlichen Oberflächenbehandlungen basierend auf der Betriebsumgebung. Die Eloxierung vom Typ II oder Typ III verbessert das thermische Emissionsvermögen für Strahlung und schützt vor aggressiver Korrosion in der Umgebung. Die Vernickelung ermöglicht das direkte Löten auf Leiterplatten. Die Chromatumwandlung erhält die elektrische Leitfähigkeit zu Erdungszwecken aufrecht und bietet gleichzeitig eine leichte Korrosionsbeständigkeit. Blankes Aluminium oxidiert schnell und bildet eine Widerstandsschicht, die die Wärmeübertragung an der Montageschnittstelle behindert.
Die Geometrie Ihrer thermischen Lösung wird vollständig durch die Art und Weise ihrer Herstellung bestimmt. Die Wahl der falschen Fertigungsmethode führt zu unmöglichen Designs, übermäßigen Werkzeugkosten oder schlechter thermischer Leistung. Ingenieure müssen die physikalischen Anforderungen des Kühlkörpers an die Fähigkeiten der Fertigungsanlagen anpassen.
Beim Strangpressen werden erhitzte Aluminiumbarren unter enormem Druck durch eine speziell gefertigte Stahlmatrize gepresst. Es ist nach wie vor die gebräuchlichste Methode zur Erstellung linearer Rippenprofile. Der Prozess ist im großen Maßstab äußerst kosteneffektiv und produziert Teile mit ausgezeichneter struktureller Integrität aufgrund der bearbeiteten Kornstruktur des Metalls. Die Tonnage der Extrusionspressen variiert und bestimmt die maximale Umfangskreisgröße (CCD) des Profils.
Allerdings unterliegt die Extrusion strengen Einschränkungen. Sie sind auf lineare 2D-Profile beschränkt. Das Lamellenseitenverhältnis – das Verhältnis der Lamellenhöhe zum Spalt zwischen den Lamellen – liegt typischerweise zwischen 10:1 und 20:1, je nach spezifischer Legierung und Presstonnage. Wenn diese Grenzen überschritten werden, brechen die Zungen der Stahlmatrizen beim Extrudieren. Extrusion ist ideal für Standardanwendungen mit erzwungener Konvektion und natürlicher Konvektion, bei denen keine extreme Rippendichte erforderlich ist. Eine Nachbearbeitung ist fast immer erforderlich, um das Profil auf Länge zu schneiden und flache Montageflächen zu fräsen.
Beim Schälen werden mit einem präzisen, abgewinkelten Schneidwerkzeug direkt Rippen aus einem massiven Metallblock geschabt. Wenn die Klinge über die Basis fährt, schneidet sie eine dünne Metallschicht und biegt sie nach oben, um eine Flosse zu bilden. Durch diesen Prozess werden eine außergewöhnlich hohe Rippendichte und extrem dünne Rippen erreicht, wodurch sich Seitenverhältnisse auf bis zu 50:1 steigern lassen.
Da die Rippen ein integraler Bestandteil des Grundmaterials bleiben, wird durch das Schälen der thermische Schnittstellenwiderstand eliminiert, der bei geklebten oder gelöteten Rippenbaugruppen auftritt. Die Wärme fließt nahtlos von der Basis nach oben in die Lamellen. Zu den Einschränkungen zählen strikte Beschränkungen der Richtung des Luftstroms und höhere Stückkosten. Beim Schälen handelt es sich um einen langsameren, sequentiellen Schneidprozess im Vergleich zur kontinuierlichen Extrusion. Es erfordert eine dicke Basis, um den enormen Schnittkräften standzuhalten, die von der Klinge erzeugt werden, was das Gewicht der Endmontage erhöht.
Bei der subtraktiven Fertigung werden 3- bis 5-Achsen-Fräszentren verwendet, um den Kühlkörper aus einem massiven Block aus Billet-Aluminium oder Kupfer zu schnitzen. A Der CNC-gefräste Kühlkörper bietet uneingeschränkte Geometrie, engste Toleranzen und keine Werkzeugkosten. Es ist die Methode der Wahl für flüssige Kühlplatten, komplexe interne Strömungswege und schnelles Prototyping.
Der Hauptnachteil sind die Volumenkosten. Die Bearbeitung erzeugt einen hohen Materialabfall und erfordert längere Maschinenzykluszeiten. Das Entfernen großer Metallmengen zur Schaffung tiefer, schmaler Rippenkanäle erfordert spezielle Werkzeuge und eine sorgfältige Programmierung, um Werkzeugablenkung und Rattern zu vermeiden. Während die CNC-Bearbeitung ideal für Kleinserienanwendungen in der Luft- und Raumfahrt oder im Verteidigungsbereich geeignet ist, ist sie für den Massenmarkt der Unterhaltungselektronik kaum rentabel, es sei denn, sie wird ausschließlich für sekundäre Endbearbeitungsvorgänge an extrudierten oder gegossenen Teilen eingesetzt.
Beim Schmieden wird Metall unter hohem Druck in eine Form gepresst, während beim Druckguss geschmolzenes Metall in eine Stahlform gespritzt wird. Beide Methoden erzeugen komplexe 3D-Geometrien und endkonturnahe Formen, die nur minimale Nachbearbeitung erfordern. Sie eignen sich hervorragend für die Erstellung omnidirektionaler Pin-Fin-Arrays, die in der LED-Kühlung und Automobilelektronik eingesetzt werden. Durch Kaltschmieden entstehen hochdichte, strukturell stabile Teile mit hervorragenden thermischen Eigenschaften.
Durch das Schmieden bleibt die hohe Wärmeleitfähigkeit von bearbeitetem Aluminium erhalten. Beim Druckguss werden jedoch spezielle Gusslegierungen verwendet, die Silizium enthalten, um den Fluss beim Einspritzen zu verbessern. Diese Gusslegierungen weisen von Natur aus eine geringere Wärmeleitfähigkeit und innere Porosität auf. Beide Verfahren erfordern hohe anfängliche Werkzeugkosten und eignen sich daher nur für Großserienproduktionen, bei denen sich die Werkzeuginvestition über Tausende von Einheiten amortisieren kann. Formschrägen müssen in die Konstruktion einbezogen werden, damit das Teil aus der Form ausgeworfen werden kann.
Bei diesem Verfahren werden dünne Bleche – normalerweise Aluminium oder Kupfer – gestanzt und zu dichten, gewellten Lamellenanordnungen gefaltet. Diese gefalteten Lamellen werden dann auf eine separate Grundplatte gelötet, hartgelötet oder mit Epoxidharz verklebt. Diese Methode maximiert die Oberfläche für erzwungene Konvektion in Umgebungen mit stark eingeschränktem Gewicht, wie z. B. Unternehmensservern und Telekommunikationsgeräten.
Die größte Einschränkung liegt im Montageprozess. Durch das Verkleben der Rippen mit der Basis entsteht eine sekundäre Schnittstelle. Wenn der Löt- oder Lötprozess nicht perfekt kontrolliert wird, führen Hohlräume in der Verbindung zu schwerwiegenden thermischen Engpässen. Die Grundplatte muss außerdem vollkommen flach bearbeitet sein, um einen gleichmäßigen Kontakt mit der gefalteten Lamellenanordnung zu gewährleisten. Vakuumlöten sorgt für Verbindungen höchster Qualität, erhöht jedoch die Herstellungskosten erheblich.
| Herstellungsprozess, | beste Anwendung, | Werkzeugkosten, | Seitenverhältnis der Rippen, Begrenzung | der Wärmeleitfähigkeit |
|---|---|---|---|---|
| Aluminiumextrusion | Hohes Volumen, linearer Luftstrom | Niedrig bis mittel | Bis zu 20:1 | Hoch (Knetlegierung) |
| Geschälte Flosse | Hohe Dichte, erzwungene Konvektion | Keine bis Niedrig | Bis zu 50:1 | Hoch (Billet/extrudierte Basis) |
| CNC-Bearbeitung | Komplexe Geometrie, kalte Platten | Keiner | Werkzeugabhängig | Hoch (Billet-Legierung) |
| Druckguss | Komplexe 3D-Formen mit hohem Volumen | Hoch | Formschräge erforderlich | Niedrig bis mittel (Gusslegierung) |
| Gefaltete Flosse | Gewichtsbegrenzt, große Oberfläche | Medium | Extrem hoch | Abhängig von der Verbindungsqualität |
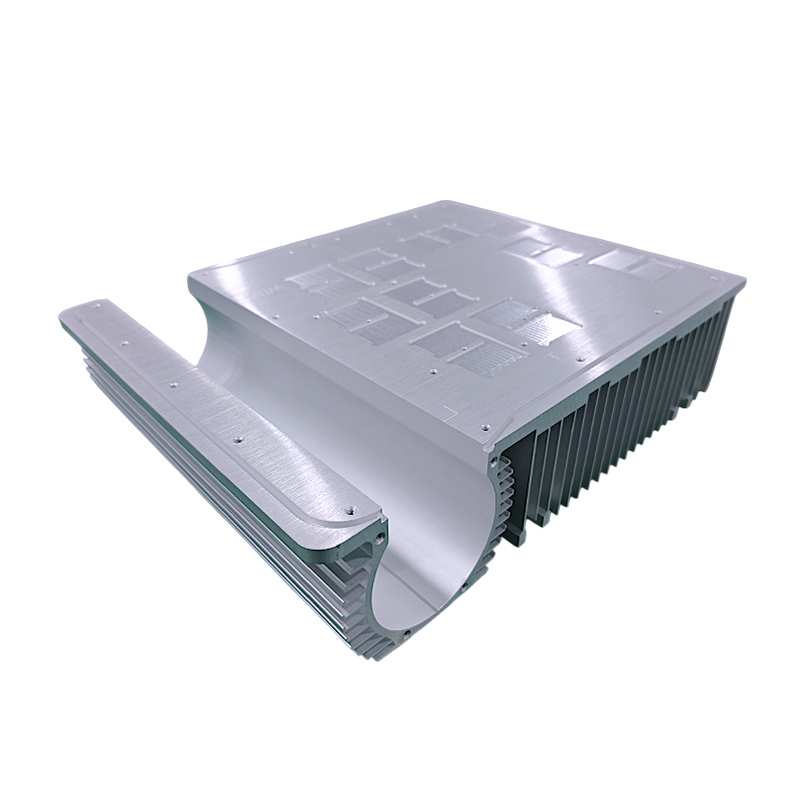
Die Materialeigenschaften bestimmen, wie schnell sich die Wärme über die Basis ausbreitet und wie effizient sie die Rippen hinauf wandert. Ingenieure müssen die rohe Wärmeleitfähigkeit gegen Gewicht, Bearbeitbarkeit und Rohstoffkosten abwägen. Die Angabe der falschen Legierung führt zu Herstellungsfehlern und einer beeinträchtigten thermischen Leistung.
Ingenieure spezifizieren häufig eine Aluminium-Kühlkörper für sein hervorragendes Verhältnis von Gewicht, Kosten und Wärmeleistung. Allerdings ist die Auswahl „Aluminium“ nicht spezifisch genug. Die genaue Legierungsreihe und der Härtezustand verändern die Fertigungsergebnisse drastisch. Sie müssen die Kompromisse in Ihren Konstruktionszeichnungen detailliert beschreiben, um sicherzustellen, dass das Werk den richtigen Knüppel verwendet.
Alloy 6063 ist der unangefochtene Standard für Strangpressprofile. Es bietet eine hervorragende Extrudierbarkeit, sodass das Metall reibungslos durch komplizierte Stahlmatrizen fließen kann, ohne zu reißen. Außerdem verfügt es über eine Wärmeleitfähigkeit von ca. 200 W/mK. Alloy 6061 bietet eine höhere Streckgrenze und eine deutlich bessere Bearbeitbarkeit. Es erzeugt beim Fräsen kürzere Späne und verhindert so ein Verfangen des Werkzeugs. Normalerweise geben Sie 6061 für a an kundenspezifischer Kühlkörper , der umfangreiches CNC-Fräsen oder strukturelles Gewindeschneiden erfordert. Allerdings hat 6061 eine etwas geringere Wärmeleitfähigkeit von etwa 167 W/mK. Härtezustände wie T5 oder T6 bestimmen die Endhärte und müssen anhand der strukturellen Anforderungen festgelegt werden.
Kupfer (C11000) liefert eine enorme Wärmeleitfähigkeit von fast 390 W/mK. Es verteilt die Wärme doppelt so schnell wie Aluminium. Analysieren Sie genau, wann Sie Kupfer einsetzen sollten, da es erhebliche Kosten- und Gewichtsnachteile mit sich bringt. Kupfer ist dreimal schwerer als Aluminium und deutlich schwieriger zu bearbeiten. Verwenden Sie massives Kupfer nur für extreme Wärmeflussdichten, bei denen Aluminium physikalisch nicht in der Lage ist, die Wärme schnell genug von einem kleinen Siliziumchip wegzuleiten, um eine thermische Drosselung zu verhindern.
Evaluieren Sie für die meisten Hochleistungsanwendungen stattdessen Hybridansätze. Betten Sie Kupfer-Heatpipes oder Dampfkammern direkt in eine Aluminiumbasis ein. Die Phasenwechselmechanik in der Dampfkammer verteilt die Wärme sofort über die gesamte Stellfläche. Die Aluminiumlamellen geben diese Wärme dann an die Luft ab. Dieser Hybridansatz bietet die Wärmeverteilungsleistung von massivem Kupfer bei einem Bruchteil des Gesamtgewichts. Stellen Sie sicher, dass das Werk in der Lage ist, diese Wärmerohre mit minimaler Hohlraumbildung in den Sockel einzulöten oder mit Epoxidharz zu verkleben.
| Materialqualität | , Wärmeleitfähigkeit (W/mK), | Dichte (g/cm³) | , primäre Herstellungsmethode |
|---|---|---|---|
| Aluminium 6063-T5 | 200 | 2.70 | Extrusion |
| Aluminium 6061-T6 | 167 | 2.70 | CNC-Bearbeitung |
| Kupfer C11000 | 388 | 8.89 | Schälen, Bearbeiten, Schmieden |
| A380 aus Druckguss | 109 | 2.76 | Druckguss |
Ein brillantes thermisches Design scheitert sofort, wenn der Fertigungspartner die Toleranzen nicht einhalten oder seine Lieferkette nicht kontrollieren kann. Die Prüfung eines Anbieters erfordert einen Blick über dessen Marketingmaterialien hinaus und eine Prüfung seiner tatsächlichen technischen Fähigkeiten. Sie brauchen einen Partner, der sich mit thermischer Dynamik und nicht nur mit Metallschneiden auskennt.
Überprüfen Sie die obligatorischen Qualitätssysteme, bevor Sie CAD-Dateien freigeben. Suchen Sie nach ISO 9001:2015 für die grundlegende Fertigungskontrolle. Fordern Sie AS9100D für Luft- und Raumfahrt- und Verteidigungsprojekte, um eine strikte Rückverfolgbarkeit der Rohstoffe sicherzustellen. Fordern Sie IATF 16949 für Automobilanwendungen, um eine strenge statistische Prozesskontrolle und PPAP-Dokumentation zu gewährleisten. Bestätigen Sie die RoHS- und REACH-Konformität für alle Materialien. Dies gilt nicht nur für das Grundmetall, sondern für alle Oberflächenveredelungen, Galvanisierungschemikalien und verwendeten thermischen Schnittstellenmaterialien (TIMs).
Bewerten Sie die Fähigkeit des Anbieters, echte End-to-End-Dienste bereitzustellen. Sie sollten während der Angebotsphase ein rigoroses Design for Manufacturability (DFM)-Feedback geben. Sie müssen sich intern um die Werkzeugherstellung, Extrusion und Massenproduktion kümmern. Bewerten Sie ihre sekundären Betriebsfähigkeiten genau. Suchen Sie nach hauseigenen CNC-Endbearbeitungszentren, Präzisions-Flachschleifmaschinen und automatisierten TIM-Dosiersystemen. Fordern Sie Gerätelisten an und überprüfen Sie die Fähigkeiten Ihres Messlabors, einschließlich KMGs und optischer Komparatoren.
Fragmentierte Lieferketten erhöhen Durchlaufzeiten und Qualitätsrisiken. Wenn ein Lieferant das Profil extrudiert, die CNC-Bearbeitung und Eloxierung jedoch an Dritte vergibt, entfällt die Verantwortung, wenn eine Charge die Prüfung nicht besteht. Die Fertigung aus einer Hand gewährleistet eine strenge Kontrolle der Maßtoleranzen vom Rohblock bis zum fertig verpackten Teil. Es schützt außerdem Ihr geistiges Eigentum davor, dass es über mehrere ungeprüfte Maschinenwerkstätten verteilt wird.
Bewerten Sie frühzeitig in der Diskussion die Flexibilität des Anbieters hinsichtlich der Mindestbestellmenge (MOQ). Stellen Sie fest, ob sie Nischenläufe mit geringem Volumen für spezielle Entwicklungsboards oder Pilot-Builds unterstützen können. Stellen Sie sicher, dass sie nahtlos auf die Massenproduktion skaliert werden können. Diese Skalierung muss erfolgen, ohne dass eine Änderung der Produktionsanlage oder des zugrunde liegenden Prozesses erforderlich ist. Der Übergang von einer Prototypenwerkstatt zu einer separaten Massenproduktionsanlage birgt enorme Risiken hinsichtlich Werkzeugwegen, Vorrichtungsdesign und Qualitätskontrollstandards.
Die Wärmemanagement-Hardware steht am Ende des mechanischen Designzyklus. Fehler hier verzögern ganze Produkteinführungen. Das Antizipieren von Herstellungsrisiken verhindert kostspielige Neukonstruktionen in der Spätphase und stellt sicher, dass das Endprodukt alle thermischen Spezifikationen unter realen Betriebsbedingungen erfüllt.
Der häufigste technische Fehler betrifft die Lücke zwischen Prototyp und Produktion. Das Risiko entsteht, wenn Sie ein thermisches Modell anhand eines CNC-gefrästen Prototyps validieren und dann für die Massenproduktion auf Druckguss umsteigen, um Geld zu sparen. Dies führt zu einer unerwarteten und schwerwiegenden thermischen Verschlechterung. Für die Bearbeitung verwendetes Billet-Aluminium weist deutlich andere thermische Eigenschaften auf als siliziumhaltiges Gussaluminium. Ihre Produktionseinheiten werden wesentlich heißer laufen als Ihre Prototypen, was möglicherweise zu Ausfällen im Feld führen kann.
Schadensbegrenzung erfordert strenge Disziplin. Prototypen unter Verwendung des vorgesehenen Produktionsprozesses, wann immer möglich. Wenn Sie einen Prototyp für ein Gussteil bearbeiten müssen, wenden Sie strenge Reduzierungsfaktoren auf Ihre CFD-Modelle an. Verringern Sie die Wärmeleitfähigkeit in Ihrer Simulationssoftware künstlich, um sie an die Gusslegierung anzupassen. Dies ist auf Produktionsschwankungen, Porosität und geringere Materialleistung zurückzuführen. Führen Sie beim ersten Produktionslauf immer eine Erstmusterprüfung (FAI) durch, um sicherzustellen, dass die thermische Leistung mit den Prototypendaten übereinstimmt.
Die Schnittstelle zwischen der Komponente und dem Kühlkörper ist der größte Engpass in jedem thermischen System. Das Risiko besteht in einer schlechten Ebenheit des Untergrunds oder einer übermäßigen Oberflächenrauheit. Eine verzogene Basis erhöht die Dicke der Verbindungslinie des TIM. Da TIMs im Vergleich zu Metall eine relativ geringe Wärmeleitfähigkeit haben, wirkt eine dicke TIM-Schicht als Isolator und beeinträchtigt die Gesamtkühleffizienz erheblich. Temperaturwechsel können auch zum Auspumpen des TIM führen, wenn die Basis nicht vollkommen flach ist.
Zur Schadensbegrenzung ist eine aggressive Toleranzkontrolle erforderlich. Geben Sie in der Fertigungszeichnung strenge Ebenheitstoleranzen an, in der Regel 0,001 Zoll pro Zoll oder besser. Erfordern präzises Schlagschneiden, Läppen oder Schleifen als sekundären Arbeitsgang für die Montagefläche. Kontrollieren Sie die Oberflächenrauheit (Ra), um sicherzustellen, dass sie glatt genug ist, um Luftspalte zu minimieren, aber strukturiert genug, um die Wärmeleitpaste während des Temperaturwechsels an Ort und Stelle zu halten. Geben Sie die genaue TIM-Auftragsmethode an, z. B. Siebdruck, um eine gleichmäßige Dicke der Klebelinie über den gesamten Produktionslauf zu gewährleisten.
Definieren Sie die maximal zulässigen Grenzwerte für Wärmewiderstand und Druckabfall, bevor Sie eine Herstellungsmethode bewerten.
Passen Sie die erforderliche Rippendichte und -geometrie direkt an den kostengünstigsten Herstellungsprozess an, der diese Spezifikationen erfüllen kann.
Fordern Sie unmittelbar nach dem ersten CAD-Entwurf DFM-Feedback vom Fertigungspartner an, um die Konstruktion nicht herstellbarer Merkmale zu vermeiden.
Geben Sie in technischen Zeichnungen genaue Legierungsgrade, Härtezustände und Oberflächenbeschaffenheiten an, um unbefugten Materialaustausch zu verhindern.
Prototyp unter Verwendung des genauen Herstellungsprozesses, der für die Massenproduktion geplant ist, um thermische CFD-Modelle genau zu validieren.
A: Aluminiumextrusion ist im Allgemeinen die kostengünstigste Methode für die Massenproduktion. Es zeichnet sich durch niedrige Werkzeugkosten und schnelle Produktionszyklen aus. Allerdings ist es strikt auf lineare Rippengeometrien und moderate Seitenverhältnisse beschränkt, was es für Anwendungen mit extremer Dichte ungeeignet macht.
A: Geschälte Rippen ermöglichen viel höhere Rippendichten und wesentlich dünnere Rippenprofile als Extrusion. Da die Rippen direkt aus dem Grundmaterial herausgearbeitet sind, gibt es keinen thermischen Grenzflächenwiderstand zwischen der Basis und den Rippen, wodurch die Wärmeübertragungseffizienz maximiert wird.
A: Geben Sie die CNC-Bearbeitung an, wenn Ihr Design komplexe, nichtlineare Geometrien, integrierte Flüssigkeitskühlkanäle oder extrem enge Maßtoleranzen erfordert. Es ist auch die ideale Wahl für Rapid Prototyping und Kleinserienproduktionen, bei denen sich teure Werkzeugkosten nicht rechtfertigen lassen.
A: Durch die hohe Oberflächenrauheit auf der Kühlkörperbasis entstehen mikroskopisch kleine Luftspalte zwischen dem Kühlkörper und der wärmeerzeugenden Komponente. Luft ist ein schlechter Leiter. Um diese Lücken zu schließen, ist eine dickere Schicht Thermal Interface Material (TIM) erforderlich, was den Wärmewiderstand erhöht und die Kühleffizienz verringert.
A: Ja. Hybrid-Kühlkörper verwenden häufig eine solide Kupferbasis oder eingebettete Kupfer-Heatpipes, um die Wärme schnell von einer kleinen Hochleistungskomponente abzuleiten. Die Wärme wird dann auf Aluminiumlamellen übertragen, die sie an die Luft abgeben und gleichzeitig die Gesamtbaugruppe leicht halten.


